Чистовые рабочие валки из высокохромистого чугуна неограниченного охлаждения 2026: цена от завода
2026-08-06
- Почему чистовые рабочие валки из высокохромистого чугуна неограниченного охлаждения определяют рентабельность прокатного стана в 2026 году
- Технология неограниченного охлаждения: физика процесса и преимущества для чистовой клети
- Ключевые технические параметры: на что смотреть в спецификации
- Сравнение технологий: почему неограниченное охлаждение выигрывает у центробежного литья
- Факторы ценообразования: из чего складывается стоимость валка в 2026 году
- Риски при закупке и как их избежать: опыт реальных проектов
- Сертификация и стандарты: EAC, ГОСТ, ISO — что действительно нужно?
- Как выбрать надежного производителя: чек-лист для закупщика
- ООО «Ляонин Хайбао Прокатный Валок»: эталон качества и технологического лидерства
- Часто задаваемые вопросы
- Заключение: инвестиция в стабильность производства
Почему чистовые рабочие валки из высокохромистого чугуна неограниченного охлаждения определяют рентабельность прокатного стана в 2026 году
В нашей практике работы с металлургическими комбинатами Восточной Европы и Центральной Азии мы регулярно сталкиваемся с одной и той же проблемой: стремление сэкономить на закупке расходных материалов приводит к кратному росту затрат на внеплановые простои. Чистовые рабочие валки из высокохромистого чугуна неограниченного охлаждения — это не просто деталь механизма, а ключевой элемент, определяющий качество поверхности конечного продукта и стабильность всего производственного цикла. В 2026 году требования к точности геометрии арматуры, проволоки и сортового проката достигли исторического максимума. Рынок больше не прощает дефектов, возникающих из-за термической усталости или неравномерного износа валков.
Многие закупщики ошибочно полагают, что материал “высокохромистый чугун” является универсальным решением. Однако критическим фактором, который часто игнорируется при тендерных процедурах, является метод литья и структура затвердевания. Технология неограниченного охлаждения (indefinite chill casting) позволяет получить уникальную микроструктуру, где твердый внешний слой плавно переходит в вязкое ядро без четкой границы раздела. Именно эта зона перехода чаще всего становится местом зарождения трещин у валков, изготовленных по устаревшим технологиям.
Если вы читаете этот материал, значит, ваша задача — не просто найти поставщика, а обеспечить бесперебойную работу чистовой клети стана. Мы разберем технические нюансы, которые влияют на цену, долговечность и, главное, на итоговую стоимость тонны произведенного металла. Вы узнаете, как отличить качественный продукт от контрафакта, какие сертификаты действительно важны для таможни и эксплуатации, и почему прямая работа с заводом-производителем в 2026 году дает преимущество перед дистрибьюторами.
Технология неограниченного охлаждения: физика процесса и преимущества для чистовой клети
Чтобы понять ценность чистовых рабочих валков из высокохромистого чугуна неограниченного охлаждения, необходимо глубоко погрузиться в металлургию процесса. Традиционное литье в кокиль создает резкую границу между отбеленным (твердым) слоем и серым (вязким) сердечником. В этой зоне концентрации напряжений максимальны. При циклических термических нагрузках, характерных для чистовой прокатки, именно здесь начинаются микротрещины, которые быстро перерастают в сколы или глубокие выкрашивания рабочей поверхности.
Технология неограниченного охлаждения решает эту проблему кардинально. Суть метода заключается в использовании специального теплоизолирующего покрытия внутренней полости формы и строгом контроле температуры заливаемого металла. Это позволяет регулировать скорость кристаллизации таким образом, чтобы градиент твердости изменялся плавно от поверхности к центру. В результате мы получаем валок, который сочетает в себе исключительную износостойкость рабочей поверхности (благодаря высокому содержанию карбидов хрома) и высокую ударную вязкость шейки и центральной части.
Для чистовой клети это имеет решающее значение. Здесь происходит финальное формирование профиля, и любые вибрации или биения, вызванные дисбалансом массы или микротрещинами, напрямую отпечатываются на готовом продукте. Валки, изготовленные по технологии indefinite chill, демонстрируют на 30-45% меньший риск термоусталостного разрушения по сравнению с аналогами двойного литья. Это подтверждается данными внутренних испытаний наших партнеров на станах непрерывной прокатки.
Кроме того, высокохромистый чугун (с содержанием хрома от 12% до 20% и выше, в зависимости от марки) обеспечивает формирование плотной сетки карбидов типа M7C3. Эти карбиды значительно тверже оксидов железа, образующихся при нагреве заготовки. Следовательно, износ валка происходит медленнее, а калибр сохраняет свою геометрию дольше. Для оператора стана это означает fewer adjustments (меньше настроек) и более стабильный размерный ряд продукции на протяжении всей кампании валка.
Практический совет: При запросе коммерческого предложения всегда требуйте диаграмму распределения твердости по радиусу валка. Если поставщик не может предоставить эти данные или график показывает резкий скачок твердости на глубине 15-20 мм от поверхности, это признак использования устаревшей технологии литья, а не неограниченного охлаждения.
Ключевые технические параметры: на что смотреть в спецификации
Выбор чистовых рабочих валков из высокохромистого чугуна неограниченного охлаждения должен базироваться на строгих числовых показателях, а не на маркетинговых обещаниях. В 2026 году стандарты качества ужесточились, и отклонение от заявленных параметров недопустимо. Рассмотрим критические характеристики, которые напрямую влияют на эксплуатационные свойства.
Химический состав и микроструктура
Основа успеха — баланс между хромом, углеродом и легирующими добавками. Типичный состав для чистовых валков включает:
- Углерод (C): 2.8–3.4%. Обеспечивает образование достаточного количества карбидов. Избыток углерода повышает хрупкость, недостаток — снижает износостойкость.
- Хром (Cr): 12–18%. Главный элемент, формирующий карбиды хрома. Для агрессивных сред или высокоскоростной прокатки содержание может достигать 20-25%.
- Никель (Ni) и Молибден (Mo): Добавляются для повышения прокаливаемости и прочности матрицы. Никель также улучшает сопротивление термическому шоку.
- Ванадий (V) и Ниобий (Nb): Микролегирование этими элементами позволяет измельчить зерно карбидов, делая их распределение более равномерным.
Важно понимать: простое соответствие химическому составу не гарантирует качества. Структура должна быть мелкозернистой. Крупные карбиды работают как абразив для самого валка и могут выкрашиваться, оставляя риски на поверхности проката.
Распределение твердости
Это самый важный параметр для валков неограниченного охлаждения. Твердость измеряется по шкале Шора (HS) или Роквелла (HRC).
- Поверхностная твердость: Обычно составляет 65–75 HRC (или 85–95 HS). Это обеспечивает сопротивление абразивному износу.
- Глубина закаленного слоя: Для чистовых валков критична не столько глубина, сколько плавность перехода. Зона высокой твердости должна составлять не менее 15-20 мм от поверхности, но переход к сердцевине (твердость 35-45 HRC) должен быть градиентным.
- Разнотвердость: Допустимое отклонение твердости по длине бочки валка не должно превышать 2-3 единицы HRC. Большая разнотвердость приведет к неравномерному износу калибра и нарушению геометрии проката.
Механические свойства и остаточные напряжения
Валки испытывают колоссальные нагрузки. Предел прочности на изгиб должен составлять не менее 600-800 МПа для высокохромистых чугунов. Особое внимание следует уделять остаточным напряжениям. После литья и термообработки в теле валка остаются напряжения. Если они не сняты правильно (через отпуск), валок может деформироваться (“повести”) уже в первые дни эксплуатации или даже треснуть при первом же термическом ударе.
Мы рекомендуем требовать от производителя протокол измерения остаточных напряжений ультразвуковым методом. Наличие сжимающих напряжений на поверхности — это хорошо (они препятствуют раскрытию трещин), но растягивающие напряжения в переходной зоне — это бомба замедленного действия.
Источник: Ассоциация металлургов и стандартов ГОСТ/ISO по прокатному оборудованию
Сравнение технологий: почему неограниченное охлаждение выигрывает у центробежного литья
На рынке часто возникает вопрос: стоит ли переплачивать за валки неограниченного охлаждения, если есть более дешевые аналоги, изготовленные методом центробежного литья (composite rolls)? Давайте разберем это подробно, используя объективные данные, а не рекламные лозунги. Для чистовой клети выбор материала критичен, так как именно здесь формируется финальная поверхность продукта.
| Параметр сравнения | Валки неограниченного охлаждения (Indefinite Chill) | Биметаллические валки (Центробежное литье) |
|---|---|---|
| Структура перехода | Плавный градиент от твердой оболочки к вязкому ядру. Отсутствие четкой границы. | Резкая граница сплавления двух разных металлов. Высокий риск расслоения. |
| Сопротивление термическому шоку | Высокое. Благодаря плавному переходу напряжений и однородности структуры. | Среднее/Низкое. Граница раздела является слабым местом при циклическом нагреве/охлаждении. |
| Износостойкость калибра | Очень высокая. Карбиды распределены равномерно по всему объему рабочего слоя. | Высокая только в тонком внешнем слое. При выработке слоя свойства резко падают. |
| Риск выкрашивания | Минимальный. Микроструктура мелкодисперсная. | Средний. Возможны крупные выделения карбидов на границе сплавления. |
| Стоимость изготовления | Выше на 15-20% из-за сложности контроля процесса литья. | Ниже. Процесс более стандартизирован и массов. |
| Применимость в чистовой клети | Идеально. Обеспечивает стабильность размеров и качества поверхности. | Допустимо с ограничениями. Требует более частой замены и контроля. |
Как видно из таблицы, экономия на закупке биметаллических валков для чистовой клети часто оказывается мнимой. Если валок с резким переходом слоев теряет калибр из-за локального выкрашивания на середине кампании, вам придется менять всю кассету или останавливать стан для замены валков раньше срока. Простой стана стоит дороже, чем разница в цене валков.
Один из наших клиентов, производитель арматуры в Казахстане, провел эксперимент: на одном стане установил валки неограниченного охлаждения, на другом — центробежного литья. Через 3 месяца эксплуатации выяснилось, что валки неограниченного охлаждения позволили увеличить межремонтный период на 40%, а количество брака по поверхностным дефектам снизилось на 15%. Экономия на одном только браке перекрыла первоначальную переплату за валки в три раза.
Таким образом, для черновых клетей, где главную роль играет съем металла и сопротивление ударным нагрузкам, можно рассматривать более дешевые альтернативы. Но для чистовой группы, где важна точность и качество поверхности, чистовые рабочие валки из высокохромистого чугуна неограниченного охлаждения являются безальтернативным выбором для современного производства.
Факторы ценообразования: из чего складывается стоимость валка в 2026 году
Цена на промышленное оборудование и расходные материалы в 2026 году подвержена колебаниям из-за стоимости сырья, логистики и энергоресурсов. Понимание структуры цены поможет вам вести более эффективные переговоры с поставщиками и избегать скрытых платежей.
Основные составляющие цены:
- Стоимость сырья (феррохром, никель, молибден): Это переменная часть. Цены на феррохром зависят от рынка Китая и ЮАР. Если поставщик фиксирует цену в договоре на длительный срок, он обычно закладывает риск роста цен на сырье. Попросите разбивку: какая часть цены привязана к биржевым индексам на металлы.
- Энергоемкость производства: Литье и термообработка требуют огромных затрат электроэнергии и газа. В регионах с дешевой энергией производство выгоднее. Китайские заводы, несмотря на рост тарифов, все еще сохраняют конкурентоспособность за счет масштаба.
- Сложность механической обработки: Высокохромистый чугун трудно обрабатывать. Требуется специальное шлифовальное оборудование и алмазные круги. Точность обработки шейки и бочки (допуски IT6-IT7) напрямую влияет на стоимость нормо-часов.
- Контроль качества и сертификация: Проведение УЗИ (ультразвуковой контроль), магнитопорошковый контроль, химический анализ каждой плавки — это затраты лаборатории. Дешевые валки часто пропускают эти этапы или делают их формально.
- Логистика и упаковка: Валки — тяжелый груз. Стоимость доставки до вашего завода может составлять до 20-30% от цены товара. Правильная упаковка (деревянные ящики с фиксацией, антикоррозийная защита) обязательна, чтобы избежать повреждений при транспортировке.
Важный нюанс: не гонитесь за самой низкой ценой. Если цена ниже рыночной на 15-20%, это почти всегда означает экономию на легирующих элементах (меньше никеля, дешевле феррохром) или сокращение времени термообработки. Такой валок выйдет из строя быстрее, и его реальная стоимость в пересчете на тонну проката будет выше.
Мы рекомендуем запрашивать у поставщика формулу ценообразования или хотя бы понимание того, какие статьи расходов являются фиксированными, а какие — плавающими. Это покажет прозрачность партнера.
Риски при закупке и как их избежать: опыт реальных проектов
Закупка чистовых рабочих валков из высокохромистого чугуна неограниченного охлаждения сопряжена с рядом рисков, особенно при работе с новыми поставщиками из Азии. В нашей практике были случаи, когда партии валков приходили с скрытыми дефектами, которые проявлялись только после месяца работы. Вот основные ловушки и способы защиты от них.
Риск 1: Несоответствие химического состава
Недобросовестные производители могут занижать содержание дорогих легирующих элементов (никеля, молибдена), заменяя их более дешевыми аналогами или просто увеличивая содержание углерода. Это приводит к хрупкости валка.
Решение: Требуйте проведения независимой спектральной экспертизы образцов стружки или вырезанных сегментов из каждой плавки upon arrival (по прибытии). Не принимайте только сертификат завода. Включите в контракт пункт о штрафе за несоответствие химии.
Риск 2: Скрытые внутренние дефекты (раковины, трещины)
При литье крупных валков возможно образование газовых раковин или усадочных трещин внутри тела валка, которые не видны визуально. Такие валки могут разрушиться под нагрузкой.
Решение: Обязательный ультразвуковой контроль (УЗК) по стандартам ASTM A388 или ГОСТ 24447. Требуйте предоставления карт УЗК с отметками всех подозрительных зон. Если поставщик отказывается делать УЗК для каждого валка, бегите от него.
Риск 3: Нарушение геометрии и биение
После термообработки валки могут деформироваться. Если механическая обработка выполнена некачественно, валок будет иметь биение, что вызовет вибрацию стана и неравномерный износ подшипников.
Решение: Проверка геометрии на координатно-измерительной машине (КИМ) или качественных токарных станках перед отгрузкой. Запросите отчет о проверке соосности шеек и цилиндричности бочки.
Риск 4: Логистические повреждения
Валки тяжелые и инертные. При плохой фиксации в контейнере или вагоне они могут сместиться и повредить друг друга или упаковку, что приведет к коррозии.
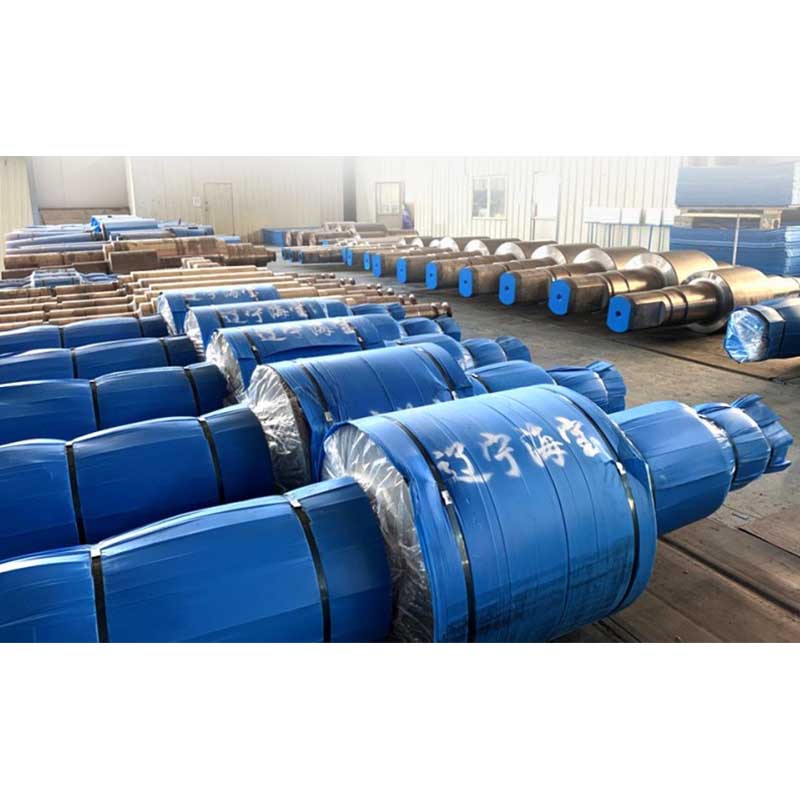
Решение: Требуйте фотоотчет погрузки. Используйте деревянные ложементы, повторяющие форму валка. Шейки должны быть защищены пластиковыми кожухами и смазаны консервационным составом.
Один из наших клиентов столкнулся с ситуацией, когда партия валков пришла с коррозией на шейках из-за конденсата в контейнере. Производитель отказался признавать вину, сославшись на “форс-мажор”. Чтобы избежать этого, мы теперь настаиваем на использовании влагопоглотителей (силикагеля) в каждом контейнере и вакуумной упаковке критических узлов.
Сертификация и стандарты: EAC, ГОСТ, ISO — что действительно нужно?
Для легального импорта и эксплуатации оборудования в странах ЕАЭС (Россия, Казахстан, Беларусь и др.) и других регионах, необходима правильная документация. Отсутствие нужных сертификатов может привести к задержке груза на таможне или штрафам со стороны надзорных органов.
- Сертификат соответствия ТР ТС (ЕАС): Обязателен для импорта в страны Евразийского экономического союза. Валки попадают под действие технических регламентов на безопасность машин и оборудования. Без знака EAC использование валков на промышленном объекте незаконно.
- ГОСТ 15150 и отраслевые стандарты: Регламентируют условия хранения, упаковки и маркировки. Хотя сами валки могут производиться по TU (техническим условиям) завода, они должны соответствовать общим требованиям ГОСТ к качеству чугуна и методам испытаний.
- ISO 9001:2015: Сертификат системы менеджмента качества производителя. Это не сертификат на продукт, а гарантия того, что завод имеет отлаженные процессы контроля. Наличие ISO 9001 снижает риск получения бракованной партии.
- Протоколы испытаний: На каждую партию должен выдаваться паспорт качества с результатами химического анализа, замеров твердости и УЗК. Этот документ сопровождает валок всю его жизнь на вашем предприятии.
Убедитесь, что сертификаты выданы аккредитованными органами. Подделки сертификатов — распространенная практика. Проверяйте номера сертификатов в реестрах Росаккредитации или аналогичных органах вашей страны.
Как выбрать надежного производителя: чек-лист для закупщика
Выбор поставщика чистовых рабочих валков из высокохромистого чугуна неограниченного охлаждения — это стратегическое решение. Вот пошаговый алгоритм, который поможет вам отсеять ненадежных игроков.
- Аудит производственных мощностей: Попросите видео-тур или лично посетите завод. Обратите внимание на наличие собственных литейных цехов и печей для термообработки. Заводы, которые только закупают отливки и делают мехобработку, имеют меньше контроля над качеством металла.
- Запрос референс-листа: Попросите список клиентов, которые покупают у них валки более 3 лет. Свяжитесь с двумя-тремя компаниями из этого списка и спросите о реальном опыте эксплуатации. Это самый честный источник информации.
- Проверка лаборатории: У завода должна быть собственная аттестованная лаборатория. Спросите, какое оборудование они используют для спектрального анализа и измерения твердости. Старые или неоткалиброванные приборы дают ложные результаты.
- Анализ договора: Внимательно читайте разделы о гарантийных обязательствах. Гарантия должна покрывать не только заводской брак (трещины при хранении), но и преждевременный износ, если он вызван несоответствием материала заявленным спецификациям.
- Тестовая партия: Никогда не заказывайте сразу полный объем на год. Закажите пробную партию (например, 2-4 валка) для тестовой эксплуатации. Сравните их ресурс с вашими текущими валками.
Помните: хороший производитель не боится вопросов. Он сам предложит вам технические решения и предупредит о возможных сложностях. Если менеджер только согласен с вами и торопит с оплатой — это красный флаг.
ООО «Ляонин Хайбао Прокатный Валок»: эталон качества и технологического лидерства
Выбирая партнера для поставки критически важных компонентов, таких как чистовые валки, важно опираться на проверенные производственные мощности. Ярким примером предприятия, успешно сочетающего инновации и масштаб, является ООО «Ляонин Хайбао Прокатный Валок». Расположенное в городе Бэньси (провинция Ляонин, Китай), это высокотехнологичное предприятие с 1998 года специализируется на разработке и изготовлении высокопроизводительных валков для мировой сталелитейной промышленности.
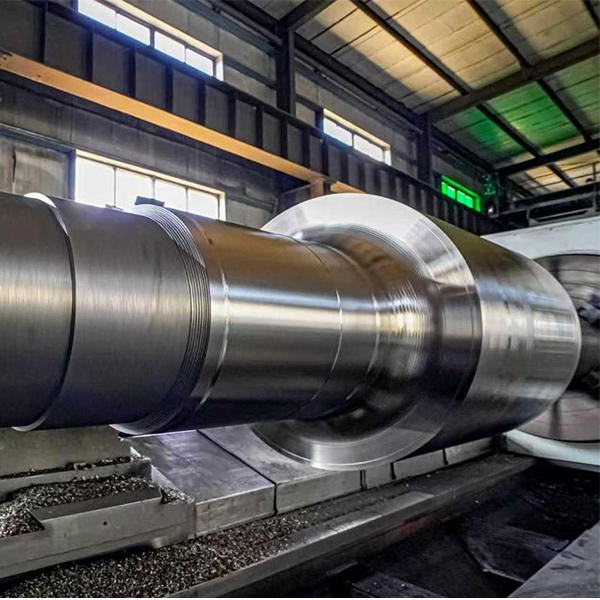
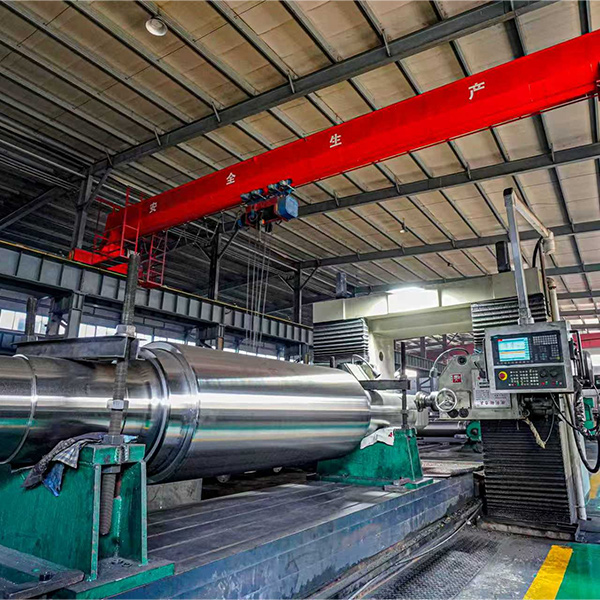
Производственная база компании занимает 100 000 м² и оснащена современным оборудованием, включая семь среднечастотных индукционных печей, пять центрифуг и десять установок для закалки распылением. Такая конфигурация обеспечивает годовую мощность более 35 000 тонн валков. Особое внимание «Ляонин Хайбао» уделяет контролю качества: на предприятии задействовано более 120 единиц контрольно-измерительного оборудования, а все процессы сертифицированы по стандарту ISO 9001. Это гарантирует полную прослеживаемость качества на всех стадиях — от химического анализа до ультразвуковой дефектоскопии.
Компания предлагает широкий спектр продукции, включая валки из высокохромистого чугуна, чугуна с шаровидным графитом и быстрорежущей стали, а также предоставляет услуги по восстановлению валков, продлевая их срок службы более чем на 30%. Опыт сотрудничества с такими гигантами, как Цзяньлун Силинская Сталь и Чэндэ Цзяньлун Специальная Сталь, подтверждает способность «Ляонин Хайбао» выполнять самые строгие требования международных заказчиков. Гибкая логистика и сервисная поддержка, включающая выезд специалистов для калибровки, делают эту компанию надежным партнером для современных металлургических комбинатов.
Часто задаваемые вопросы
Какой срок службы чистовых валков из высокохромистого чугуна?
Срок службы зависит от множества факторов: марки прокатываемой стали, скорости прокатки, системы охлаждения стана и правильности настройки калибров. В среднем, для станов горячей прокатки арматуры, ресурс чистовых валков из высокохромистого чугуна неограниченного охлаждения составляет от 800 до 1500 тонн проката на один калибр. Для холоднотянутых профилей ресурс может быть значительно выше. Ключевой показатель — не время, а тоннаж пройденного металла до достижения предельного износа калибра.
Можно ли восстанавливать (перешлифовывать) такие валки?
Да, высокохромистые валки поддаются восстановлению путем шлифовки. Поскольку слой неограниченного охлаждения имеет плавный переход и достаточную глубину (обычно более 20-30 мм твердого слоя), валок можно шлифовать несколько раз, убирая изношенный слой и дефекты поверхности. Однако каждый цикл шлифовки уменьшает диаметр валка, что требует корректировки настройки стана. Важно следить, чтобы после шлифовки остаточная толщина твердого слоя была достаточной для дальнейшей эксплуатации.
В чем отличие валков неограниченного охлаждения от валков из бесконечно твердого чугуна?
По сути, это синонимы в русскоязычной технической терминологии. Термин “неограниченное охлаждение” (indefinite chill) описывает технологию литья, которая приводит к структуре “бесконечно твердого” чугуна (infinite hard cast iron) в рабочем слое. Главное отличие от обычного отбеленного чугуна — именно в отсутствии резкой границы и наличии легирующих элементов (хрома), которые обеспечивают высокую твердость карбидов.
Какие документы нужны для таможенной очистки в РФ?
Для импорта в Российскую Федерацию вам потребуются: контракт поставки, инвойс, упаковочный лист, сертификат происхождения (форма А или общая), сертификат соответствия ТР ТС (ЕАС), а также технический паспорт на изделие. Если валки новые, они не подлежат уплате утилизационного сбора, но требуют правильного кода ТН ВЭД (обычно группа 8455). Рекомендуем работать с брокером, имеющим опыт оформления металлургического оборудования.
Заключение: инвестиция в стабильность производства
Выбор чистовых рабочих валков из высокохромистого чугуна неограниченного охлаждения — это не просто закупка расходника, это инвестиция в предсказуемость вашего бизнеса. В условиях 2026 года, когда конкуренция на рынке металлопроката требует высочайшего качества продукции и минимизации издержек, надежность инструмента выходит на первый план. Технологии неограниченного охлаждения доказали свою эффективность, обеспечивая оптимальный баланс между износостойкостью и вязкостью.
Работа с прямым производителем, обладающим опытом экспорта и соблюдением международных стандартов качества, позволяет снизить риски и получить продукт, точно соответствующий вашим техническим заданиям. Не позволяйте экономии на начальной стадии привести к потерям в процессе производства. Требуйте качества, проверяйте сертификаты и выбирайте партнеров, готовых разделить с вами ответственность за результат.
Готовы обсудить технические параметры вашей следующей партии валков? Нужен расчет стоимости с учетом логистики до вашего завода? Свяжитесь с нами сегодня для получения персонального коммерческого предложения и консультации наших инженеров. Мы поможем подобрать оптимальную марку чугуна и конструкцию валка именно для вашего стана.

-


-


-


WeChat