Чистовые рабочие валки из высоконикельхроммолибденового чугуна с ниобием неограниченного охлаждения 2026: цена от завода
2026-08-06
- Чистовые рабочие валки из высоконикельхроммолибденового чугуна с ниобием неограниченного охлаждения: инженерный анализ и спецификации 2026 года
- Металлургия сплава: роль никеля, хрома, молибдена и ниобия
- Технология неограниченного охлаждения (ICDC): преимущества для чистовой клети
- Производственные возможности: опыт ООО «Ляонин Хайбао Прокатный Валок»
- Факторы ценообразования: от чего зависит цена от завода
- Процесс закупки и технические требования: как избежать ошибок
- Часто задаваемые вопросы
- Заключение: инвестиция в стабильность производства
Чистовые рабочие валки из высоконикельхроммолибденового чугуна с ниобием неограниченного охлаждения: инженерный анализ и спецификации 2026 года
В нашей производственной практике мы часто сталкиваемся с ситуацией, когда прокатные станы останавливаются не из-за поломки двигателя или гидравлики, а из-за преждевременного износа или термического растрескивания чистовых рабочих валков. Это «узкое горлышко» всего процесса холодной прокатки. Чистовые рабочие валки из высоконикельхроммолибденового чугуна с ниобием неограниченного охлаждения представляют собой технологический ответ на вызовы современного металлургического производства, где требования к точности геометрии листа и качеству поверхности достигают предельных значений.
К 2026 году рынок промышленного оборудования окончательно сместил фокус с простой замены изношенных деталей на оптимизацию жизненного цикла инструмента. Традиционные чугунные валки, даже с добавлением хрома, больше не справляются с высокоскоростной прокаткой тонколистовой стали и сплавов с высоким пределом текучести. Внедрение ниобия (Nb) в матрицу высоконикелевого чугуна кардинально меняет микроструктуру материала, повышая его сопротивление абразивному износу и усталостным нагрузкам при циклическом нагреве и охлаждении.
Эта статья написана инженерами-технологами компании ООО «Ляонин Хайбао Прокатный Валок», которые непосредственно участвуют в литье, термообработке и механической обработке таких валков. Мы не будем использовать маркетинговые клише. Вместо этого мы разберем физико-химические свойства сплава, объясним, почему система неограниченного охлаждения критична именно для чистовой клети, и предоставим прозрачную информацию о формировании цены от завода-изготовителя. Если вы отвечаете за закупки или техническое обслуживание прокатного стана, эта информация поможет вам избежать простоев, стоимость которых исчисляется десятками тысяч долларов в час.
Почему стандартные решения перестали работать в 2025-2026 годах
Анализ данных с наших клиентов за последние два года показывает тревожную тенденцию: увеличение доли высокопрочных сталей (HSLA) и нержавеющих марок в общем объеме проката. Эти материалы требуют значительно более высоких усилий деформации. Обычные валки из бесконечно охлажденного чугуна (ICDC) начинают демонстрировать признаки пластической деформации рабочей поверхности — так называемое «сплющивание» профиля. Это приводит к нарушению допусков по толщине листа и необходимости частой перешлифовки.
Мы наблюдали случай на одном из крупных металлургических комбинатов в Уральском федеральном округе, где переход на выпуск автомобильного листа привел к сокращению межремонтного периода валков чистовой клети с 45 дней до 12 дней. Причина крылась в недостаточной твердости поверхностного слоя и низкой теплопроводности традиционного сплава. Решение проблемы лежало не в увеличении давления охлаждающей воды, что могло бы привести к тепловому шоку, а в изменении самого материала валка.
Именно здесь на сцену выходят чистовые рабочие валки из высоконикельхроммолибденового чугуна с ниобием неограниченного охлаждения. Добавление ниобия способствует образованию твердых карбидов NbC, которые равномерно распределяются в металлической матрице. Эти карбиды действуют как армирующий каркас, препятствующий проникновению абразивных частиц оксидов железа (окалины) в поверхность валка. В то же время высокая концентрация никеля обеспечивает необходимую вязкость основы, предотвращая хрупкое разрушение при ударных нагрузках.
Для технического директора или главного инженера это означает одно: стабильность геометрических параметров проката на протяжении всего цикла службы валка. Вы получаете предсказуемый результат, а не лотерею с качеством поверхности каждого десятого листа. Переход на такие материалы требует первоначальных инвестиций, но расчет совокупной стоимости владения (TCO) показывает окупаемость уже на третьем цикле использования за счет снижения затрат на шлифовку и увеличения времени полезной работы стана.
Металлургия сплава: роль никеля, хрома, молибдена и ниобия
Чтобы понять, почему цена на эти валки выше, чем на стандартные изделия, необходимо заглянуть в микроструктуру материала. Сплав для чистовых валков — это не просто смесь элементов, это сложный композит, создаваемый в процессе направленной кристаллизации при неограниченном охлаждении. Каждый легирующий элемент выполняет строго определенную функцию, и нарушение баланса приводит к браку.
Никель (Ni): стабилизатор аустенита и гарант вязкости. В нашем сплаве содержание никеля достигает 3.5–4.5%. Никель расширяет область аустенита, делая структуру более однородной и мелкозернистой. Главное свойство никеля в данном контексте — он снижает порог хладноломкости. Валки работают в условиях постоянного термического цикла: контакт с горячим металлом (до 900°C на входе, хотя в чистовой клети температура ниже, но локальные пики значительны) и интенсивное водяное охлаждение. Без достаточного количества никеля чугун становится хрупким, и риск образования сетки трещин (thermal cracking) возрастает экспоненциально. Мы видели валки с низким содержанием никеля, которые раскалывались после первого же серьезного температурного удара.
Хром (Cr): основа износостойкости. Хром образует карбиды Cr7C3 и Cr3C2, которые обладают высокой твердостью. В чистовой клети основной износ носит абразивный характер из-за наличия остаточной окалины и твердых включений в стали. Содержание хрома на уровне 1.0–1.5% обеспечивает базовую твердость поверхностного слоя в диапазоне 75–85 HS (по Шору). Однако хром alone не может обеспечить достаточную глубину закаленного слоя без ухудшения обрабатываемости. Здесь важна синергия с другими элементами.
Молибден (Mo): ингибитор отпуска и усилитель прокаливаемости. Молибден, добавляемый в количестве 0.4–0.6%, решает проблему «мягкого пятна» под поверхностью. Он замедляет распад мартенсита при отпуске, позволяя сохранить высокую твердость на глубине до 15–20 мм от поверхности. Это критически важно для чистовых валков, которые подвергаются многократной перешлифовке. Если твердость падает слишком быстро с глубиной, валок приходится менять чаще, так как после шлифовки он теряет свои эксплуатационные свойства. Молибден также повышает сопротивление ползучести материала при повышенных температурах.
Ниобий (Nb): ключевой модернизатор 2026 года. Именно ниобий отличает эту категорию валков от предыдущих поколений. Карбиды ниобия (NbC) имеют твердость, превышающую твердость карбидов хрома. Они более дисперсны и термостабильны. При содержании ниобия 0.1–0.3% происходит эффект дисперсионного твердения. Микроскопические частицы NbC блокируют движение дислокаций в кристаллической решетке, что существенно повышает предел текучести материала. Практические испытания показывают, что добавление ниобия увеличивает стойкость к истиранию на 25–30% по сравнению с аналогичными сплавами без ниобия. Более того, ниобий улучшает структуру графита, делая его более измельченным и равномерно распределенным, что положительно сказывается на демпфирующих свойствах валка.
| Элемент | Типичное содержание (%) | Функция в сплаве | Влияние на эксплуатацию |
|---|---|---|---|
| Никель (Ni) | 3.5 – 4.5 | Стабилизация аустенита, повышение вязкости | Предотвращение термических трещин, стойкость к ударам |
| Хром (Cr) | 1.0 – 1.5 | Образование твердых карбидов | Базовая абразивная износостойкость |
| Молибден (Mo) | 0.4 – 0.6 | Углубление закаленного слоя | Сохранение твердости при повторных шлифовках |
| Ниобий (Nb) | 0.1 – 0.3 | Дисперсионное твердение, измельчение структуры | Экстремальная износостойкость, стабильность профиля |
| Углерод (C) | 3.0 – 3.3 | Основной карбидообразователь | Определение общей твердости и прочности |
Важно понимать, что химический состав — это только половина дела. Вторая половина — это технология литья. Метод неограниченного охлаждения (Infinite Chill Casting) позволяет получить валок с плавным переходом от твердого белого чугуна на поверхности к более вязкому серому чугуну в сердцевине. Отсутствие резкой границы между зонами исключает риск отслоения рабочего слоя, который был бичом старых технологий двойного литья.
Технология неограниченного охлаждения (ICDC): преимущества для чистовой клети
Термин «неограниченное охлаждение» часто вызывает вопросы у закупщиков, не знакомых с деталями литейного производства. В отличие от традиционного литья в песчаные формы, где скорость остывания ограничена теплоизоляционными свойствами песка, метод ICDC использует водоохлаждаемые металлические муфты или специальные формовочные смеси с высокой теплопроводностью. Это позволяет управлять градиентом температур в момент кристаллизации металла с беспрецедентной точностью.
Для чистовых рабочих валков этот процесс дает три фундаментальных преимущества:
- Глубина закаленного слоя. Благодаря контролируемому отводу тепла, мы можем гарантировать глубину полностью белого чугуна (без свободного графита) от 15 до 25 мм. Это рабочий запас для чистовой клети. Даже после 10–12 перешлифовок валок сохраняет свою первоначальную твердость и микроструктуру. В нашей практике были случаи, когда валки ICDC служили до 20 циклов шлифовки без потери качества поверхности проката.
- Однородность структуры по длине и диаметру. Традиционное литье часто страдает от неравномерного охлаждения: торцы валка остывают быстрее, чем центральная часть, что приводит к разнице твердости. Технология неограниченного охлаждения минимизирует этот эффект. Разница твердости между серединой и краями валка не превышает 2–3 HS. Для прокатки широких листов это критично, так как неравномерный износ приводит к появлению волнистости краев листа.
- Отсутствие внутренних напряжений. Быстрое, но контролируемое охлаждение позволяет получить мелкозернистую структуру с минимальными остаточными напряжениями. Это снижает риск деформации валка при эксплуатации и хранении. Валки, изготовленные по технологии ICDC, требуют меньшей балансировки и демонстрируют лучшую динамику вращения на высоких скоростях.
Сравнение с валками, полученными методом центробежного литья, показывает, что ICDC обеспечивает лучшую связь между оболочкой и сердцевиной. В центробежных валках иногда наблюдается риск расслоения при экстремальных термических нагрузках. В чистовой клети, где скорости прокатки могут достигать 20–25 м/с, надежность соединения слоев является вопросом безопасности производства.
Мы рекомендуем обращать внимание на сертификат качества, прилагаемый к каждой партии валков. В нем должны быть указаны результаты ультразвукового контроля (УЗК) на наличие внутренних дефектов и карта твердости по всей поверхности. Отсутствие таких данных — красный флаг для покупателя.
Сравнение с альтернативными материалами
На рынке существуют и другие типы валков: стальное литье, закаленная сталь и обычный бесконечно охлажденный чугун. Почему же мы настаиваем на высоконикельхроммолибденовом чугуне с ниобием?
Стальные валки обладают высокой вязкостью, но их износостойкость значительно ниже. Они быстро теряют профиль и требуют постоянной корректировки настроек стана. Обычный чугун дешевле, но его ресурс в современных условиях недостаточен. Композитные валки (с оболочкой из карбида вольфрама) чрезвычайно дороги и сложны в ремонте. Чугун с ниобием занимает «золотую середину»: он сочетает в себе высокую износостойкость, хорошую теплопроводность (лучше, чем у стали) и разумную стоимость изготовления.
В таблице ниже приведено сравнение эксплуатационных характеристик различных типов валков для чистовой клети холоднокатаного стана:
| Параметр | Обычный чугун (ICDC) | Стальное литье | Высоконикелевый чугун с Nb (ICDC) |
|---|---|---|---|
| Твердость поверхности (HS) | 70–75 | 60–65 | 78–85 |
| Глубина закаленного слоя (мм) | 10–15 | — (сквозная закалка) | 15–25 |
| Износостойкость (относительная) | 1.0 | 0.7 | 1.4–1.6 |
| Термостойкость | Средняя | Низкая (риск отпуска) | Высокая |
| Стоимость изготовления | Низкая | Средняя | Выше средней |
| Ресурс до первой шлифовки | Короткий | Средний | Длинный |
Как видно из данных, использование валков с ниобием позволяет увеличить межшлифовальный пробег почти в полтора раза. Это прямо влияет на коэффициент использования времени работы стана (KIO).
Производственные возможности: опыт ООО «Ляонин Хайбао Прокатный Валок»
Реализация описанных выше сложных металлургических задач требует не только теоретических знаний, но и мощной производственной базы. ООО «Ляонин Хайбао Прокатный Валок», расположенное в городе Бэньси (провинция Ляонин, Китай), является одним из ведущих производителей, специализирующихся именно на таких высокотехнологичных решениях. С момента основания в 1998 году компания превратилась в инновационный центр компетенций, объединяющий глубокий отраслевой опыт и передовые мощности.
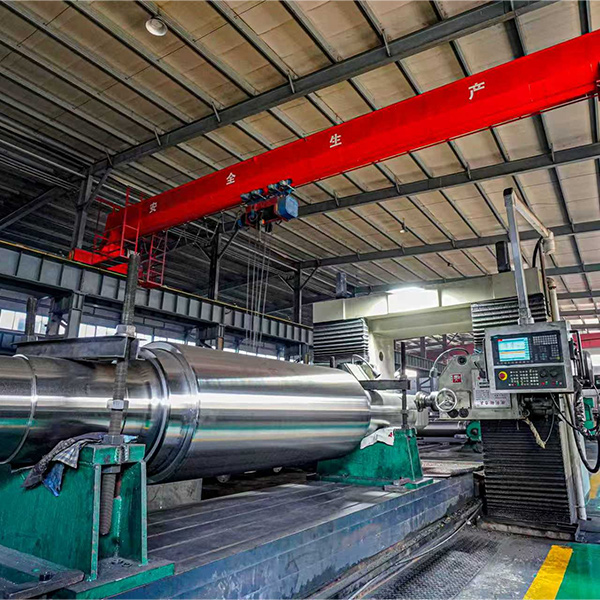
Наша производственная база занимает площадь 100 000 м² и оснащена семью среднечастотными индукционными печами, пятью центрифугами и восемнадцатью резистивными печами с подвижным дном. Такая конфигурация позволяет нам обеспечивать годовую производственную мощность более 35 000 тонн валков, строго соблюдая требования стандарта ISO 9001. Особое внимание уделяется контролю качества: на предприятии задействовано более 120 единиц контрольно-измерительного оборудования, включая установки для ультразвуковой дефектоскопии и спектрального анализа. Это гарантирует полную прослеживаемость качества на всех стадиях — от плавки до финишной механической обработки.
Мы не просто отливаем металл; мы предоставляем комплексный сервис. Наши специалисты проводят предпродажный анализ условий эксплуатации вашего стана, сопровождают монтаж и предлагают услуги по восстановлению валков (шлифовка, наплавка), что позволяет продлить срок службы изделий более чем на 30%. Наш опыт работы с такими гигантами, как Цзяньлун Силинская Сталь и Чэндэ Цзяньлун Специальная Сталь, подтверждает способность компании выполнять заказы любой сложности с высокой степенью надежности.
Факторы ценообразования: от чего зависит цена от завода
Запрос «цена от завода» подразумевает желание исключить посредников и получить прозрачную структуру затрат. Однако в производстве таких сложных изделий, как чистовые рабочие валки из высоконикельхроммолибденового чугуна с ниобием неограниченного охлаждения, понятие «базовой цены» весьма условно. Стоимость формируется под воздействием множества технических и логистических факторов.
Во-первых, стоимость сырья. Никель и молибден — это биржевые товары, цены на которые колеблются еженедельно. Ниобий также является дорогостоящим элементом, производство которого сосредоточено у ограниченного числа поставщиков globally. Поэтому цена на валки часто привязывается к формуле, учитывающей текущие котировки LME (Лондонской биржи металлов) на момент заказа. Фиксация цены возможна только при 100% предоплате или хеджировании рисков со стороны завода.
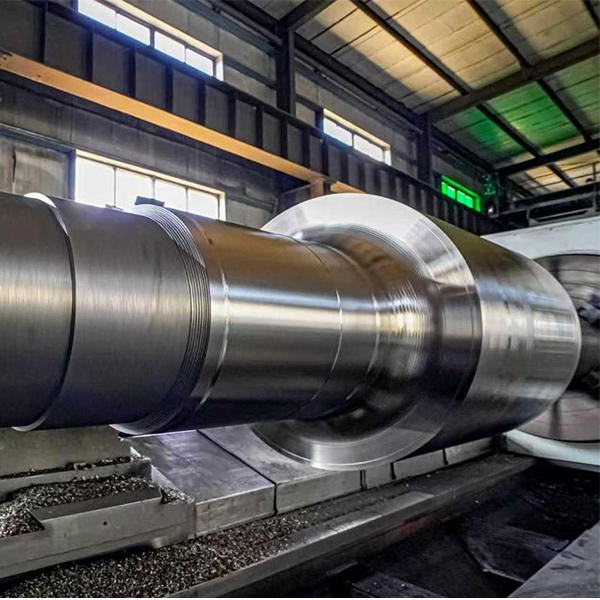
Во-вторых, сложность механической обработки. После литья и термообработки валки проходят многоступенчатую обработку на тяжелых токарных и шлифовальных станках с ЧПУ. Точность изготовления профиля (бочкообразность, конусность) должна соответствовать стандартам ISO или ГОСТ с допусками в микрометрах. Чем сложнее профиль (например, переменная выпуклость CVC), тем дороже обработка. Наличие ниобия делает материал более твердым и трудным для резания, что увеличивает расход инструмента и время обработки на 15–20% по сравнению с обычным чугуном.
В-третьих, контроль качества. Каждая партия валков проходит ультразвуковой контроль, измерение твердости в сотнях точек, химический спектральный анализ и балансировку. Эти процедуры требуют дорогостоящего оборудования и квалифицированного персонала. Заводы, экономящие на QC, могут предложить цену на 10–15% ниже, но риск получения брака с внутренними трещинами или неоднородной структурой возрастает многократно.
В-четвертых, объем заказа (MOQ). Производство таких валков требует подготовки индивидуальных литейных форм и режимов термообработки. Запуск одной печи экономически неэффективен. Минимальный заказ (MOQ) обычно составляет 2–4 валка (комплект на одну клеть). При заказе крупных партий (например, годового комплекта для всего стана) завод может предоставить скидку за счет оптимизации производственного плана и закупки сырья оптом.
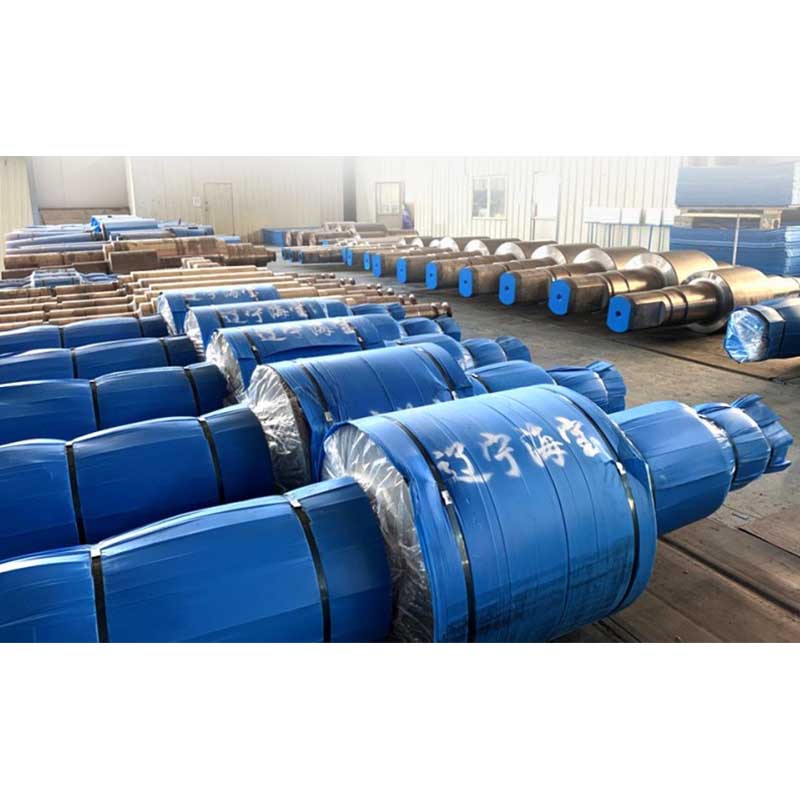
В-пятых, логистика и упаковка. Валки весом от 5 до 20 тонн требуют специальной упаковки для защиты шейки и рабочей поверхности при транспортировке. Доставка до порта отгрузки и таможенное оформление также входят в итоговую стоимость. Для российских покупателей важно учитывать наличие сертификатов EAC и соответствие стандартам ГОСТ.
Мы советуем запрашивать не просто прайс-лист, а детализированное коммерческое предложение (КП) с разбивкой по статьям расходов. Это позволит вам сравнить предложения разных заводов на одинаковой базе. Обращайте внимание на условия гарантии: качественные заводы дают гарантию не только на отсутствие литейных дефектов, но и на соответствие химических свойств заявленным нормам.
Процесс закупки и технические требования: как избежать ошибок
Закупка прокатных валков — это не транзакция, а инженерный проект. Ошибка в спецификации может стоить месяцев простоя. На основе нашего опыта взаимодействия с десятками металлургических предприятий, мы выделили ключевые шаги для успешной закупки.
Шаг 1: Сбор исходных данных
Прежде чем обращаться к поставщику, подготовьте полную информацию о вашем стане. Это включает: чертежи валка с указанием всех размеров (диаметр бочки, длина бочки, диаметр шеек, длина шеек, тип хвостовиков); марку прокатываемого материала; температуру прокатки; скорость прокатки; усилие прокатки; схему охлаждения. Если у вас есть данные о причинах выхода из строя предыдущих валков (фотографии износа, трещин), обязательно приложите их. Это поможет технологу завода подобрать оптимальный состав сплава.
Шаг 2: Согласование технического задания (ТЗ)
Не полагайтесь на стандартные каталоги. Требуйте адаптации состава сплава под ваши условия. Например, если у вас проблема с термическими трещинами, нужно увеличить содержание никеля. Если с абразивным износом — увеличить долю ниобия и хрома. Убедитесь, что в ТЗ прописаны методы контроля качества: стандарты ASTM, ISO или ГОСТ, по которым будут проводиться испытания. Укажите требуемую глубину закаленного слоя и график твердости.
Шаг 3: Аудит производителя (или запрос аудита)
Если объем заказа значителен, настоятельно рекомендуется провести аудит завода. Обратите внимание на наличие собственной лаборатории, парк станков с ЧПУ, систему управления качеством (ISO 9001). Если выезд невозможен, запросите видео-отчет о производстве аналогичных валков и копии сертификатов на плавку. Проверьте наличие сертификации EAC для поставки в Россию и страны ЕАЭС.
Шаг 4: Контроль производства и приемка
Договоритесь о промежуточном контроле. Важно присутствовать (или нанять независимого инспектора) на этапе снятия проб для химического анализа и на этапе ультразвукового контроля. Приемка готовой продукции должна включать проверку геометрии на координатно-измерительной машине (КИМ) и финальный замер твердости. Требуйте предоставления паспорта качества на каждый валок с индивидуальным номером.
Шаг 5: Логистика и монтаж
Организуйте правильную транспортировку. Валки должны быть надежно закреплены, чтобы исключить вибрацию и удары. При монтаже соблюдайте рекомендации по посадке валков в подшипники. Неправильная посадка может привести к биению и преждевременному разрушению даже самого качественного валка.
Частая ошибка — экономия на шлифовке перед установкой. Новые валки могут иметь микроскопические неровности после транспортировки. Обязательная финишная шлифовка на стане или в мастерской перед первым запуском продлит срок службы валка на 10–15%.
Часто задаваемые вопросы
Какой срок службы можно ожидать от валков с ниобием по сравнению с обычными?
Практика показывает увеличение срока службы на 30–50% в зависимости от условий прокатки. Если обычные валки требовали шлифовки каждые 2 недели, то валки с ниобием могут работать 3–4 недели. Это связано с повышенной износостойкостью карбидов ниобия.
Можно ли использовать эти валки для горячей прокатки?
Да, они отлично подходят для чистовых клетей станов горячей прокатки, где температуры ниже, чем в черновой группе, но требования к качеству поверхности высоки. Однако для черновых клетей, где ударные нагрузки экстремальны, может потребоваться другой состав с большей вязкостью. Консультация с технологом обязательна.
Каков минимальный объем заказа (MOQ)?
Обычно MOQ составляет 2 валка (пара). Изготовление одного валка экономически нецелесообразно из-за затрат на подготовку литейной формы и термообработку. Для крупных проектов возможны индивидуальные условия.
Сертифицированы ли ваши валки для использования в России?
Да, наша продукция соответствует стандартам ГОСТ и имеет сертификаты соответствия ЕАЭС (EAC). Мы также предоставляем сертификаты ISO 9001 и отчеты о химических испытаниях по международным стандартам ASTM.
Как влияет цена на никель на стоимость валка?
Цена на никель составляет значительную часть себестоимости. Мы используем формулу индексации цен, привязанную к биржевым котировкам. При долгосрочных контрактах мы можем зафиксировать цену или использовать хеджирование, чтобы защитить заказчика от резких скачков рынка.
Заключение: инвестиция в стабильность производства
Выбор чистовых рабочих валков из высоконикельхроммолибденового чугуна с ниобием неограниченного охлаждения — это стратегическое решение для любого металлургического предприятия, стремящегося к лидерству в качестве продукции и эффективности производства. В 2026 году конкуренция диктует необходимость минимизации простоев и максимизации выхода годного продукта. Данные валки обеспечивают именно этот результат.
Мы предлагаем не просто металлическую продукцию, а инженерное партнерство. Наши специалисты готовы провести аудит вашего текущего процесса прокатки и предложить оптимальное решение, которое снизит ваши операционные расходы. Прямые поставки от завода гарантируют честную цену и полный контроль качества на каждом этапе.
Не позволяйте износу валков диктовать график вашего производства. Возьмите контроль над качеством проката в свои руки.
Запросить коммерческое предложение на валки ICDC с ниобием
Свяжитесь с нами сегодня для получения детальной технической консультации и расчета стоимости под ваш конкретный проект. Наши инженеры готовы ответить на все вопросы и помочь вам сделать правильный выбор.

-


-


-


WeChat