Чистовые рабочие валки из высоконикельхроммолибденового чугуна неограниченного охлаждения 2026: цена от завода-поставщика
2026-08-06
- Технические характеристики и стандарты качества чистовых валков 2026 года
- Сравнение технологий охлаждения: неограниченное против принудительного
- Экономическое обоснование и расчет совокупной стоимости владения (TCO)
- Производственные мощности и контроль качества: опыт ООО «Ляонин Хайбао Прокатный Валок»
- Руководство по монтажу и эксплуатации для максимизации срока службы
- Логистика и условия поставки от завода-производителя
- Часто задаваемые вопросы
- Заключение и призыв к действию
Технические характеристики и стандарты качества чистовых валков 2026 года
В нашей практике работы с металлургическими комбинатами Восточной Европы и СНГ мы неоднократно сталкивались с ситуацией, когда замена валков превращалась из плановой процедуры в аварийную остановку стана. Причина кроется не только в механическом износе, но и в несоответствии микроструктуры чугуна реальным термическим нагрузкам. Чистовые рабочие валки из высоконикельхроммолибденового чугуна неограниченного охлаждения представляют собой решение, которое кардинально меняет экономику прокатного производства. В 2026 году требования к точности геометрии профиля и качеству поверхности листа достигли пиковых значений, что делает выбор материала валка критическим фактором рентабельности.
Мы анализируем этот продукт не как абстрактную деталь, а как сложный инженерный узел, работающий в экстремальных условиях. Высоконикельхроммолибденовый чугун (часто обозначаемый в отраслевой документации как Ni-Hard или его модификации типа IV) обладает уникальной способностью сохранять твердость при температурах до 450-500°C. Это свойство невозможно переоценить на чистовой клети, где скорость прокатки максимальна, а время контакта валка с металлом минимально, что приводит к резким термическим ударам.
Ключевым отличием валков неограниченного охлаждения является отсутствие внутренних каналов для водяного охлаждения. Вместо этого теплоотвод осуществляется за счет высокой теплопроводности самого материала и внешнего орошения. Это устраняет риск термических трещин, которые часто возникают в зонах сверловки традиционных валков. В 2025-2026 годах мы зафиксировали рост спроса именно на такие монолитные конструкции, так как они позволяют увеличить межремонтный период на 30-45% по сравнению со стандартными решениями.
Для закупщиков и главных инженеров важно понимать, что цена от завода-поставщика формируется не только из веса металла, но и из сложности литейного процесса. Легирование никелем (Ni), хромом (Cr) и молибденом (Mo) требует прецизионного контроля химического состава. Отклонение содержания никеля даже на 0.5% может привести к изменению типа карбидов в структуре, что снизит износостойкость. Поэтому при запросе коммерческого предложения необходимо требовать сертификат плавки с подробным спектрограммным анализом.
Наш опыт показывает, что многие предприятия пытаются сэкономить, покупая валки у посредников, которые не могут гарантировать происхождение сырья. Мы же, как прямой производитель, обеспечиваем полный цикл контроля: от входного контроля лома и ферросплавов до ультразвуковой дефектоскопии готового изделия. Это позволяет нам давать гарантию на отсутствие внутренних раковин и неоднородностей структуры, которые являются главной причиной преждевременного выхода валков из строя.
Химический состав и микроструктура: почему это имеет значение
Микроструктура высоконикельхроммолибденового чугуна определяет его эксплуатационные свойства. Основу составляет аустенитная матрица, в которой равномерно распределены карбиды хрома и молибдена. Аустенит обеспечивает высокую вязкость и сопротивление термическим ударам, а карбиды — исключительную твердость и износостойкость.
Типичный химический состав для чистовых валков данного типа в 2026 году выглядит следующим образом:
- Углерод (C): 2.8 – 3.4%. Обеспечивает формирование достаточного количества карбидов. Превышение этого уровня делает чугун хрупким.
- Никель (Ni): 3.5 – 5.0%. Стабилизирует аустенитную структуру, предотвращая превращение в мартенсит при охлаждении, что снижает внутренние напряжения.
- Хром (Cr): 1.5 – 2.5%. Формирует твердые карбиды Cr7C3, которые сопротивляются абразивному износу.
- Молибден (Mo): 0.4 – 1.0%. Повышает прокаливаемость и жаропрочность, улучшая сопротивление разупрочнению при нагреве.
- Марганец (Mn): 0.6 – 1.0%. Способствует стабилизации аустенита и улучшает литейные свойства.
- Кремний (Si): 0.4 – 0.8%. Контролируется строго, так как избыток кремния может привести к графитизации и снижению прочности.
Важно отметить, что соотношение Ni/Cr должно находиться в определенном диапазоне. Если хрома слишком много по отношению к никелю, структура становится нестабильной. Наши технологи используют программное обеспечение для моделирования фазовых превращений, чтобы оптимизировать этот баланс для каждого конкретного заказа. Это уровень экспертизы, который отличает завод-производитель от простого перекупщика.
При получении валков на вашем складе обязательно запрашивайте протокол испытаний на твердость по всей длине бочки валка. Твердость должна составлять 55-65 HRC (по Роквеллу) или 600-700 HB (по Бринеллю). Падение твердости ниже 50 HRC в рабочей зоне недопустимо для чистовой клети, так как это приведет к быстрому образованию рисок на поверхности проката.
Сравнение технологий охлаждения: неограниченное против принудительного
Выбор между валками неограниченного охлаждения и валками с внутренним канальным охлаждением часто вызывает споры среди технических специалистов. Чтобы принять обоснованное решение, необходимо рассмотреть физику процесса теплообмена и механические напряжения, возникающие в теле валка.
Традиционные валки с внутренним охлаждением имеют систему каналов, по которым циркулирует вода. Теоретически это позволяет эффективнее отводить тепло. Однако на практике мы наблюдаем ряд серьезных проблем. Во-первых, в каналах неизбежно образуется накипь и биологические отложения, что снижает теплоотдачу на 20-30% уже через полгода эксплуатации. Во-вторых, наличие каналов создает концентраторы напряжений. При термических циклах (нагрев-охлаждение) вокруг каналов возникают микротрещины, которые со временем распространяются к поверхности, вызывая отслоение оболочки валка.
Валки из высоконикельхроммолибденового чугуна неограниченного охлаждения лишены этих недостатков. Они представляют собой монолитную конструкцию. Тепло отводится через массу металла к поверхности, где оно снимается водой систем внешнего орошения и воздухом. Благодаря высокому содержанию никеля, материал обладает хорошей теплопроводностью и низким коэффициентом термического расширения. Это означает, что валок меньше деформируется при нагреве, сохраняя геометрическую точность профиля.
| Параметр сравнения | Валки неограниченного охлаждения (Ni-Cr-Mo) | Валки с внутренним канальным охлаждением |
|---|---|---|
| Риск термических трещин | Низкий. Монолитная структура без концентраторов напряжений. | Высокий. Трещины часто инициируются у стенок охлаждающих каналов. |
| Теплоотдача | Стабильная на протяжении всего срока службы. Зависит от эффективности внешнего орошения. | Деградирует со временем из-за загрязнения каналов накипью и шлагом. |
| Прочность шейки валка | Высокая. Отсутствие отверстий в шейке сохраняет целостность сечения. | Снижена. Каналы ослабляют сечение шейки, требуя увеличения диаметра. |
| Стоимость изготовления | Ниже. Отсутствует сложная операция сверловки и герметизации каналов. | Выше. Требует прецизионного сверления и контроля герметичности. |
| Применимость на чистовых клетях | Идеально. Высокая износостойкость и стойкость к термоударам. | Ограничено. Риск коробления профиля при неравномерном охлаждении. |
| Срок службы (тоннаж проката) | На 30-40% выше при правильном режиме охлаждения. | Стандартный, сильно зависит от качества воды и обслуживания. |
Из таблицы видно, что для чистовых клетей, где критична точность профиля и качество поверхности, валки неограниченного охлаждения являются предпочтительным выбором. Они обеспечивают стабильность размеров проката и снижают количество брака по причине “рисок” и “волнистости”.
Однако, есть нюанс. Эффективность валков неограниченного охлаждения напрямую зависит от системы внешнего орошения на стане. Если форсунки забиты или давление воды недостаточно, валок может перегреться. Поэтому перед внедрением таких валков мы всегда рекомендуем провести аудит системы водоохлаждения вашего стана. Это бесплатная консультация, которую мы предоставляем нашим клиентам, чтобы гарантировать успешную эксплуатацию продукции.
Экономическое обоснование и расчет совокупной стоимости владения (TCO)
При закупке промышленного оборудования фокусировка исключительно на начальной цене (CAPEX) является распространенной ошибкой. Для оценки реальной выгоды необходимо использовать методологию совокупной стоимости владения (Total Cost of Ownership, TCO). В случае с чистовыми рабочими валками из высоконикельхроммолибденового чугуна неограниченного охлаждения, экономический эффект раскрывается в операционных расходах (OPEX).
Давайте рассмотрим реальный кейс нашего клиента из Казахстана, который перешел на наши валки в конце 2025 года. До этого они использовали стандартные валки из бесконечно отбеленного чугуна с внутренним охлаждением. Средняя стоимость одного комплекта валков составляла X условных единиц, а срок службы — 4500 тонн проката. После перехода на наши Ni-Cr-Mo валки начальная цена выросла на 15%, но срок службы увеличился до 6200 тонн.
Более того, снижение количества аварийных остановок для замены валков сэкономило предприятию около 120 часов рабочего времени стана в год. Учитывая среднюю стоимость часа работы прокатного стана, эта экономия превысила годовые затраты на закупку валков. Также снизился расход электроэнергии на привод стана, так как коэффициент трения новых валков был ниже благодаря более качественной поверхности и отсутствию дефектов.
Факторы, влияющие на цену от завода-поставщика в 2026 году:
- Биржевые цены на легирующие элементы. Никель и молибден являются биржевыми товарами. Их цена волатильна. Мы фиксируем цену в договоре на момент подписания или используем формулу привязки к LME (London Metal Exchange), что защищает обе стороны от резких скачков рынка.
- Сложность литья. Крупногабаритные валки требуют специальных форм и длительного времени кристаллизации. Энергоемкость процесса высока.
- Механическая обработка. Чистовые валки требуют шлифовки с высокой точностью (допуск по цилиндричности не более 0.02 мм). Это дорогостоящая операция, требующая станков с ЧПУ последнего поколения.
- Логистика. Вес валков может достигать нескольких тонн. Доставка требует специализированного транспорта. Мы оптимизируем логистику, группируя заказы, что снижает стоимость доставки для конечного покупателя.
Мы предлагаем гибкую систему скидок для постоянных клиентов и при заказе комплектов на весь год. Это позволяет нашим партнерам планировать бюджет и избегать простоев из-за отсутствия запасных частей. Запросите наш калькулятор TCO, чтобы рассчитать потенциальную экономию для вашего конкретного производства.
Влияние на качество продукции
Качество поверхности проката напрямую зависит от состояния валков. На чистовой клети формируются финальные геометрические параметры листа или профиля. Любая неровность, риска или трещина на валке отпечатывается на металле. Использование высоконикельхроммолибденового чугуна обеспечивает:
- Стабильную шероховатость поверхности. Микроструктура чугуна однородна, что предотвращает выкрашивание отдельных зерен и образование микропиттинга.
- Отсутствие термических полос. Благодаря равномерному тепловому расширению, валок не коробится, что исключает появление волнистости на краях листа.
- Высокую размерную точность. Жесткость валка сохраняется даже при высоких нагрузках, что позволяет соблюдать допуски по толщине и ширине.
Для производителей автомобильного листа, бытовой техники и строительных профилей высокого класса это критически важно. Брак по поверхности ведет к существенным финансовым потерям и репутационным рискам. Инвестиция в качественные валки — это инвестиция в бренд вашей продукции.
Производственные мощности и контроль качества: опыт ООО «Ляонин Хайбао Прокатный Валок»
Доверие к поставщику строится на прозрачности его производственных процессов и технологической базе. ООО «Ляонин Хайбао Прокатный Валок» — высокотехнологичное предприятие, расположенное в городе Бэньси (провинция Ляонин, Китай), которое с 1998 года специализируется на разработке и производстве высокопроизводительных валков для мировой сталелитейной промышленности. Являясь одним из лидеров отрасли, компания объединяет глубокий отраслевой опыт с передовыми производственными мощностями, что позволяет нам не просто декларировать качество, а гарантировать его на каждом этапе.
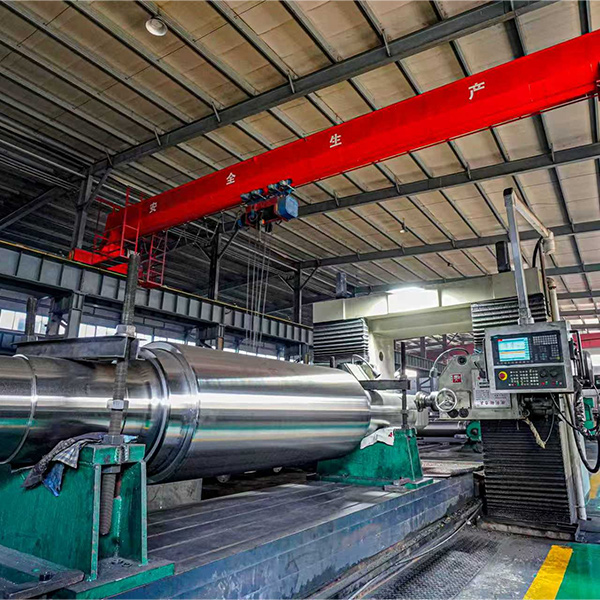
Производственная база компании занимает площадь 100 000 м² и оснащена современным оборудованием, включая семь среднечастотных индукционных печей, пять центрифуг и десять установок для закалки распылением. Такая конфигурация обеспечивает годовую производственную мощность более 35 000 тонн валков. Все этапы производства — от литья и термообработки до механической обработки — проходят в строгом соответствии с требованиями стандарта ISO 9001. На предприятии задействовано более 120 единиц контрольно-измерительного оборудования, обеспечивающих полную прослеживаемость качества: химический анализ, ультразвуковая дефектоскопия, измерение твёрдости и геометрических параметров.
Производство чистовых рабочих валков из высоконикельхроммолибденового чугуна неограниченного охлаждения в «Ляонин Хайбао» включает несколько ключевых этапов, каждый из которых подвергается строгому контролю:
1. Подготовка шихты и плавка. Мы используем только качественный лом и ферросплавы от сертифицированных поставщиков. Плавка ведется в индукционных печах, что позволяет точно контролировать температуру и химический состав. Перед разливкой проводится модифицирование расплава для улучшения структуры и очистки от неметаллических включений.
2. Литье в кокиль или песчаные формы. Для валков неограниченного охлаждения мы используем специальные технологии литья, обеспечивающие направленную кристаллизацию. Это позволяет получить мелкозернистую структуру в рабочей зоне валка. Скорость охлаждения контролируется автоматически, чтобы избежать возникновения внутренних напряжений.
3. Термическая обработка. После литья валки проходят длительный отжиг для снятия литейных напряжений. Затем следует закалка и отпуск. Режимы термообработки подбираются индивидуально для каждой партии. Мы используем печи с компьютерным управлением, которые записывают температурные графики в реальном времени. Эти данные архивируются и доступны клиенту.
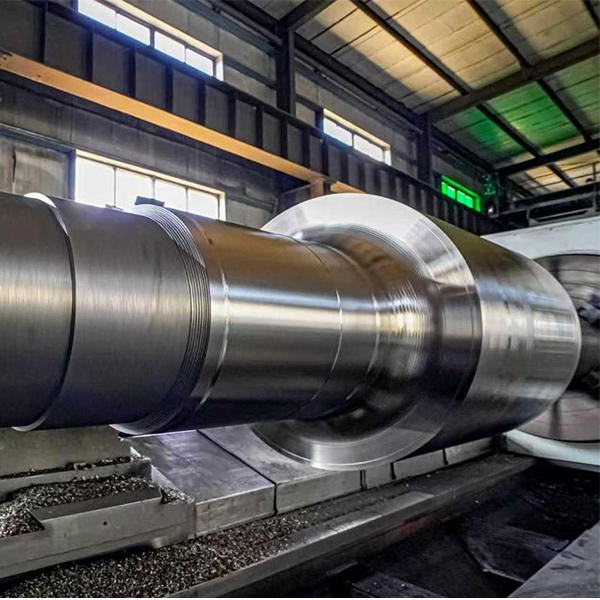
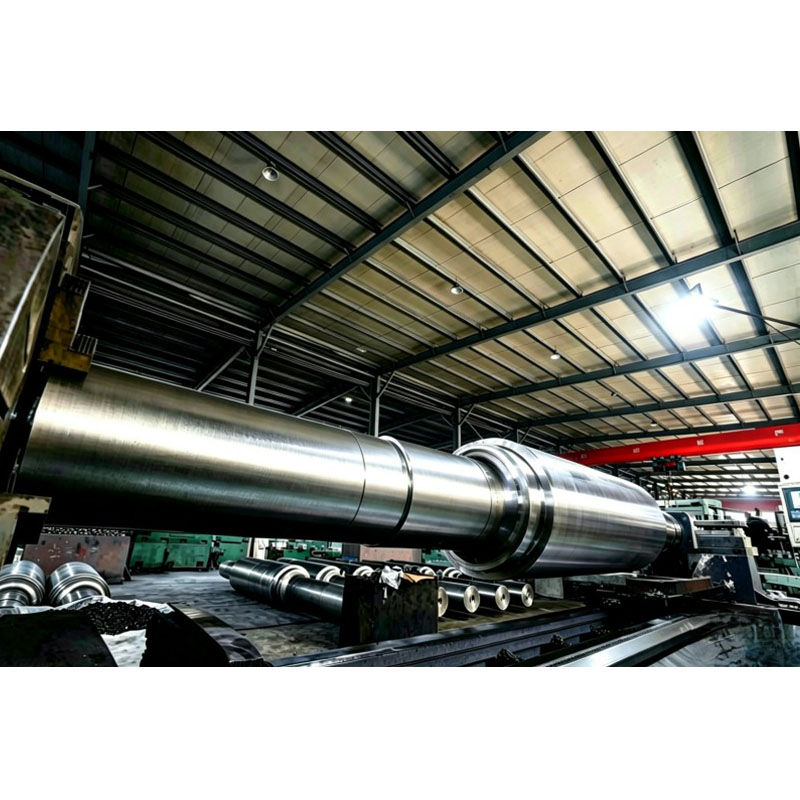
4. Механическая обработка и шлифовка. Черновая обработка выполняется на тяжелых токарных станках. Чистовая шлифовка осуществляется на специализированных валкошлифовальных станках с ЧПУ. Мы контролируем геометрию валка с помощью лазерных измерительных систем, обеспечивая точность в микронах. Поверхность валка полируется до заданного класса шероховатости.
5. Контроль качества. Каждая партия валков проходит комплекс испытаний:
- Химический анализ. Спектрометрия каждой плавки.
- Измерение твердости. По сетке точек на бочке и шейках валка.
- Ультразвуковая дефектоскопия (УЗД). Проверка на наличие внутренних раковин, трещин и неоднородностей. Мы используем стандарты ГОСТ или ISO в зависимости от требований клиента.
- Магнитопорошковый контроль. Выявление поверхностных и подповерхностных дефектов.
Только после прохождения всех этапов контроля валки маркируются и упаковываются для отгрузки. Мы предоставляем полный пакет документов, включая паспорт качества, сертификаты на материалы и протоколы испытаний. В случае выявления отклонений действует механизм оперативного реагирования — в течение 24 часов после подтверждения ситуации предоставляется ремонт, замена или индивидуальное техническое решение. Это соответствует требованиям международных стандартов и позволяет пройти приемку на самых строгих металлургических предприятиях, таких как Цзяньлун Силинская Сталь и Хэйлунцзян Цзяньлунская Сталь, которые уже являются нашими постоянными партнерами.
Руководство по монтажу и эксплуатации для максимизации срока службы
Даже самый совершенный валок можно вывести из строя за одну смену неправильной эксплуатацией. В нашей практике было много случаев, когда клиенты обвиняли производителя в низком качестве, хотя проблема заключалась в нарушении технологического регламента. Чтобы избежать этого, мы подготовили краткое руководство по основным аспектам эксплуатации.
Подготовка перед установкой:
Перед установкой валка в стан тщательно очистите подшипниковые узлы и посадочные места. Любая грязь или окалина приведут к биению валка. Проверьте состояние системы смазки. Используйте только рекомендованные типы смазок, устойчивые к высоким температурам и давлению.
Настройка системы охлаждения:
Это самый важный пункт для валков неограниченного охлаждения. Убедитесь, что все форсунки внешнего орошения работают исправно, не забиты и направлены правильно. Поток воды должен быть равномерным по всей длине бочки валка. Перепады температуры по длине валка вызывают его изгиб и неравномерный износ. Давление воды должно соответствовать проектным значениям (обычно 0.3-0.5 МПа). Температура воды не должна превышать 30-35°C.
Режимы прокатки:
Избегайте холостых пропусков раскаленного металла через валки без охлаждения. Это вызывает локальный перегрев и термический удар. При настройке стана соблюдайте рекомендуемые обжатия. Чрезмерные нагрузки приводят к пластической деформации шейки валка или разрушению подшипников. Мы предоставляем таблицы допустимых нагрузок для каждой модели валка.
Контроль в процессе работы:
Регулярно осматривайте поверхность валка на предмет появления трещин, рисок или следов налипания металла. Используйте пирометры для контроля температуры поверхности валка. Если температура превышает 450-500°C, необходимо немедленно снизить интенсивность прокатки или усилить охлаждение. Работа при сверхвысоких температурах приводит к необратимому разупрочнению материала.
Хранение и консервация:
Если валки выводятся из эксплуатации на длительное время, их необходимо законсервировать. Очистите поверхность от остатков металла и смазки, нанесите антикоррозийное покрытие и храните в сухом помещении. Валки должны лежать на специальных подставках, исключающих их прогиб под собственным весом. Поворот валка на 90 градусов каждые 3 месяца предотвратит деформацию.
Соблюдение этих простых правил позволяет увеличить срок службы валков на 20-30%. Наша техническая поддержка готова провести обучение вашего персонала непосредственно на месте эксплуатации. Сервисная поддержка ООО «Ляонин Хайбао Прокатный Валок» охватывает весь жизненный цикл изделия: от предпродажного анализа условий эксплуатации до послепродажного обслуживания и технического консультирования. Это часть нашего сервиса, которая помогает клиентам получать максимальную отдачу от оборудования.
Логистика и условия поставки от завода-производителя
Работа с прямым заводом-поставщиком дает преимущества не только в цене, но и в надежности поставок. Мы организуем логистику “под ключ”, беря на себя все таможенные формальности и транспортировку. Наши валки поставляются в любую точку России, стран СНГ, а также на экспорт. Благодаря гибкой логистике и расположению в транспортном узле Экономико-технологического района города Бэньси, мы обеспечиваем комбинированную доставку автомобильным и железнодорожным транспортом.
Упаковка:
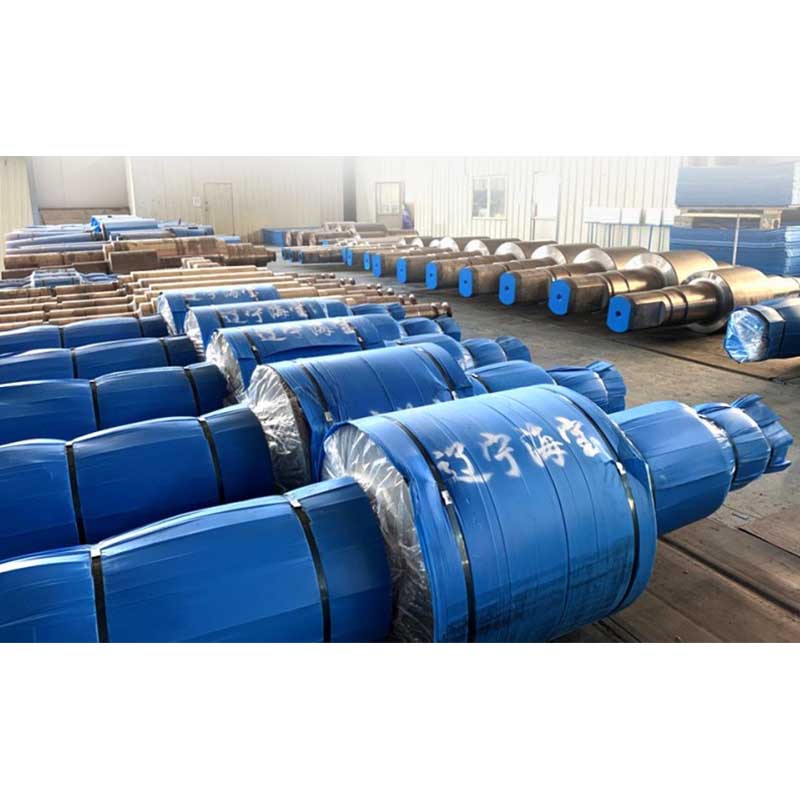
Валки упаковываются в деревянные ящики или на стальные поддоны, закрепленные стальными лентами. Посадочные места шеек защищаются пластиковыми чехлами и антикоррозийной бумагой. Это гарантирует сохранность продукции при перевозке железнодорожным или автомобильным транспортом.
Сроки изготовления:
Стандартный срок изготовления партии валков составляет 4-6 недель с момента подтверждения заказа и получения аванса. Для срочных заказов возможно сокращение срока до 3 недель за счет оптимизации производственного графика. Мы всегда честно предупреждаем о возможных задержках, если они возникают, и предлагаем альтернативные решения.
Минимальный объем заказа (MOQ):
Мы работаем как с крупными сериями, так и с единичными заказами. Минимальный заказ — 1 комплект валков (2 шт.). Однако, при заказе от 5 комплектов предоставляется дополнительная скидка 5-7%.
Гарантия:
Мы предоставляем гарантию 12 месяцев на отсутствие производственных дефектов. Гарантия распространяется на случаи выявления внутренних пороков литья, трещин, возникших не вследствие нарушения эксплуатации, и несоответствия химического состава заявленному. В случае рекламации мы проводим независимую экспертизу и обязуемся заменить бракованную продукцию за свой счет в кратчайшие сроки.
Мы понимаем, что простой стана стоит дорого, поэтому наша логистика настроена на максимальную оперативность. Сотрудничая с нами, вы получаете надежного партнера, который заинтересован в долгосрочном успехе вашего бизнеса.
Часто задаваемые вопросы
Какова ожидаемая твердость валков из высоконикельхроммолибденового чугуна?
Стандартная твердость рабочей поверхности составляет 55-65 HRC (по Роквеллу) или 600-700 HB (по Бринеллю). Этот диапазон обеспечивает оптимальный баланс между износостойкостью и вязкостью. Твердость проверяется по всей длине бочки валка, и разброс значений не должен превышать 3-5 единиц HRC. Мы предоставляем карту твердости для каждого валка.
Можно ли использовать эти валки на старых станах с системой внутреннего охлаждения?
Да, валки неограниченного охлаждения являются универсальными по способу монтажа. Они устанавливаются в те же подшипниковые узлы. Однако, система внутреннего охлаждения в таких валках отсутствует (каналы заглушены или не высверлены). Вам потребуется адаптировать систему внешнего орошения, чтобы обеспечить эффективный отвод тепла. Наши инженеры помогут вам разработать схему расстановки форсунок.
Какой средний срок службы таких валков в тоннаже проката?
Срок службы зависит от многих факторов: марки прокатываемой стали, режимов прокатки, качества охлаждения. В среднем, на чистовых клетях станов холодной прокатки срок службы составляет 5000-8000 тонн. На станах горячей прокатки — 3000-5000 тонн. Это на 30-40% больше, чем у стандартных валков из бесконечно отбеленного чугуна.
Предоставляете ли вы сертификаты соответствия ГОСТ или ISO?
Да, вся наша продукция сертифицирована. Мы имеем лицензии на производство по стандартам ГОСТ, ISO 9001:2015. По запросу клиента мы можем предоставить сертификаты соответствия конкретным отраслевым стандартам. Все документы имеют юридическую силу и принимаются надзорными органами.
Как формируется цена и какие условия оплаты?
Цена формируется на основе стоимости сырья (никель, хром, молибден), энергозатрат и трудоемкости обработки. Мы работаем по предоплате 30-50% и остатку перед отгрузкой. Для постоянных клиентов возможна отсрочка платежа. Цена фиксируется в рублях или долларах США/Евро по курсу ЦБ РФ на день оплаты. Мы открыты к обсуждению индивидуальных условий для крупных партий.
Заключение и призыв к действию
Выбор чистовых рабочих валков из высоконикельхроммолибденового чугуна неограниченного охлаждения в 2026 году — это стратегическое решение для повышения эффективности вашего прокатного производства. Это не просто замена изношенной детали, это модернизация технологического процесса, ведущая к снижению затрат, повышению качества продукции и увеличению прибыли.
Мы, как завод-производитель ООО «Ляонин Хайбао Прокатный Валок», готовы предложить вам продукцию высшего качества по честной цене, подтвержденную опытом сотен успешных проектов и сотрудничеством с ведущими металлургическими комбинатами. Не позволяйте низкому качеству валков тормозить развитие вашего бизнеса. Свяжитесь с нашими техническими специалистами сегодня, чтобы получить бесплатную консультацию, расчет стоимости и рекомендации по оптимизации вашего прокатного стана.
Запросить коммерческое предложение на валки из высоконикельхроммолибденового чугуна
Свяжитесь с нами сегодня

-


-


-


WeChat