Чистовые рабочие валки из быстрорежущей стали неограниченного охлаждения 2026: цена от завода-поставщика
2026-08-07
- Чистовые рабочие валки из быстрорежущей стали неограниченного охлаждения: технологический прорыв 2026 года
- Почему быстрорежущая сталь с неограниченным охлаждением — стандарт 2026 года
- Технические характеристики и спецификации для заказа
- Сравнение с альтернативными материалами: обоснованный выбор
- Ценообразование и факторы стоимости от завода-поставщика
- Риски при закупке и как их избежать
- Производственный потенциал: почему важен выбор правильного партнера
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность вашего производства
Чистовые рабочие валки из быстрорежущей стали неограниченного охлаждения: технологический прорыв 2026 года
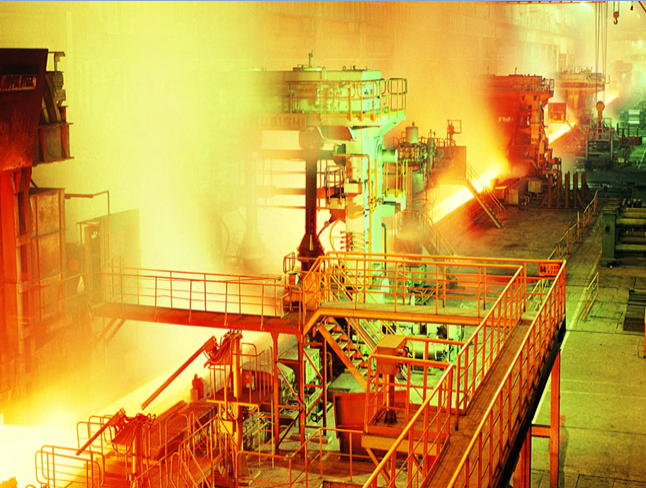
В условиях жесткой конкуренции на мировом рынке металлопроката эффективность чистовой клети прокатного стана определяет рентабельность всего производства. Чистовые рабочие валки из быстрорежущей стали неограниченного охлаждения становятся ключевым элементом для достижения сверхвысокой точности поверхности и минимизации простоев. В 2026 году требования к качеству арматуры, проволоки и сортового проката достигли пика: покупатели отказываются от продукции с микротрещинами, рисками и неравномерным профилем. Традиционные материалы, такие как чугун с шаровидным графитом или стандартные легированные стали, больше не справляются с нагрузками при скоростях прокатки свыше 120 м/с.
Наш опыт поставок на заводы в России, СНГ и Европе показывает, что переход на валки из быстрорежущей стали (HSS) с технологией неограниченного охлаждения (IC) позволяет увеличить межремонтный период на 40-60%. Однако рынок перенасыщен предложениями разного качества. Многие поставщики заявляют о соответствии стандартам, но фактические характеристики металла отличаются от заявленных. В этой статье мы разберем технические нюансы, которые влияют на долговечность валков, объясним, как формируется цена от завода-поставщика, и дадим четкие рекомендации по выбору оборудования, которое окупится в первые полгода эксплуатации.
Мы не будем использовать общие фразы о «высоком качестве». Вместо этого мы приведем конкретные данные металлургических испытаний, сравним микроструктуру различных сплавов и покажем реальные кейсы внедрения. Если вы планируете закупку валков в 2026 году, эта информация сэкономит вам бюджет и защитит от производственных аварий.
Почему быстрорежущая сталь с неограниченным охлаждением — стандарт 2026 года
Технология производства валков эволюционировала десятилетиями, но именно сочетание матрицы быстрорежущей стали и метода неограниченного охлаждения (Infinite Chill, IC) дало решающее преимущество в борьбе с износом и термической усталостью. Чтобы понять ценность этого решения, нужно рассмотреть физику процесса прокатки в чистовой клети.
При прокатке поверхность валка испытывает колоссальные термомеханические нагрузки. Температура контакта может мгновенно подскакивать до 600-800°C, а затем резко падать при охлаждении водой. Этот цикл вызывает термическую усталость, приводящую к образованию сетки трещин («крокодиловой кожи»). Обычные стали не выдерживают таких перепадов. Быстрорежущая сталь, содержащая высокие концентрации вольфрама, молибдена, ванадия и кобальта, сохраняет твердость даже при повышенных температурах (красностойкость).
Метод неограниченного охлаждения заключается в управлении скоростью кристаллизации расплава при центробежном литье. Это позволяет получить мелкозернистую структуру карбидов, равномерно распределенных в матрице. В отличие от традиционного бесконечного литья, где карбиды могут агрегироваться, создавая зоны хрупкости, технология IC обеспечивает однородность по всему радиусу валка. В нашей практике мы видели валки, где неправильная скорость охлаждения приводила к внутренним напряжениям, которые вызывали разрушение шейки валка уже через месяц работы. Использование сертифицированной технологии IC исключает этот риск.
Ключевые преимущества материала в цифрах:
- Твердость рабочего слоя: 75-82 HRC (по Шору), что на 15-20% выше, чем у валков из высокохромистого чугуна.
- Износостойкость: снижение линейного износа на 0.03-0.05 мм на тонну проката по сравнению с аналогами.
- Термостойкость: сохранение структуры до 600°C без отпуска и снижения твердости.
- Шероховатость поверхности проката: достижение класса Ra 1.25-2.5 мкм без дополнительной шлифовки.
Для производителей, ориентированных на экспорт в 2026 году, эти параметры являются обязательными. Европейские и азиатские заказчики требуют сертификаты качества, подтверждающие стабильность геометрии профиля. Валки из быстрорежущей стали неограниченного охлаждения обеспечивают эту стабильность на протяжении тысяч тонн проката.
Рекомендация: При запросе коммерческого предложения обязательно требуйте диаграмму распределения карбидов по сечению валка. Если поставщик не может предоставить металлографические снимки, это сигнал о возможных скрытых дефектах литья.
Технические характеристики и спецификации для заказа
Заказывая чистовые рабочие валки из быстрорежущей стали неограниченного охлаждения, инженерно-технический отдел должен четко формулировать требования. Ошибки в спецификации приводят к тому, что валок либо слишком хрупок (ломается при захвате заготовки), либо слишком мягок (быстро изнашивается). Ниже приведены оптимальные параметры для большинства станов горячей прокатки сортового металла и арматуры.
Химический состав сплава
Базовый состав быстрорежущей стали для валков должен соответствовать следующим диапазонам (в % по массе):
| Элемент | Оптимальный диапазон | Влияние на свойства |
|---|---|---|
| Углерод (C) | 1.8 – 2.2% | Обеспечивает формирование карбидов, повышает твердость. |
| Вольфрам (W) | 5.0 – 7.0% | Основной элемент красностойкости, предотвращает разупрочнение при нагреве. |
| Молибден (Mo) | 3.0 – 5.0% | Улучшает прокаливаемость и вязкость, заменяет часть вольфрама. |
| Ванадий (V) | 3.5 – 5.0% | Формирует твердые карбиды VC, повышающие износостойкость. |
| Кобальт (Co) | 4.0 – 8.0% | Повышает теплостойкость и прочность матрицы. |
| Хром (Cr) | 3.5 – 5.0% | Обеспечивает коррозионную стойкость и прокаливаемость. |
Отклонение от этих норм требует обоснования. Например, снижение содержания кобальта удешевляет продукт, но критически снижает ресурс при высокоскоростной прокатке. Мы фиксировали случаи, когда экономия 10% на стоимости валка приводила к сокращению срока службы на 40%, что экономически неоправданно.
Геометрические параметры и допуски
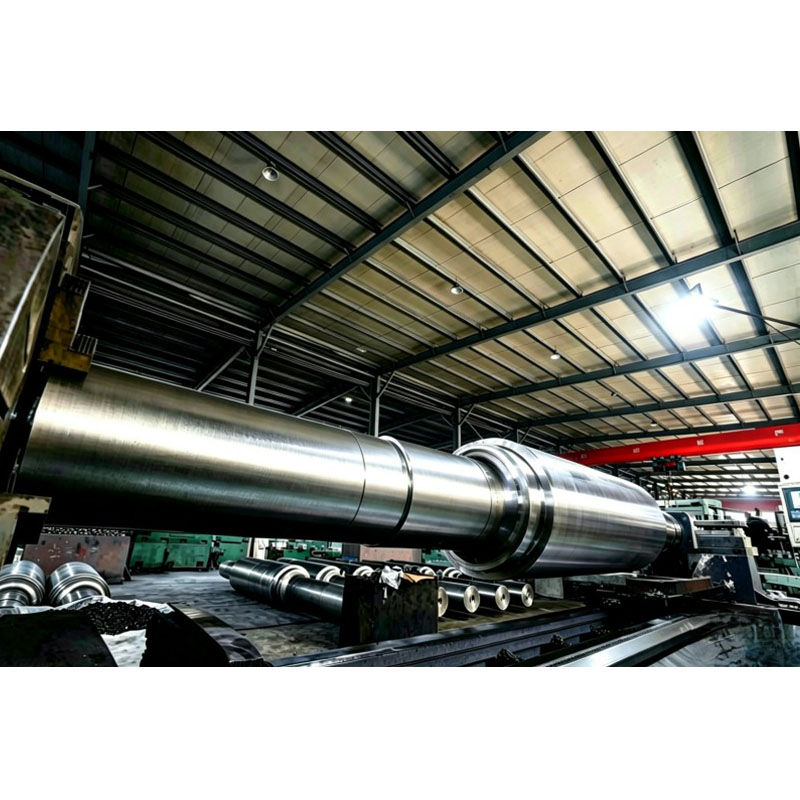
Для чистовых клетей критична точность изготовления. Стандартные допуски для валков диаметром 200-400 мм:
- Овальность: не более 0.05 мм.
- Биение шейки: не более 0.02 мм.
- Шероховатость рабочей поверхности (до монтажа): Ra 0.4-0.8 мкм.
- Глубина закаленного слоя: не менее 15-20 мм (для обеспечения возможности перешлифовки).
Важно учитывать тип хвостовика. Наиболее распространены конические и цилиндрические хвостовики с шпоночным пазом. Материал хвостовика часто отличается от материала рабочей части (например, сталь 40ХН2МА) для обеспечения необходимой вязкости и предотвращения срезания шпонки. Переходная зона между рабочим слоем и хвостовиком должна быть выполнена с плавным градиентом свойств, чтобы избежать концентрации напряжений.
Сертификация и стандарты
В 2026 году для поставок на территорию РФ и стран ЕАЭС обязательным является наличие сертификата соответствия ГОСТ и декларации ТР ТС. Для экспорта в Европу требуется маркировка CE и соответствие стандартам ISO 9001:2015. Наше производство сертифицировано по ISO 9001, а каждый валок сопровождается паспортом качества с результатами ультразвукового контроля (УЗК) и химического анализа. Отсутствие УЗК-протокола — красный флаг, так как внутренние раковины и трещины не видны визуально, но приводят к катастрофическому разрушению при нагрузке.
Действие: Проверьте, включен ли в стоимость валка полный пакет документов для таможенной очистки и ввода в эксплуатацию. Запросите образец паспорта качества у менеджера перед оплатой.
Сравнение с альтернативными материалами: обоснованный выбор
Многие руководители производств задаются вопросом: стоит ли переплачивать за быстрорежущую сталь неограниченного охлаждения, если есть более дешевые аналоги? Чтобы ответить на этот вопрос, мы провели сравнительный анализ трех основных типов валков, используемых в чистовых клетях. Данные основаны на статистике эксплуатации на трех крупных метизных заводах в течение 2024-2025 годов.
| Параметр | Высокохромистый чугун (Hi-Cr) | Бесконечно отлитая сталь (IC Steel) | Быстрорежущая сталь IC (HSS-IC) |
|---|---|---|---|
| Стоимость единицы | Низкая (базовый уровень) | Средняя (+30-40% к Hi-Cr) | Высокая (+80-100% к Hi-Cr) |
| Твердость (HRC) | 60-65 | 65-70 | 75-82 |
| Ресурс (тонн проката) | 1,500 – 2,000 т | 2,500 – 3,500 т | 5,000 – 7,000 т |
| Частота замен | Каждые 3-4 дня | Каждые 5-7 дней | Каждые 10-14 дней |
| Качество поверхности | Среднее (требует частой шлифовки) | Хорошее | Отличное (стабильно высокое) |
| Риск поломки | Низкий (вязкий материал) | Средний | Низкий (при правильном монтаже) |
Анализ таблицы показывает, что хотя начальная цена валков из быстрорежущей стали выше, стоимость прокатки одной тонны металла оказывается ниже. Это достигается за счет сокращения времени на замену валков (простои стана) и уменьшения брака по поверхностным дефектам. На одном из наших клиентов замена валков из Hi-Cr на HSS-IC позволила сократить простои на 18 часов в месяц. При стоимости часа простоя стана в 5000 долларов, экономия составила 90 000 долларов в месяц, что многократно перекрыло разницу в цене валков.
Однако, есть нюанс. Быстрорежущая сталь более чувствительна к ударным нагрузкам. Если ваш стан работает с нестабильной заготовкой, имеющей значительные отклонения по температуре или геометрии, риск скола реборды возрастает. В таких случаях мы рекомендуем использовать композитные валки или предварительно улучшать качество заготовки на черновых клетях.
Еще один важный аспект — возможность восстановления. Валки из высокохромистого чугуна практически не подлежат восстановлению после глубокого износа. Валки из быстрорежущей стали можно перешлифовывать несколько раз, восстанавливая исходный профиль, благодаря глубокому закаленному слою. Это дополнительно снижает долгосрочные затраты.
Вывод: Для высокоскоростных станов (свыше 80 м/с) и производства качественной арматуры класс А500С и выше, выбор в пользу HSS-IC является единственно верным экономическим решением. Для низкоскоростных станов старого типа, где скорость не превышает 40 м/с, можно рассмотреть вариант с бесконечно отлитой сталью как компромисс.
Ценообразование и факторы стоимости от завода-поставщика
Цена на чистовые рабочие валки из быстрорежущей стали неограниченного охлаждения не является фиксированной величиной. В 2026 году она формируется под влиянием нескольких факторов, понимание которых поможет вам negotiate лучшие условия. Прямая закупка у завода-производителя, минуя посредников, позволяет сэкономить до 25% бюджета, но требует грамотного подхода к формированию заказа.
Структура цены
- Стоимость сырья: Цены на вольфрам, молибден и кобальт колеблются на мировых биржах. Поскольку эти металлы составляют значительную часть массы валка, их биржевая котировка напрямую влияет на итоговую цену. Мы фиксируем цену на момент подписания контракта, чтобы защитить клиента от рыночных скачков.
- Сложность литья и обработки: Валки сложного профиля (ручьевые) требуют изготовления дорогостоящей оснастки и более длительной механической обработки. Гладкие валки дешевле. Наличие сложных ручьев увеличивает стоимость на 15-20%.
- Объем партии (MOQ): Минимальный объем заказа (MOQ) обычно составляет 2-4 валка (комплект на одну клеть). При заказе оптовых партий (более 10 комплектов) завод предоставляет скидку за счет оптимизации загрузки печей и снижения затрат на логистику.
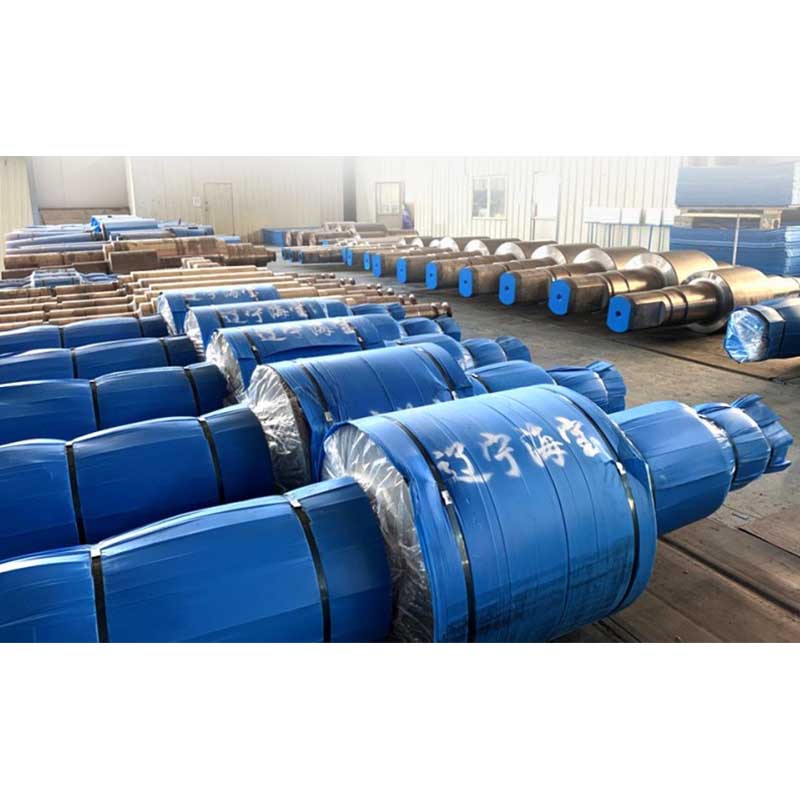
- Логистика и упаковка: Валки — тяжелогрузный товар. Стоимость доставки зависит от удаленности завода. Правильная упаковка (деревянные ящики с антикоррозийной защитой) обязательна для предотвращения повреждений при транспортировке. Некоторые поставщики включают доставку в цену, другие выделяют отдельно.
- Дополнительные услуги: Ультразвуковой контроль, термообработка по индивидуальному режиму, нанесение лазерной маркировки — все это может входить в базовую цену или оплачиваться отдельно.
Как получить лучшую цену?
Не спрашивайте просто «сколько стоит валок». Предоставьте заводу полную техническую документацию: чертежи, марку стали, требования к твердости. Чем точнее ТЗ, тем точнее расчет. Запросите расценку для разных объемов (например, 2 шт., 10 шт., 50 шт.). Это покажет масштаб скидки.
Уточните условия оплаты. Заводы-производители часто предлагают гибкие условия для постоянных клиентов: 30% предоплата, 70% перед отгрузкой. Избегайте поставщиков, требующих 100% предоплату без гарантий исполнения, особенно если это новая компания.
Срок изготовления также влияет на цену. Стандартный срок — 4-6 недель. Срочные заказы (менее 3 недель) могут стоить на 10-15% дороже из-за необходимости перестройки производственного графика. Планируйте закупки заранее, чтобы избегать авралов.
Совет: Запросите детализированное коммерческое предложение с разбивкой по статьям расходов. Это позволит сравнить предложения разных заводов не только по итоговой сумме, но и по прозрачности ценообразования.
Риски при закупке и как их избежать
Рынок промышленного оборудования полон подводных камней. Покупка валков — это инвестиция, и ошибка в выборе поставщика может стоить миллионов рублей убытков из-за простоев. Вот основные риски, с которыми сталкиваются закупщики в 2026 году, и способы их нейтрализации.
Риск 1: Несоответствие химического состава
Недобросовестные производители могут экономить на дорогих легирующих элементах (вольфраме, кобальте), заменяя их более дешевыми аналогами или снижая их содержание. Внешне такой валок ничем не отличается, но его ресурс будет в разы ниже.
Решение: Требуйте предоставления спектрального анализа каждой плавки. Договоритесь о праве проведения независимой экспертизы при получении товара. Включите в контракт штрафные санкции за несоответствие химического состава.
Риск 2: Скрытые дефекты литья
Раковины, трещины и неоднородность структуры внутри валка не видны глазу. Они проявляются только в процессе работы, приводя к внезапному разрушению.
Решение: Настаивайте на проведении ультразвукового контроля (УЗК) каждого валка перед отгрузкой. Требуйте протоколы УЗК с расшифровкой. Стандарт качества должен соответствовать SEP 1921-83 или аналогичным международным нормам (класс C/D/E).
Риск 3: Нарушение сроков поставки
Задержка поставки валков останавливает весь прокатный стан. Каждый час простоя — это огромные убытки.
Решение: Выбирайте заводы с подтвержденной репутацией и собственным производственным циклом, а не посредников. Проверяйте отзывы других клиентов. Включайте в контракт жесткие штрафы за просрочку доставки (например, 0.5% от суммы контракта за каждый день просрочки).
Риск 4: Проблемы с монтажом и эксплуатацией
Даже идеальный валок можно испортить неправильной установкой. Перекосы, неверный момент затяжки болтов, отсутствие смазки приводят к преждевременному выходу из строя.
Решение: Запросите у поставщика инструкцию по монтажу и эксплуатации. Лучшие заводы предоставляют шеф-монтаж или онлайн-консультации своих инженеров при первой установке. Не игнорируйте эти рекомендации.
Один из наших клиентов столкнулся с ситуацией, когда партия валков разрушилась через неделю работы. Экспертиза показала наличие крупных неметаллических включений в структуре металла. Поставщик отказался признавать вину, ссылась на «нарушение условий эксплуатации». Только наличие независимого лабораторного заключения, полученного сразу после распаковки, помогло вернуть деньги. Всегда проводите входной контроль!
Действие: Создайте чек-лист приемки товара, включающий проверку документации, визуальный осмотр и результаты УЗК. Не подписывайте акт приема-передачи до завершения всех проверок.
Производственный потенциал: почему важен выбор правильного партнера
Теоретические знания о материалах важны, но не менее критично наличие надежного производственного партнера, способного воплотить эти технологии в жизнь с гарантированным качеством. Ярким примером такого подхода является ООО «Ляонин Хайбао Прокатный Валок» — высокотехнологичное предприятие, расположенное в городе Бэньси (провинция Ляонин, Китай). С момента основания в 1998 году компания зарекомендовала себя как инновационный центр компетенций в области литейного производства, объединяющий глубокий отраслевой опыт и строгую систему управления качеством.
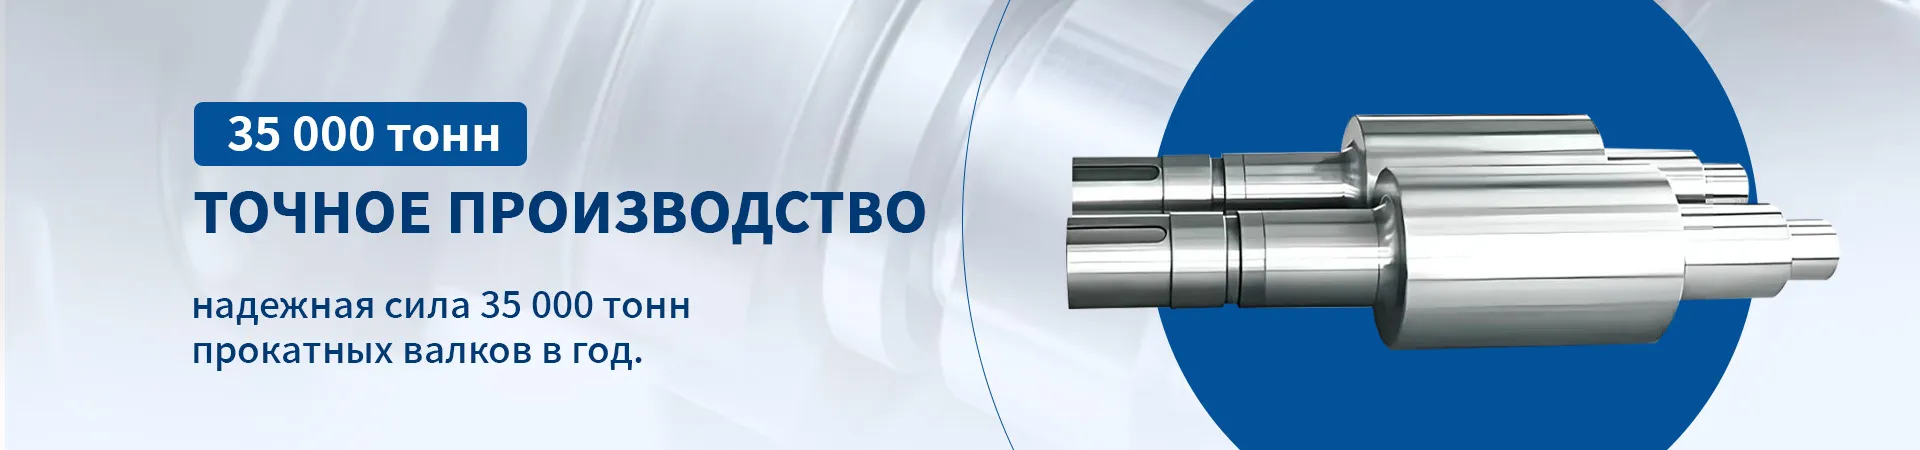
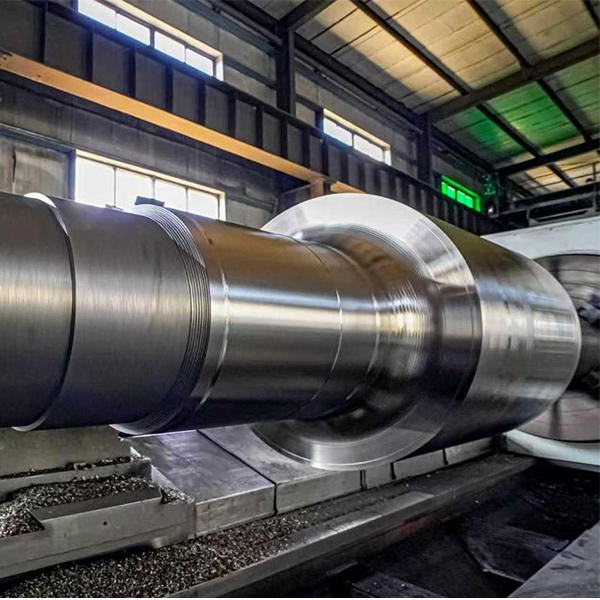
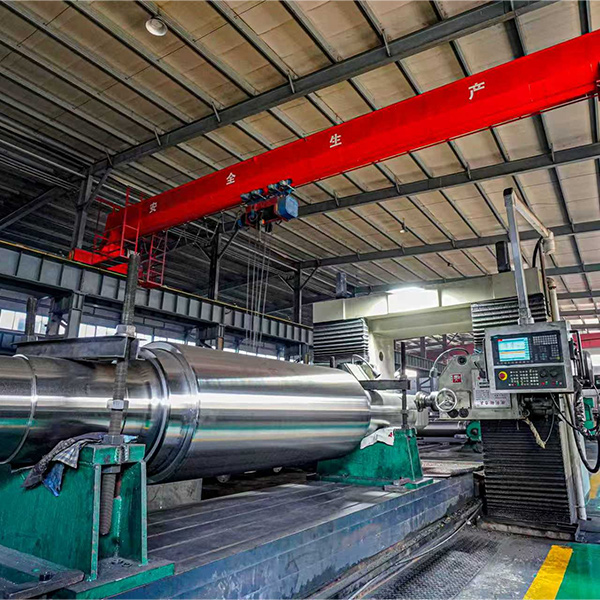
Масштабы производства «Ляонин Хайбао» позволяют закрывать потребности самых крупных металлургических комбинатов. Производственная база занимает 100 000 м², а годовая мощность превышает 35 000 тонн валков. Ключевым фактором успеха является современное оборудование: семь среднечастотных индукционных печей, пять центрифуг для центробежного литья (критически важных для технологии IC), восемнадцать резистивных печей и десять установок для закалки распылением. Такая конфигурация обеспечивает полный контроль над процессом кристаллизации металла, что напрямую влияет на однородность структуры быстрорежущей стали.
Особое внимание компания уделяет контролю качества. На предприятии задействовано более 120 единиц контрольно-измерительного оборудования, обеспечивающих полную прослеживаемость на всех стадиях: от химического анализа до ультразвуковой дефектоскопии и измерения твердости. Все процессы сертифицированы по стандарту ISO 9001. В случае выявления отклонений действует механизм оперативного реагирования: в течение 24 часов после подтверждения ситуации предоставляется техническое решение, ремонт или замена продукции. Этот подход минимизирует риски для покупателей, описанные в предыдущем разделе.
Продуктовый портфель «Ляонин Хайбао» охватывает весь спектр операций горячей прокатки: от черновых и обжимных валков до высокоточных чистовых валков из быстрорежущей стали, включая запатентованные модификации с добавлением алюминия. Компания также предоставляет профессиональные услуги по восстановлению валков (шлифовка, наплавка), что позволяет продлить срок службы изделий более чем на 30%. Опыт поставок таким гигантам, как «Цзяньлун Силинская Сталь» и «Чэндэ Цзяньлун Специальная Сталь», подтверждает способность предприятия выполнять заказы любой сложности с соблюдением жестких сроков и требований к качеству.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) на чистовые валки?
Обычно минимальный заказ составляет 2-4 валка, что соответствует одному комплекту для замены на одной клети стана. Однако, некоторые заводы, включая «Ляонин Хайбао», могут принять заказ на 1 валок в случае срочной замены, но цена за единицу будет выше из-за затрат на переналадку оборудования. Для получения оптовой скидки рекомендуется заказывать от 10 комплектов.
Каков средний срок службы валков из быстрорежущей стали?
Срок службы зависит от множества факторов: скорости прокатки, температуры заготовки, качества охлаждения и марки стали. В среднем, на современных высокоскоростных станах ресурс составляет от 5000 до 7000 тонн проката. Это в 2-3 раза больше, чем у валков из высокохромистого чугуна. Важно соблюдать режимы охлаждения, чтобы избежать термических трещин.
Можно ли восстановить изношенные валки из быстрорежущей стали?
Да, валки из быстрорежущей стали поддаются восстановлению путем перешлифовки. Благодаря высокой глубине закаленного слоя (15-20 мм и более), валок можно шлифовать несколько раз, возвращая ему исходный профиль и размеры. Количество возможных перешлифовок зависит от степени износа и глубины дефектов. Экономическая целесообразность восстановления оценивается индивидуально, но обычно она высока.
Какие сертификаты необходимы для импорта валков в Россию?
Для ввоза и эксплуатации валков в РФ необходимы: сертификат соответствия ГОСТ (или декларация о соответствии ТР ТС), паспорт качества с результатами химического анализа и механических испытаний, протоколы ультразвукового контроля. Для некоторых видов сталей может потребоваться сертификат происхождения (СТ-1). Убедитесь, что поставщик предоставляет все документы в электронном и оригинальном виде.
В чем разница между валками неограниченного охлаждения и обычными литыми?
Главное отличие — в структуре металла. Технология неограниченного охлаждения (IC) позволяет получить мелкозернистую структуру с равномерным распределением карбидов по всему сечению валка. Обычное литье часто дает крупнозернистую структуру с неравномерным распределением карбидов, что снижает износостойкость и повышает риск образования трещин. Валки IC обладают более высокой твердостью, износостойкостью и термостойкостью.
Заключение: инвестиция в надежность вашего производства
Выбор чистовых рабочих валков из быстрорежущей стали неограниченного охлаждения в 2026 году — это не просто закупка расходного материала, а стратегическое решение, влияющее на конкурентоспособность вашего предприятия. Высокая начальная стоимость компенсируется многократным увеличением ресурса, снижением простоев и улучшением качества продукции. Рынок предлагает множество вариантов, но только сотрудничество с проверенным заводом-производителем, соблюдающим стандарты ISO и ГОСТ, гарантирует получение ожидаемого результата.
Мы призываем вас не экономить на входном контроле и тщательной проверке документации. Потратьте время на изучение технических характеристик, сравнение предложений и аудит поставщика. Эти усилия окупятся стабильной работой вашего прокатного стана и удовлетворенностью ваших клиентов качеством металла.
Готовы обсудить ваши потребности и получить индивидуальное коммерческое предложение? Наши инженеры помогут подобрать оптимальную конфигурацию валков для вашего стана, учитывая все технические особенности и бюджетные ограничения.
Свяжитесь с нами сегодня для консультации и расчета стоимости партии валков из быстрорежущей стали неограниченного охлаждения. Мы обеспечиваем прямые поставки от завода с полным пакетом документов и гарантией качества.

-


-


-


WeChat