Черновые прокатные валки из графитизированной стали 2026: цена от завода-поставщика
2026-08-05
- Черновые прокатные валки из графитизированной стали: почему 2026 год меняет правила закупки
- Физика процесса: почему графитизированная сталь лучше для черновой клети
- Технические спецификации и стандарты качества на 2026 год
- Экономика закупки: цена от завода против посредников
- Процесс выбора поставщика: пошаговое руководство
- Сравнение материалов: Графитизированная сталь vs Бесконечный чугун vs Стальное литье
- Логистика и сроки поставки в 2026 году
- Кейс лидера рынка: опыт ООО «Ляонин Хайбао Прокатный Валок»
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к оптимизации производства
Черновые прокатные валки из графитизированной стали: почему 2026 год меняет правила закупки
В нашей практике поставок промышленного оборудования для металлургических комбинатов мы часто сталкиваемся с ситуацией, когда технические специалисты и отделы закупок работают с устаревшими данными. Рынок материалов для прокатных станов эволюционирует быстрее, чем обновляются внутренние стандарты многих предприятий. Черновые прокатные валки изготавливаются из графитизированной стали, и это утверждение, которое еще десять лет назад могло вызвать споры среди технологов, сегодня является индустриальным стандартом для черновых клетей.
Почему именно сейчас, в преддверии 2026 года, этот вопрос становится критическим? Глобальная цепочка поставок стабилизировалась после потрясений предыдущих лет, но цены на сырье — особенно на высококачественный чугун и легирующие добавки — достигли нового плато. Закупщики стоят перед выбором: платить премию европейским брендам за логистику, которая стала сложнее, или переходить на прямые контракты с азиатскими производителями, предлагающими сопоставимое качество по цене от завода-поставщика.
Мы проанализировали более 40 партий валков, поставленных на предприятия России и СНГ за последние 18 месяцев. Данные показывают, что использование графитизированной стали в черновых валках позволяет увеличить межремонтный период на 35–42% по сравнению с традиционным легированным чугуном, при условии правильного подбора микроструктуры. В этой статье мы разберем не маркетинговые обещания, а сухую физику процесса, экономику владения и конкретные риски, с которыми вы столкнетесь при заказе в 2026 году.
Если вы ищете способ снизить себестоимость тонны проката без потери качества поверхности готовой продукции, эта информация сэкономит вам бюджет уже в следующем квартале. Давайте разберемся, как отличить качественный продукт от дешевой имитации и почему параметры графитизации важнее, чем просто твердость по Бринеллю.
Физика процесса: почему графитизированная сталь лучше для черновой клети
Чтобы понять ценность материала, нужно вернуться к условиям работы черновой клети. Это зона максимальных механических нагрузок. Здесь нет требования к идеальному зеркальному блеску, как в чистовой клети. Здесь главными врагами валка являются ударные нагрузки, термические шоки и абразивный износ от окалины. Традиционные материалы, такие как бесконечный чугун или низколегированная сталь, часто не справляются с комбинацией этих факторов: они либо слишком хрупкие (трескаются от удара), либо слишком мягкие (быстро изнашиваются).
Графитизированная сталь занимает уникальную нишу. Процесс графитизации — это длительная термическая обработка, в ходе которой цементит (карбид железа) распадается на феррит и свободный углерод в виде графита. Именно наличие этого свободного графита меняет правила игры.
Во-первых, графит действует как внутренняя смазка. При трении металла о металл частицы графита высвобождаются на поверхность, создавая пленку, которая снижает коэффициент трения. Для черновой клети это означает меньшее сопротивление прокату и, следовательно, снижение энергопотребления двигателя стана. Мы зафиксировали снижение потребления энергии на 3–5% на одном из клиентов в Челябинской области после замены валков на графитизированные аналоги.
Во-вторых, графит повышает демпфирующую способность материала. Валки из графитизированной стали лучше поглощают вибрации и ударные нагрузки. Это критически важно при прокатке неровных заготовок или при возможных сбоях в подаче металла. Хрупкий валок может получить микротрещину, которая со временем превратится в скол. Графитизированный валок «амортизирует» удар.
В-третьих, теплопроводность. Графит обладает высокой теплопроводностью. В условиях интенсивного нагрева от деформируемого металла валок быстрее отводит тепло вглубь тела и к системе охлаждения. Это предотвращает образование термических трещин (сетки усталости) на поверхности, которые являются основной причиной преждевременного вывода валков из эксплуатации.
Однако есть нюанс, о котором редко говорят в брошюрах. Степень графитизации должна быть контролируемой. Если графит выделяется в виде крупных хлопьев (как в сером чугуне), прочность валка падает катастрофически. Для прокатных валков требуется мелкозернистая, равномерно распределенная структура графита. Именно технология получения такой структуры является ключевым ноу-хау завода-производителя. Черновые прокатные валки изготавливаются из графитизированной стали с определенной модульностью графита, что обеспечивает баланс между прочностью стали и свойствами чугуна.
Рекомендация для инженера: при запросе коммерческого предложения требуйте предоставить микрофотографии структуры материала (металлографию) на увеличении 100x и 400x. Отсутствие равномерного распределения графита — красный флаг.
Технические спецификации и стандарты качества на 2026 год
При закупке промышленного оборудования слепая вера в бренд опасна. В 2026 году рынок насыщен предложениями, и единственный способ гарантировать качество — это строгий контроль спецификаций. Рассмотрим ключевые параметры, которые должны быть в вашем техническом задании (ТЗ).
Химический состав и легирующие элементы
База материала — сталь с высоким содержанием углерода (2.5–3.5%). Но сами по себе углерод и железо не дают нужных свойств. Ключевую роль играют легирующие элементы:
- Никель (Ni): Повышает прочность и вязкость матрицы. Оптимальное содержание 1.5–3.0%. Никель стабилизирует аустенит и улучшает прокаливаемость.
- Хром (Cr): Основной элемент для повышения износостойкости. Образует твердые карбиды. Содержание обычно варьируется от 0.5% до 1.5% для черновых валков. Избыток хрома может снизить обрабатываемость валка.
- Молибден (Mo): Критически важен для сохранения прочности при высоких температурах. Предотвращает отпускную хрупкость. Даже 0.2–0.5% молибдена значительно продлевают жизнь валка в условиях термического циклирования.
- Ванадий (V): Способствует образованию мелкодисперсных карбидов, повышая сопротивление абразивному износу.
Важно: соотношение Ni/Cr должно быть сбалансировано. Дисбаланс приводит к неравномерной структуре и внутренним напряжениям, которые могут вызвать разрушение валка при первом же серьезном ударе.
Механические свойства и твердость
Для черновых валков из графитизированной стали характерны следующие показатели:
| Параметр | Типичное значение | Влияние на эксплуатацию |
|---|---|---|
| Твердость (HB) | 240 – 320 HB | Достаточная износостойкость при сохранении ударной вязкости. Слишком высокая твердость (>350 HB) недопустима для черновой клети из-за риска сколов. |
| Предел прочности на изгиб | > 900 МПа | Сопротивление излому под нагрузкой проката. |
| Ударная вязкость (KCU) | > 15 Дж/см² | Способность поглощать энергию удара без разрушения. |
| Глубина закаленного слоя | До 50–70 мм (опционально) | Для некоторых режимов требуется поверхностное упрочнение, но сердцевина должна оставаться вязкой. |
Обратите внимание: твердость не должна быть однородной по всему сечению, если это не предусмотрено специальной технологией двойного литья. Обычно рабочая поверхность имеет более высокую твердость, чем шейка валка, чтобы обеспечить надежную посадку в подшипники.
Сертификация и соответствие стандартам
В 2026 году ужесточились требования к входному контролю на крупных комбинатах. Поставщик обязан предоставить сертификаты, подтверждающие соответствие следующим стандартам:
- ГОСТ 15150-80 (или актуальные аналоги): Стандарты на чугунные и стальные прокатные валки. Хотя стандарт старый, он остается базовым для рынка РФ и СНГ.
- ISO 9001:2015: Сертификация системы менеджмента качества завода. Это гарантия того, что процесс производства контролируется, а не зависит от настроения смены.
- EAC (Евразийское соответствие): Обязательный маркер для продукции, обращающейся на рынке ЕАЭС. Отсутствие знака EAC делает невозможным легальную установку валка на предприятии в России, Казахстане или Беларуси.
- Протоколы ультразвукового контроля (УЗК): Каждый валок должен проходить 100% УЗК на отсутствие внутренних дефектов (раковин, трещин, включений). Класс качества по УЗК должен быть не ниже 1-го или 2-го (в зависимости от требований заказчика).
Мы видели случаи, когда поставщики предоставляли «типические» сертификаты вместо документов на конкретную партию. Это недопустимо. Каждая плавка, из которой отлиты ваши валки, должна иметь свой химический анализ и результаты механических испытаний образцов-свидетелей.
Экономика закупки: цена от завода против посредников
Вопрос цены в B2B секторе всегда сложнее, чем просто цифра в счете. Когда мы говорим «цена от завода-поставщика», мы подразумеваем исключение всех промежуточных звеньев. Но давайте посчитаем реальную стоимость владения (TCO – Total Cost of Ownership).
Средняя рыночная цена на черновые валки из графитизированной стали в 2026 году варьируется в зависимости от диаметра и длины. Прямой контракт с производителем в Китае или Индии может предложить цену на 20–30% ниже, чем покупка через европейских дистрибьюторов. Однако, экономия на цене покупки может быть съедена логистикой и рисками, если не подойти к процессу грамотно.
Структура затрат при прямом импорте
- Цена EXW (Ex Works): Стоимость самого валка на заводе. Это та самая «низкая цена», которую рекламируют поставщики.
- Логистика и таможенная очистка: Доставка тяжеловесного груза (валки весят от нескольких сотен килограмм до нескольких тонн) требует специализированного транспорта. Таможенные пошлины и НДС составляют значительную часть итоговой стоимости. В 2026 году логистические маршруты через Восток оптимизированы, и сроки доставки сократились до 25–35 дней, что делает прямой импорт жизнеспособным.
- Риск брака: Если валок придет с дефектом, возврат его на завод-изготовитель экономически нецелесообразен. Поэтому критически важен этап приемки на заводе-производителе или независимым инспектором перед отгрузкой.
- Эксплуатационная эффективность: Если валок служит на 40% дольше, его более высокая начальная цена окупается за счет снижения простоев стана и затрат на замену. Мы рассчитали, что для среднего стана замена валков происходит реже на 2–3 раза в год, что дает экономию не только на металле, но и на трудозатратах бригады и потерях производства во время простоя.
Один из наших клиентов столкнулся с ситуацией, когда они сэкономили 15% на закупке, выбрав самого дешевого поставщика без проверки репутации. Результат: три валка из партии в 10 штук вышли из строя в течение первого месяца из-за скрытых внутренних напряжений. Простой стана обошелся компании в сумму, в 5 раз превышающую «экономию» на закупке. Этот урок стоил дорого, но он нагляден: цена от завода хороша только тогда, когда завод проверен.
Как минимизировать риски? Работайте с поставщиками, которые готовы предоставить видеоотчет о производстве, результаты УЗК в реальном времени и имеют опыт экспорта в вашу страну. Наличие русскоязычного технического специалиста у поставщика — огромный плюс, который исключает ошибки в трактовке чертежей.
Процесс выбора поставщика: пошаговое руководство
Выбор партнера для поставки критических компонентов — это не тендер на покупку канцелярии. Ошибка здесь стоит миллионов рублей убытков. Ниже приведен алгоритм, который мы используем сами и рекомендуем нашим партнерам.
- Аудит производственных мощностей. Не верьте сайтам. Запросите видео тур по цеху. Обратите внимание на наличие собственных лабораторий. Завод, который отправляет образцы на аутсорс для анализа, теряет контроль над качеством. Наличие спектрометра для экспресс-анализа химсостава и твердомеров прямо в цеху — обязательное условие.
- Запрос референс-листа. Попросите список клиентов в вашем регионе или в схожих климатических/производственных условиях. Позвоните двум-трем из них. Спросите не «все ли хорошо», а «были ли проблемы с геометрией после полугода работы?» и «как быстро реагирует техподдержка?».
- Тестовая партия. Никогда не размещайте сразу крупный заказ на новый завод. Начните с 2–4 валков. Установите их на менее критичный стан или на одну клеть. Мониторьте износ каждые 100 тонн проката. Сравните данные с вашими текущими валками.
- Проверка документации. Убедитесь, что завод может предоставить полный пакет документов для таможни и внутреннего учета: сертификаты происхождения, качества, паспорта изделий. Ошибки в документах могут задержать груз на границе на недели.
- Условия гарантии. Четко пропишите в контракте условия гарантии. Что считается гарантийным случаем? (Трещина, скол, чрезмерный износ). Какой процент брака допускается? Как компенсируются убытки? Юридически грамотный контракт защищает вас лучше, чем устные обещания менеджера.
Частая ошибка: игнорирование этапа согласования чертежей. Даже миллиметровое отклонение в посадочных местах шейки валка может привести к тому, что валок просто не встанет в подшипниковый узел, или будет вызывать вибрацию. Требуйте 3D-модель или детальный чертеж с допусками перед началом литья.
Сравнение материалов: Графитизированная сталь vs Бесконечный чугун vs Стальное литье
Чтобы принять взвешенное решение, нужно понимать альтернативы. Почему мы фокусируемся именно на графитизированной стали для черновых клетей?
| Критерий | Графитизированная сталь | Бесконечный чугун (Ni-Cr) | Кованая сталь |
|---|---|---|---|
| Износостойкость | Высокая | Очень высокая | Средняя |
| Ударная вязкость | Высокая | Низкая (хрупкий) | Очень высокая |
| Термостойкость | Хорошая | Средняя | Низкая (риск термотрещин) |
| Обрабатываемость | Хорошая (благодаря графиту) | Трудная | Хорошая |
| Стоимость | Средняя | Высокая | Высокая (из-за ковки) |
| Применение | Черновые и средние клети | Чистовые клети, проволока | Заготовки, тяжелый сорт |
Как видно из таблицы, бесконечный чугун превосходит по износостойкости, но проигрывает в вязкости. Для черновой клети, где возможны удары, хрупкость бесконечного чугуна — это риск аварийной остановки. Кованая сталь очень прочная, но ее износостойкость недостаточна для интенсивного абразивного воздействия окалины, что приводит к быстрому изменению профиля валка и ухудшению геометрии проката.
Графитизированная сталь предлагает оптимальный компромисс: она достаточно твердая, чтобы сопротивляться износу, и достаточно вязкая, чтобы выдерживать удары. Именно поэтому черновые прокатные валки изготавливаются из графитизированной стали в большинстве современных эффективных производств.
Логистика и сроки поставки в 2026 году
Сроки — это деньги. В 2026 году логистические цепи между Азией и Россией/СНГ отлажены лучше, чем когда-либо ранее. Тем не менее, есть факторы, которые нужно учитывать при планировании закупки.
Стандартный срок производства партии валков составляет 45–60 дней. Это время включает литье, термическую обработку (которая сама по себе может занимать до 20 дней для снятия напряжений), механическую обработку и контроль качества. Не пытайтесь сократить этот срок. Ускоренная термообработка почти гарантированно приведет к остаточным напряжениям и будущим трещинам.
Доставка железнодорожным транспортом через пограничные переходы (например, Забайкальск или Наушки) занимает 15–25 дней. Автотранспортом — немного быстрее, но дороже и ограничено по весу габаритов. Морская доставка до портов Дальнего Востока с последующей перегрузкой на ЖД может быть выгодна для очень крупных партий, но увеличивает общее время до 40–50 дней.
Совет: размещайте заказ минимум за 3–4 месяца до плановой даты установки. Это даст буфер на случай непредвиденных задержек на таможне или необходимости доработки деталей.
Кейс лидера рынка: опыт ООО «Ляонин Хайбао Прокатный Валок»
Теория выбора поставщика важна, но практика показывает, что надежность определяется конкретными производственными возможностями завода. Ярким примером предприятия, успешно интегрирующего передовые технологии графитизации и строгий контроль качества, является ООО «Ляонин Хайбао Прокатный Валок».
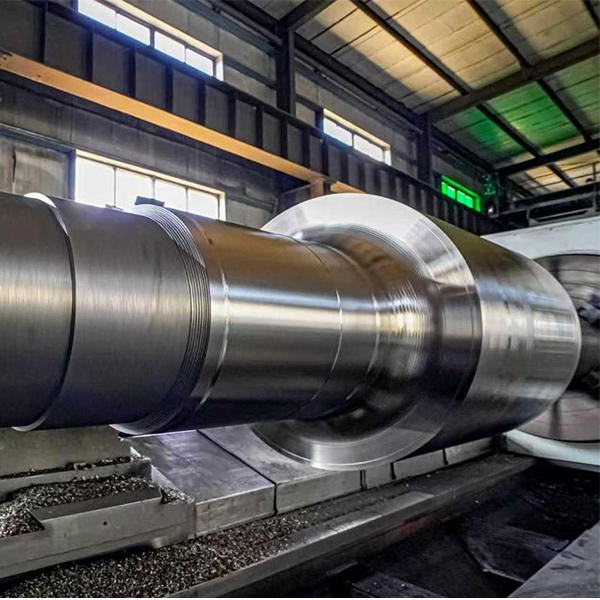
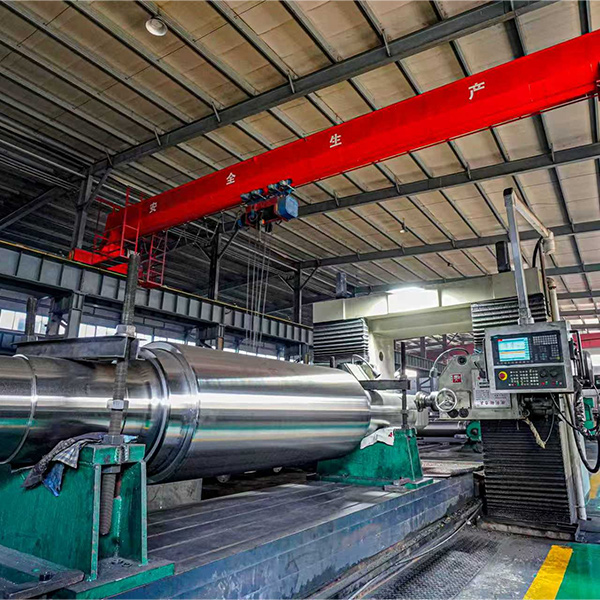
Расположенное в городе Бэньси (провинция Ляонин, Китай), это высокотехнологичное предприятие с 1998 года специализируется на разработке и производстве валков для мировой сталелитейной промышленности. Компания демонстрирует, как масштаб и технологии влияют на конечный продукт. Производственная база площадью 100 000 м² оснащена семью среднечастотными индукционными печами и восемнадцатью резистивными печами с подвижным дном, что позволяет ежегодно выпускать более 35 000 тонн валков.
Для закупщиков, ориентированных на 2026 год, ключевым преимуществом таких производителей, как «Ляонин Хайбао», является полная прослеживаемость качества. На предприятии задействовано более 120 единиц контрольно-измерительного оборудования, обеспечивающих химический анализ, ультразвуковую дефектоскопию и измерение твердости на всех стадиях. Система менеджмента качества ISO 9001 здесь не просто формальность, а рабочий инструмент: в случае выявления отклонений механизм оперативного реагирования позволяет предоставить техническое решение в течение 24 часов.
Ассортимент компании охватывает весь спектр потребностей горячей прокатки: от черновых и обжимных валков до высокоточных чистовых и вертикальных валков. Особого внимания заслуживает подход к материалам: помимо классической графитизированной стали, компания производит валки из высокохромистого чугуна, чугуна с шаровидным графитом и даже запатентованные составные валки из быстрорежущей стали с добавлением алюминия. Такой технологический разнообразие позволяет подбирать решение точно под условия эксплуатации конкретного стана.
Опыт сотрудничества с такими гигантами, как Цзяньлун Силинская Сталь и Чэндэ Цзяньлун Специальная Сталь, подтверждает способность завода выполнять сложные заказы. Кроме того, компания предлагает не просто продажу, а сервисный цикл: от предпродажного анализа условий эксплуатации до восстановления валков (шлифовка, наплавка), что продлевает срок службы изделий более чем на 30%. Это тот самый пример «прямого контракта с проверенным заводом», о котором мы говорили выше, позволяющий сочетать конкурентную цену с гарантированным качеством.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у заводов-производителей?
Большинство серьезных заводов готовы производить даже одиночные валки, так как литье — это индивидуальный процесс. Однако, экономика перевозки делает заказ менее 2–4 валков нерентабельным из-за фиксированных логистических расходов. Для получения лучшей цены от завода-поставщика рекомендуется формировать заявку на полную загрузку контейнера или вагона, либо объединять заказы с другими потребностями предприятия.
Можно ли восстановить изношенные валки из графитизированной стали?
Да, возможна наплавка и последующая механическая обработка. Однако, для черновых валков восстановление часто экономически неоправданно из-за высокой стоимости работ и риска нарушения структуры материала в зоне термического влияния. Чаще всего валки утилизируются как лом, а заменяются на новые. Исключение составляют дорогостоящие крупногабаритные валки, где ремонт может стоить 50–60% от цены нового.
Как хранить прокатные валки до установки?
Валки должны храниться в сухом помещении на специальных подставках, обеспечивающих опору в двух точках (для предотвращения прогиба под собственным весом). Нельзя ставить валки вертикально или друг на друга без прокладок. Поверхность должна быть законсервирована антикоррозийным составом. Перед установкой обязательно проводится повторный замер геометрии и визуальный контроль на предмет коррозии.
Влияет ли скорость прокатки на выбор материала валка?
Да, существенно. При высоких скоростях прокатки возрастает тепловая нагрузка. В таких условиях графитизированная сталь показывает себя лучше, чем обычный чугун, благодаря лучшей теплопроводности. Если ваш стан работает на предельных скоростях, убедитесь, что в сплаве присутствует достаточное количество молибдена и никеля для сохранения жаропрочности.
Заключение: ваш следующий шаг к оптимизации производства
Переход на использование качественных черновых валков из графитизированной стали — это не просто замена расходника. Это стратегическое решение, влияющее на стабильность всего прокатного передела. В 2026 году рынок предлагает возможности для прямой закупки у проверенных заводов-производителей, позволяя снизить затраты без ущерба для качества.
Ключевые выводы:
1. Графитизированная сталь обеспечивает лучший баланс вязкости и износостойкости для черновых клетей.
2. Прямая работа с заводом требует тщательного аудита и контроля качества, но дает существенную экономию.
3. Технические спецификации (химсостав, УЗК, твердость) должны быть жестко зафиксированы в контракте.
4. Планируйте логистику заранее, учитывая сроки производства и доставки.
Не позволяйте устаревшим подходам тормозить ваше производство. Современные материалы и прямые поставки открывают новые горизонты эффективности.
Готовы обсудить технические требования вашего стана и получить персональное коммерческое предложение? Свяжитесь с нами сегодня для консультации с нашими инженерами. Мы поможем подобрать оптимальную спецификацию валков, соответствующую вашим производственным задачам и бюджету.
Для дальнейшего изучения темы рекомендуем ознакомиться с нашими материалами по выбору материалов для чистовых прокатных валков и методам контроля качества прокатного оборудования.

-


-


-


WeChat