Прокатные валки для проволоки и прутков из чугуна с шаровидным графитом перлитного класса 2026 – цена от завода
2026-08-07
- Прокатные валки для проволоки и прутков из чугуна с шаровидным графитом перлитного класса: почему 2026 год меняет правила закупки
- Технические характеристики и металлургия перлитного ЧШГ
- Сравнение с альтернативными материалами: обоснованный выбор
- Производственный процесс и контроль качества на заводе
- Экономика закупок: цена, MOQ и логистика в 2026 году
- Типичные ошибки при эксплуатации и методы их предотвращения
- Как сделать правильный заказ: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение и следующий шаг
Прокатные валки для проволоки и прутков из чугуна с шаровидным графитом перлитного класса: почему 2026 год меняет правила закупки
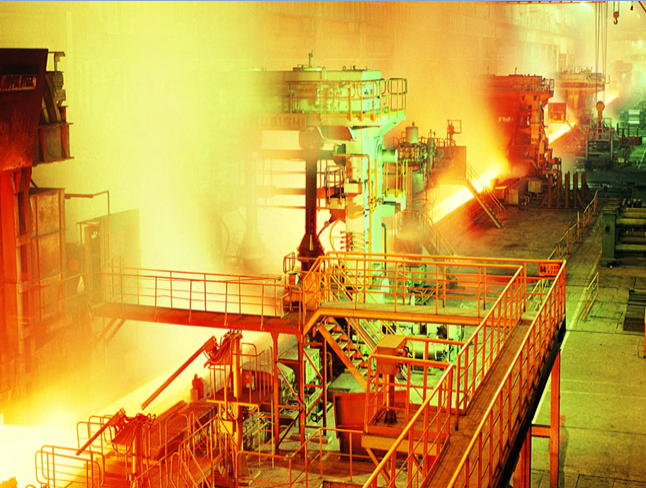
Рынок металлургического оборудования в 2026 году требует от производителей проката не просто наличия станков, а гарантированной стабильности геометрии конечного продукта. Прокатные валки для проволоки и прутков из чугуна с шаровидным графитом перлитного класса становятся ключевым элементом в цепочке создания стоимости, так как именно они определяют точность калибровки и срок службы инструмента при высоких скоростях прокатки. В нашей практике работы с металлургическими комбинатами мы неоднократно сталкивались с ситуацией, когда экономия на материале валков приводила к простое линии на 48–72 часа из-за преждевременного износа или скола рабочей поверхности.
Перлитный чугун с шаровидным графитом (ЧШГ) — это не маркетинговый термин, а конкретная микроструктура, обеспечивающая уникальный баланс между твердостью поверхности и ударной вязкостью сердцевины. В отличие от традиционных легированных сталей или серого чугуна, этот материал позволяет выдерживать циклические нагрузки, характерные для скоростной прокатки арматуры и проволоки диаметром от 5 до 32 мм. Если вы планируете модернизацию прокатного стана или замену расходных материалов в текущем году, понимание специфики этого сплава критически важно для расчета общей стоимости владения оборудованием.
Мы подготовили этот материал, основываясь на данных испытаний, проведенных на производственных линиях ООО «Ляонин Хайбао Прокатный Валок» и линиях наших партнеров в России и СНГ за последние два года. Здесь нет общих фраз о «высоком качестве». Только параметры, влияющие на ваш бюджет, и технические нюансы, которые отличают качественный валок от брака.
Технические характеристики и металлургия перлитного ЧШГ
Чтобы понять, почему прокатные валки из перлитного чугуна с шаровидным графитом являются оптимальным выбором для проволоки и прутков, необходимо разобрать их внутреннюю структуру. Шаровидный графит в металлической матрице действует как внутренний амортизатор. В традиционном сером чугуне графит имеет пластинчатую форму, которая создает концентраторы напряжений и приводит к хрупкому разрушению при ударах. В ЧШГ графит изолирован в виде сфер, что сохраняет целостность металлической основы даже при значительных деформациях.
Перлитная основа матрицы обеспечивает высокую прочность и износостойкость. Перлит — это эвтектоидная смесь феррита и цементита, которая обладает высокой твердостью. Для прокатки проволоки, где скорости могут достигать 100–120 м/с, поверхностная твердость является решающим фактором. Однако слишком высокая твердость без должной вязкости приводит к выкрашиванию кромок ручьев. Именно сочетание перлитной матрицы и шаровидного графита решает эту дилемму.
Ключевые физико-механические свойства
При заказе валков вы должны требовать протокол испытаний, подтверждающий следующие параметры. Отклонение от них недопустимо для обеспечения стабильного качества проката:
- Предел прочности на растяжение (σB): Не менее 600–800 МПа. Этот показатель определяет способность валка сопротивляться разрыву под действием сил прокатки. Для тяжелых сортов проката (арматура ≥ 20 мм) мы рекомендуем ориентироваться на верхнюю границу этого диапазона.
- Относительное удлинение (δ): 2–5%. Хотя чугун считается хрупким материалом, наличие шаровидного графита придает ему определенную пластичность. Это свойство критично для предотвращения катастрофического разрушения валка при заклинивании заготовки.
- Твердость по Бринеллю (HB): 240–300 HB для тела валка и 350–450 HB для рабочей поверхности ручья (после поверхностной закалки или отливки в оболочке). Разница в твердости между сердцевиной и поверхностью должна быть контролируемой, чтобы избежать отслоения рабочего слоя.
- Ударная вязкость (KCU): Не менее 10–15 Дж/см². Низкая ударная вязкость — главная причина поломок валков на старых станах с несоосностью клетей.
Важно отметить, что химический состав строго регламентируется. Содержание углерода обычно находится в пределах 3,2–3,8%, кремния — 1,8–2,8%, марганца — 0,4–0,8%. Ключевым элементом является модификатор (обычно магний или редкоземельные металлы), который обеспечивает шаровидную форму графита. Степень шаровидности должна составлять не менее 80–90% по ГОСТ или международным аналогам. Если степень шаровидности ниже, материал ведет себя как обычный серый чугун, теряя все преимущества ЧШГ.
Проверка микроструктуры проводится на каждой плавке. Мы настаиваем на том, чтобы наши клиенты запрашивали фотографии шлифов для каждой партии валков. Это простой шаг, который исключает поставку материала с пластинчатым графитом или избыточным количеством феррита, снижающего износостойкость.
Сравнение с альтернативными материалами: обоснованный выбор
На рынке часто предлагают валки из бесконечноотбеленного чугуна (БОЧ), легированной стали или композитных материалов. Выбор между ними зависит не от цены за килограмм, а от условий эксплуатации вашего стана. Ниже приведено детальное сравнение, основанное на нашем опыте эксплуатации различных типов валков на станах непрерывной прокатки.
| Параметр | ЧШГ (Перлитный класс) | Бесконечноотбеленный чугун (БОЧ) | Легированная сталь (Хромистая) |
|---|---|---|---|
| Износостойкость | Высокая (стабильная на всем сроке службы) | Очень высокая (но только в белом слое) | Средняя (требует частой перевалки) |
| Ударная вязкость | Высокая (устойчивость к сколам) | Низкая (хрупкость белого слоя) | Очень высокая |
| Термостойкость | Хорошая (устойчивость к тепловым трещинам) | Средняя (склонность к сетке трещин) | Низкая (риск отпуска поверхности) |
| Обрабатываемость | Хорошая (легче шлифовать ручьи) | Плохая (твердый белый слой сложно обрабатывать) | Средняя |
| Стоимость владения | Оптимальная (долгий срок службы + ремонтопригодность) | Высокая (частая замена из-за сколов) | Низкая закупочная, но высокие эксплуатационные расходы |
Почему мы рекомендуем ЧШГ для проволоки и прутков? Прокатка проволоки характеризуется высокими скоростями и интенсивным тепловыделением. Валки из БОЧ, обладая высокой твердостью, часто страдают от термических трещин («сетки»), которые быстро переходят в глубокие дефекты, повреждающие поверхность проката. Стальные валки, напротив, слишком мягкие для абразивного износа, возникающего при наличии окалины на заготовке. Перлитный ЧШГ занимает золотую середину: он достаточно тверд, чтобы противостоять абразиву, и достаточно вязок, чтобы гасить термические и механические удары.
Один из наших клиентов, производитель арматурной стали, перешел со стальных валков на ЧШГ два года назад. Результатом стало увеличение межперевалочного пробега на 40%. Это означает, что стан останавливается для замены валков реже, что напрямую влияет на объем выпуска продукции. Если ваш приоритет — максимальный тоннаж при приемлемом качестве поверхности, ЧШГ перлитного класса является безальтернативным выбором.
Производственный процесс и контроль качества на заводе
Качество прокатных валков закладывается не на этапе шлифовки, а в литейном цехе. Технология производства валков из ЧШГ требует строгого соблюдения температурных режимов и последовательности операций. Любое отклонение приводит к формированию неправильной структуры графита или появлению внутренних напряжений.
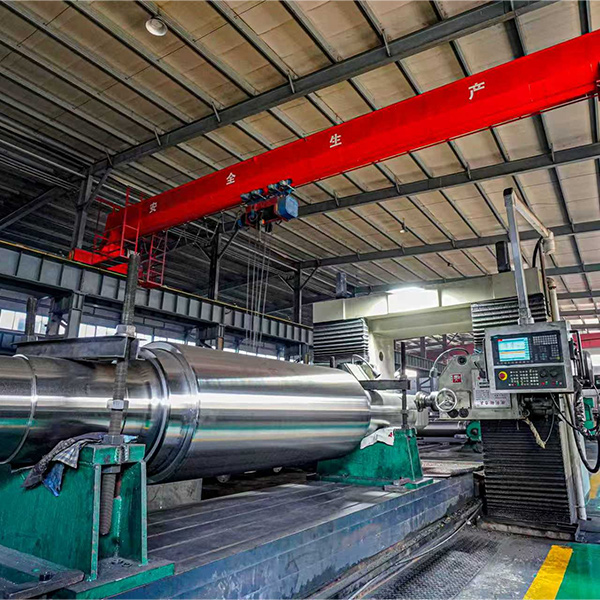
Как пример передового подхода к производству можно привести опыт ООО «Ляонин Хайбао Прокатный Валок» — высокотехнологичного предприятия, расположенного в городе Бэньси (провинция Ляонин, Китай). С момента основания в 1998 году компания специализируется на разработке и изготовлении высокопроизводительных валков, объединяя глубокий отраслевой опыт с современными производственными мощностями. Завод оснащен семью среднечастотными индукционными печами, пятью центрифугами и десятью установками для закалки распылением, что обеспечивает годовую мощность более 35 000 тонн продукции. Такая инфраструктура позволяет строго контролировать каждый этап: от плавки до финишной обработки, соответствуя стандартам ISO 9001.
Этапы изготовления, влияющие на итоговое качество
- Подготовка шихты и плавка. Используется индукционная или ваграночная плавка с тщательным контролем состава. Важно удалить серу и фосфор, которые ухудшают механические свойства. Содержание серы должно быть менее 0,02% перед модифицированием.
- Модифицирование магнием. Это самый критичный этап. Введение магния (или лигатур на его основе) в расплав должно происходить в закрытых реакторах под давлением или в ковшовой камере. Неполное усвоение магния приводит к образованию пластинчатого графита. Мы контролируем остаточное содержание магния (0,03–0,05%) спектрометральным анализом каждой плавки.
- Разливка в формы. Для валков сложного профиля используются песчано-глинистые или холоднотвердеющие смеси. Скорость разливки регулируется для предотвращения захвата воздуха и образования раковин. Использование холодильников в зоне шейки валка позволяет направленно кристаллизовать металл, обеспечивая плотность структуры.
- Термическая обработка (Отжиг). После литья валки подвергаются высокотемпературному отжигу. Это снимает внутренние литейные напряжения и стабилизирует структуру перлита. Без качественного отжига валк может деформироваться уже при первых проходах прокатки или дать трещину при нагреве.
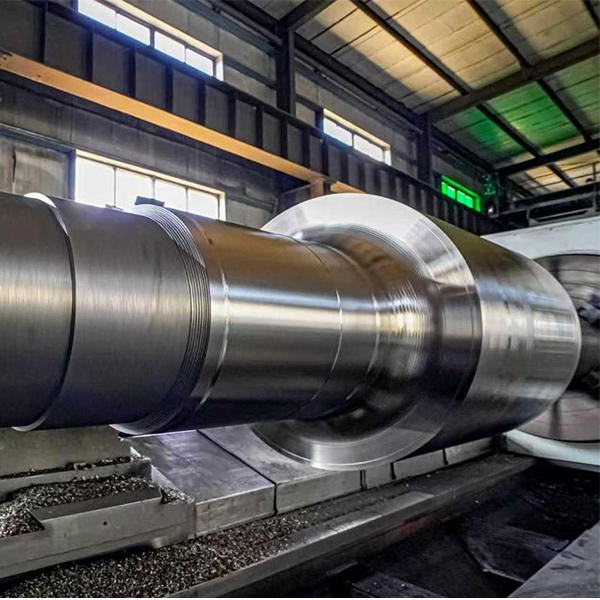
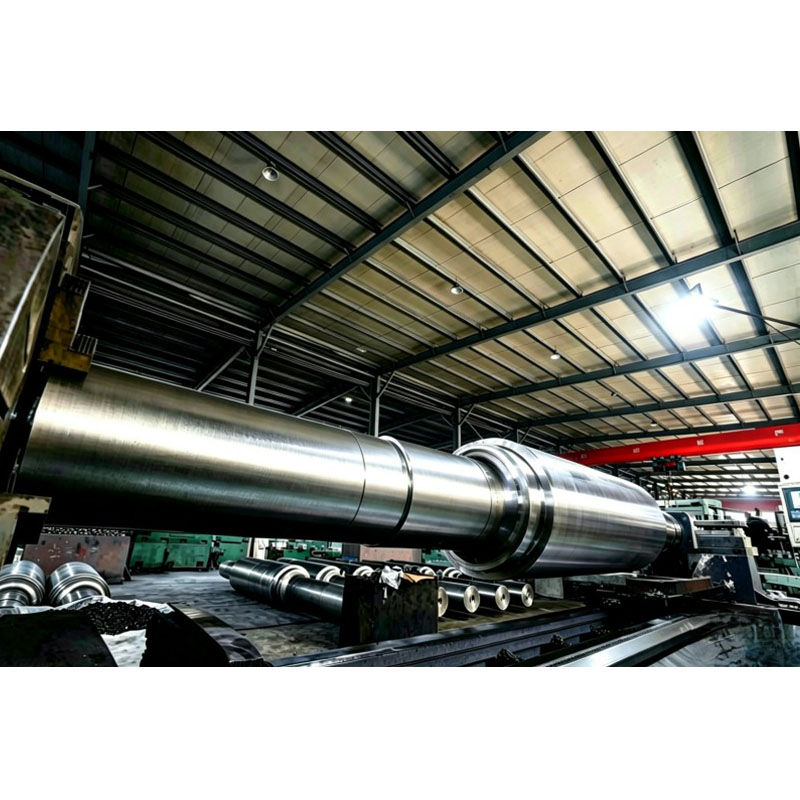
- Механическая обработка и шлифовка. Токарная обработка выполняется с соблюдением допусков по биению. Шлифовка ручьев производится на станках с ЧПУ для обеспечения точного профиля калибра. Шероховатость поверхности ручья не должна превышать Ra 1.6–3.2 мкм, чтобы минимизировать трение.
Мы внедрили систему ультразвукового контроля (УЗК) каждого валка перед отгрузкой. УЗК позволяет выявить внутренние дефекты (раковины, трещины), невидимые глазу. Для валков диаметром более 300 мм это обязательная процедура. Клиенты, игнорирующие этот этап, рискуют получить валок, который разрушится через неделю работы, повредив подшипниковые узлы стана.
Сертификация производства по ISO 9001:2015 и наличие лицензии на применение знака соответствия ЕАЭС (для рынка РФ и СНГ) являются базовыми требованиями. Однако реальный авторитет поставщика определяется наличием собственной лаборатории металлографии. Если завод не может показать вам фото микроструктуры конкретной партии, это красный флаг.
Экономика закупок: цена, MOQ и логистика в 2026 году
Ценообразование на прокатные валки в 2026 году формируется под влиянием нескольких факторов: стоимости сырья (чугун, ферросплавы, магний), энергоемкости производства и логистических издержек. Покупка напрямую от завода-производителя позволяет исключить наценку посредников, которая может достигать 20–30%.
Факторы, влияющие на цену
- Вес и габариты. Цена обычно указывается за тонну или за штуку в зависимости от типа валка. Тяжелые валки для блюмингов стоят дороже в пересчете на кг из-за сложности литья, но легкие валки для волочильных станов имеют высокую добавленную стоимость за счет точности обработки.
- Сложность профиля. Стандартные гладкие валки дешевле. Валки с ручьями (овальные, квадратные, арматурные профили) требуют изготовления специальной оснастки и более дорогой шлифовки. Чем сложнее профиль, тем выше цена.
- Объем заказа (MOQ). Минимальный объем заказа (MOQ) обычно составляет одну партию для плавки (например, 3–5 тонн металла). Заказ единичного валка возможен, но его стоимость будет значительно выше из-за затрат на переналадку оборудования и подготовку отдельной формы.
- Дополнительные услуги. Реставрация старых валков, нанесение защитных покрытий, упаковка для морских перевозок — все это влияет на итоговый счет.
В среднем, срок изготовления стандартной партии валков из ЧШГ составляет 4–6 недель. Это время включает плавку, термообработку (которая может длиться до 10–14 дней для крупных валков) и механическую обработку. Срочные заказы выполняются за 2–3 недели с наценкой 15–20% за интенсификацию процессов.
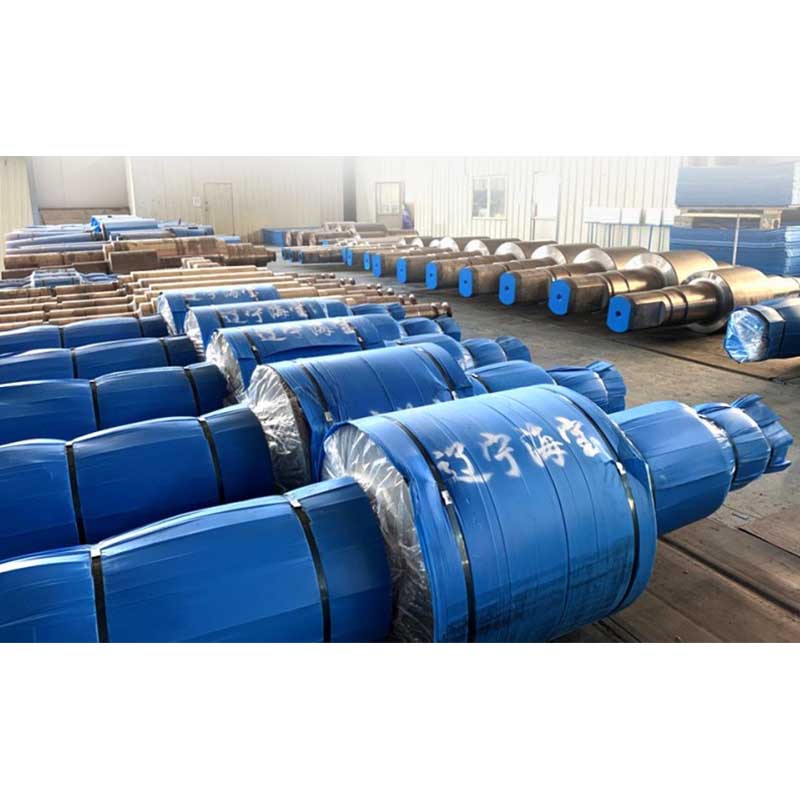
Логистика играет важную роль. Валки — тяжелый груз. Оптимизация упаковки и погрузки позволяет снизить транспортные расходы. Мы используем деревянные каркасы и стальные ленты для фиксации валков, предотвращая их повреждение при транспортировке. Для экспортных поставок обязательно наличие сертификата происхождения и упаковочного листа на языке страны-получателя.
Не стоит выбирать поставщика только по низкой цене. Демпинг часто достигается за счет экономии на контроле качества или использовании вторичного сырья. Наша практика показывает, что разница в цене в 10% между качественным и дешевым валком окупается за счет увеличения срока службы последнего на 30–50%.
Типичные ошибки при эксплуатации и методы их предотвращения
Даже самый качественный валок из перлитного ЧШГ можно вывести из строя за несколько часов неправильной эксплуатацией. Мы проанализировали сотни случаев преждевременного выхода валков из строя и выделили основные ошибки, которые совершают эксплуатационные службы.
Ошибка №1: Игнорирование системы охлаждения
Перегрев — главный враг прокатных валков. При прокатке проволоки температура поверхности валка может достигать критических значений, если вода подается недостаточно эффективно. Это приводит к разупрочнению перлитной структуры (отпуск) и образованию термических трещин.
Решение: Регулярно проверяйте форсунки системы охлаждения на предмет засорения. Расход воды должен соответствовать паспортным данным стана. Температура воды на выходе не должна превышать 40–45°C. Используйте водоподготовку для предотвращения накипи в каналах охлаждения валков.
Ошибка №2: Неправильная установка и соосность
Если валки установлены с перекосом или межосевое расстояние нарушено, нагрузка распределяется неравномерно. Одна сторона ручья изнашивается быстрее, возникает односторонний износ шейки, что приводит к биению и вибрации.
Решение: Перед каждым запуском стана проводите лазерную выверку соосности валков. Используйте шаблоны для проверки калибров. Люфт в подшипниках должен быть исключен. Даже микронные отклонения на высоких скоростях приводят к ударным нагрузкам.
Ошибка №3: Прокатка холодных или загрязненных заготовок
Попытка прокатывать заготовки с низкой температурой или с толстым слоем окалины и грязи резко увеличивает усилие прокатки и абразивный износ. Это может привести к сколу кромки ручья или поломке шейки валка.
Решение: Контролируйте температуру заготовок перед входом в чистовую группу клетей. Обеспечьте эффективную работу установок для удаления окалины (гидросбив). Не допускайте прокатки заготовок с видимыми дефектами поверхности (заусенцы, наплывы), которые могут застрять в ручье.
Мы видели случаи, когда из-за одной заклинившей заготовки ломался не только валок, но и разрушалась станина клети. Стоимость ремонта станины в десятки раз превышает стоимость комплекта валков. Поэтому профилактика и соблюдение регламентов эксплуатации — это вопрос экономической безопасности предприятия.
Как сделать правильный заказ: чек-лист для закупщика
Чтобы получить именно те валки, которые нужны вашему производству, сформируйте техническое задание (ТЗ) максимально подробно. Не ограничивайтесь чертежом. Включите в ТЗ следующие пункты:
- Марка материала: Четко укажите «Чугун с шаровидным графитом перлитного класса». Укажите стандарт, которому должен соответствовать материал (например, ГОСТ 7293 или международный аналог ISO 1083).
- Твердость: Задайте диапазон твердости для рабочей поверхности и шейки. Например: «Рабочая поверхность 350–400 HB, шейка 200–240 HB».
- Требования к качеству поверхности: Укажите отсутствие раковин, трещин, шлаковых включений. Требуйте проведения УЗК и предоставление протокола.
- Геометрия: Приложите чертежи с допусками на изготовление. Особо отметьте требования к шероховатости ручьев.
- Упаковка и маркировка: Укажите способ упаковки для защиты от коррозии и механических повреждений при транспортировке. Каждый валок должен иметь бирку с номером плавки, весом и датой изготовления.
Запросите у поставщика референс-лист. Свяжитесь с другими клиентами завода, если это возможно, или запросите отзывы. Надежный производитель всегда открыт к диалогу и готов предоставить образцы или провести экскурсию по производству для крупных заказчиков. Например, ООО «Ляонин Хайбао Прокатный Валок» активно сотрудничает с такими гигантами отрасли, как «Цзяньлун Силинская Сталь» и «Чэндэ Цзяньлун Специальная Сталь», демонстрируя высокий уровень исполнения заказов и гибкую логистику.
В 2026 году конкуренция среди производителей валков высока, что играет на руку покупателю. Однако выбор должен базироваться на технической компетенции поставщика, а не только на коммерческом предложении. Завод, который задает вам уточняющие вопросы о режиме прокатки и условиях охлаждения, скорее всего, лучше понимает вашу задачу, чем тот, кто просто называет самую низкую цену.
Часто задаваемые вопросы
Какой срок службы валков из перлитного ЧШГ по сравнению со стальными?
При правильных условиях эксплуатации валки из перлитного ЧШГ служат в 1,5–2 раза дольше стальных валков при прокатке проволоки и мелкоштучного сортового проката. Это связано с их повышенной износостойкостью и устойчивостью к термической усталости. Однако для крупносортного проката с большими ударными нагрузками преимущество может быть меньше.
Можно ли восстанавливать изношенные валки из ЧШГ?
Да, валки из ЧШГ поддаются реставрации. Изношенные ручьи можно наплавить специальными чугунами или сталями, а затем заново проточить и отшлифовать. Компания «Ляонин Хайбао», например, предоставляет профессиональные услуги по восстановлению, включая шлифовку и наплавку, что позволяет продлить срок службы изделий более чем на 30%. Однако экономика восстановления зависит от степени износа шейки и тела валка. Если есть глубокие трещины или усталостные повреждения, восстановление нецелесообразно. Мы рекомендуем оценивать каждый валок индивидуально.
Какие сертификаты необходимы для импорта валков в Россию и страны ЕАЭС?
Для таможенной очистки и легального использования в промышленности необходимы сертификат соответствия ТР ТС (ЕАЭС), сертификат происхождения (форма А или общая форма), а также паспорт качества завода-изготовителя с результатами химических и механических испытаний. Для некоторых видов проката может потребоваться разрешение промышленных надзорных органов.
Влияет ли диаметр валка на его склонность к поломке?
Да, меньшие диаметры более чувствительны к перекосам и ударным нагрузкам из-за меньшей массы и момента инерции. Для мелкоштучной прокатки (проволока) требуется особая точность изготовления и балансировки валков малого диаметра. Качество чугуна для мелких валков должно быть однородным, без крупных включений графита.
Заключение и следующий шаг
Выбор прокатных валков для проволоки и прутков из чугуна с шаровидным графитом перлитного класса — это инвестиция в стабильность вашего производства. В 2026 году технологии литья и контроля качества позволяют получать продукт, который превосходит аналоги предыдущих поколений по всем ключевым параметрам. Правильный подбор материала, строгий контроль качества со стороны завода и грамотная эксплуатация на вашем предприятии обеспечат минимальную себестоимость метра проката и высокое качество продукции.
Не позволяйте непроверенным поставщикам рисковать вашей производственной программой. Работайте с заводами, которые предоставляют полную прозрачность процесса, от плавки до отгрузки, и готовы подтвердить свои заявления протоколами испытаний.
Если вы хотите рассчитать стоимость партии валков для вашего стана, получить консультацию по выбору материала или запросить образцы, свяжитесь с нашими инженерами. Специалисты ООО «Ляонин Хайбао Прокатный Валок» готовы предложить комплексное сервисное сопровождение: от предпродажного анализа условий эксплуатации до послепродажного технического консультирования, помогая подобрать оптимальное решение исходя из ваших технических требований и бюджета.
Запросить коммерческое предложение на прокатные валки из ЧШГ
Технические условия на изготовление валков для сортовой прокатки
Свяжитесь с нами сегодня

-


-


-


WeChat