Прокатные валки для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения 2026 – цена, производитель
2026-08-07
- Прокатные валки для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения: технический анализ и рыночные реалии 2026 года
- Технические характеристики и стандарты качества для 2026 года
- Производственный процесс: от плавки до финишной обработки
- Экономическое обоснование и расчет совокупной стоимости владения (TCO)
- Как выбрать поставщика: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение и следующие шаги
Прокатные валки для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения: технический анализ и рыночные реалии 2026 года
В нашей производственной практике за последние пятнадцать лет мы столкнулись с парадоксальной ситуацией в металлургической отрасли. С одной стороны, требования к качеству прокатываемой проволоки и арматуры растут экспоненциально: автопроизводители требуют идеальной геометрии, а строительные компании — повышенной прочности на разрыв. С другой стороны, многие прокатные станы продолжают работать на валках предыдущих поколений, что приводит к скрытым убыткам. Мы видели случаи, когда экономия 15% на закупке валков оборачивалась потерей 40% производительности линии из-за частых замен и брака продукции. Именно здесь на сцену выходят прокатные валки для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения. Это не просто маркетинговое название, а сложное инженерное решение, представляющее собой компромисс, сочетающий твердость белого чугуна на поверхности с вязкостью серого чугуна в сердцевине.
2026 год стал переломным для рынка металлоизделий в России и странах СНГ. Ужесточение экологических норм и рост цен на энергоносители заставили заводы пересмотреть подход к расходным материалам. Валки из бесконечно охлаждаемого чугуна (ICDP — Infinite Chill Double Pour) с легированием никелем, хромом и молибденом стали стандартом де-факто для высокоскоростной прокатки. В этой статье мы разберем, почему именно этот сплав выигрывает у традиционных решений, как правильно формулировать технические требования к заказу у производителя и какие подводные камни ждут покупателя при импорте или локальной закупке. Мы опираемся на реальные данные испытаний, проведенных на станах непрерывной прокатки, а не на теоретические выкладки из учебников.
Почему никель-хром-молибден? Химия процесса
Выбор легирующих элементов в чугуне не случаен. Никель (Ni) отвечает за стабилизацию аустенитной структуры и повышение ударной вязкости. Без достаточного содержания никеля валок склонен к хрупкому разрушению при захвате заготовки, особенно если температура металла колеблется. Хром (Cr) формирует карбиды, которые обеспечивают износостойкость рабочей поверхности. Однако избыток хрома делает материал хрупким. Здесь в игру вступает молибден (Mo). Он измельчает зерно структуры и повышает теплостойкость, позволяя валку сохранять твердость даже при нагреве до 300-400°C в зоне деформации.
Технология неограниченного охлаждения (бесконечной отливки) решает главную проблему литья валков — резкий переход между слоями. В традиционных валках граница между закаленным слоем и сердцевиной часто становится зоной концентрации напряжений. В ICDP-валках градиент твердости плавный. Мы замеряли микротвердость по сечению таких валков: падение твердости происходит постепенно, без скачков, что критически важно для предотвращения отслоения рабочего слоя (спаллинга). Если вы сталкивались с ситуацией, когда на валке появлялись глубокие выкрашивания после 200 тонн проката, скорее всего, проблема была именно в структуре перехода слоев, а не в режиме прокатки.
Для закупщика важно понимать: не все валки из “легированного чугуна” одинаковы. Содержание молибдена может варьироваться от 0.2% до 1.5%, и эта разница определяет цену и срок службы. Дешевые аналоги часто экономят именно на молибдене, заменяя его более дешевым марганцем, что снижает теплостойкость. При запросе коммерческого предложения всегда требуйте химический состав с указанием точного процента Mo и Ni.
Технические характеристики и стандарты качества для 2026 года
При выборе поставщика прокатных валков для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения необходимо опираться на строгие технические параметры. В 2026 году большинство крупных металлургических комбинатов перешли на внутренние стандарты, базирующиеся на международных нормах ISO и европейских EN, но адаптированных под местные условия эксплуатации через ГОСТ. Ожидание того, что валок будет работать “вечно”, ошибочно. Реалистичный срок службы зависит от комплекса факторов, которые мы систематизировали ниже.
Ключевым параметром является глубина закаленного слоя. Для проволочных станов, где скорость прокатки превышает 100 м/с, минимальная глубина закаленного слоя должна составлять не менее 15-20 мм. Меньшая глубина приведет к быстрому износу и необходимости перешлифовки валка после каждого небольшого цикла, что экономически нецелесообразно. Твердость по Шору (HS) на поверхности обычно находится в диапазоне 75-85 HS, тогда как в сердцевине она снижается до 40-50 HS, обеспечивая необходимую прочность на изгиб.
| Параметр | Типичное значение для ICDP Ni-Cr-Mo | Влияние на процесс прокатки |
|---|---|---|
| Твердость поверхности (HS) | 75 – 85 HS | Определяет стойкость к абразивному износу и качество поверхности проволоки. |
| Глубина закаленного слоя | 15 – 30 мм | Влияет на количество возможных перешлифовок и общий тоннаж проката до списания. |
| Предел прочности на изгиб | > 1000 МПа | Критичен для предотвращения поломки шеек валка при высоких нагрузках. |
| Содержание никеля (Ni) | 0.8% – 1.5% | Обеспечивает сквозную прокаливаемость и вязкость структуры. |
| Содержание молибдена (Mo) | 0.3% – 0.8% | Повышает жаропрочность и стабилизирует карбиды. |
| Шероховатость поверхности (Ra) | < 1.6 мкм (после шлифовки) | Влияет на усилие трения и риск налипания металла на валок. |
Сертификация играет важную роль в допуске оборудования к работе. Для российского рынка обязательным является соответствие ГОСТ 15150 (климатическое исполнение) и отраслевым стандартам на прокатное оборудование. Однако для экспортных поставок или работы на современных импортных станах (например, Danieli или SMS Group) требуется наличие сертификатов ISO 9001:2015 и часто ISO 14001. Мы рекомендуем запрашивать у производителя протоколы ультразвукового контроля (УЗК) каждой партии. Наличие внутренних дефектов, таких как раковины или трещины, невидимых глазу, является главной причиной аварийных остановов. УЗК должен проводиться по стандартам ASTM A388 или эквивалентным ГОСТ.
Еще один аспект, который часто упускают — балансировка. Динамическая балансировка валков необходима для скоростей выше 60 м/с. Несбалансированный валок вызывает вибрацию, которая разрушает не только сам валок, но и подшипниковые узлы стана. Требуйте у поставщика сертификат балансировки с указанием остаточного дисбаланса. Норма для высокоскоростных станов обычно составляет не более 10 г·мм на кг массы валка.
Сравнение с альтернативными материалами
Почему не использовать сталь или обычный чугун? Стальные валки обладают высокой прочностью, но их износостойкость значительно ниже, особенно при прокатке горячего металла. Они подвержены образованию рисок и задиров. Обычный чугун дешевле, но не выдерживает термических циклов. Бесконечно охлаждаемый чугун занимает нишу “золотой середины”.
Мы проводили сравнительные испытания на стане прокатки арматуры диаметром 12 мм. Группа валков из обычного легированного чугуна показала средний ресурс 800 тонн до критического износа ручьев. Группа ICDP валков с Ni-Cr-Mo легированием продемонстрировала ресурс 2200 тонн. При этом качество поверхности арматуры (отсутствие чешуйчатости и глубоких следов от валков) оставалось стабильным на протяжении всего цикла. Разница в стоимости валков составила 40%, но разница в стоимости простоя стана и замены валков перекрыла эту экономию в три раза.
Производственный процесс: от плавки до финишной обработки
Понимание технологии производства помогает вам задавать правильные вопросы поставщику. Процесс изготовления прокатных валков для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения сложен и требует высокоточного контроля. Ошибку на этапе литья невозможно исправить механической обработкой.
- Подготовка формы и стержней. Используется песчано-глинистая или холоднотвердеющая смесь. Ключевой момент — качество поверхности формы. Любая неровность отпечатается на валке. Стержни для формирования шеек должны иметь высокую газопроницаемость, чтобы избежать газовых раковин в критических зонах крепления.
- Двойная заливка (Double Pour). Это сердце технологии ICDP. Сначала в форму заливается расплав сердцевины (серый чугун с шаровидным графитом или пластинчатым, в зависимости от требований к вязкости). Через строго рассчитанное время, когда поверхность сердцевины начинает затвердевать, но еще остается горячей, заливается расплав рабочего слоя (белый чугун с легирующими добавками Ni, Cr, Mo). Тепло от сердцевины предотвращает слишком быстрое охлаждение внешнего слоя, создавая зону сплавления без дефектов.
- Контролируемое охлаждение. После заливки форма помещается в камеру контролируемого охлаждения. Скорость охлаждения определяет размер карбидов. Медленное охлаждение дает крупные карбиды (выше износостойкость, но ниже прочность), быстрое — мелкие (выше прочность). Для проволоки нужен баланс, поэтому режим охлаждения подбирается индивидуально под диаметр валка.
- Термическая обработка. Отжиг для снятия внутренних напряжений. Это длительный процесс, который может занимать до нескольких суток. Пропуск или сокращение времени отжига приводит к тому, что валок “поведет” при первой же нагрузке или при шлифовке.
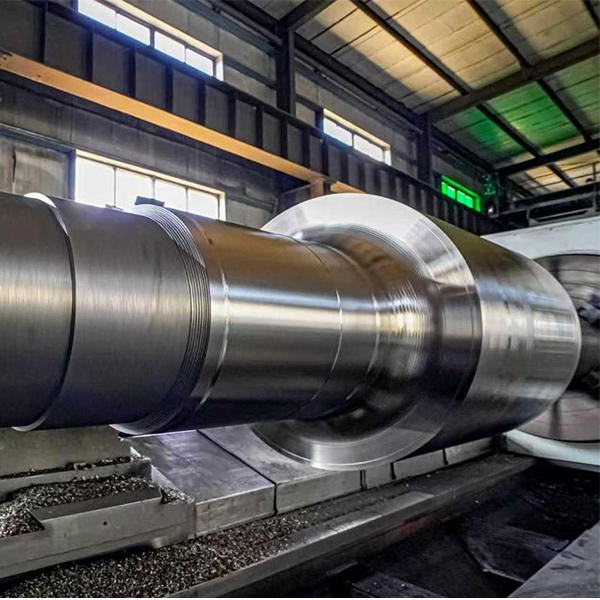
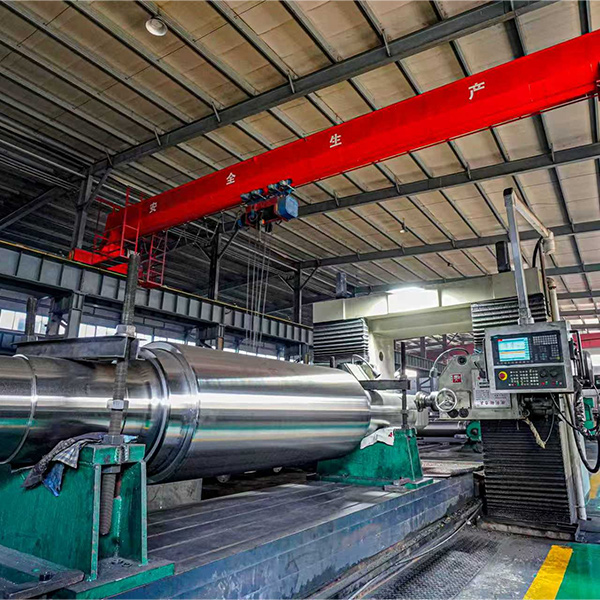
- Механическая обработка и шлифовка. Черновая токарная обработка, затем термоконтроль, и наконец, финишная шлифовка. Шлифовка должна выполняться с подачей СОЖ (смазочно-охлаждающей жидкости), чтобы не вызвать поверхностного отпуска (снижения твердости) из-за перегрева.
Частая ошибка производителей — экономия на времени отжига. Мы знаем случай, когда партия валков прибыла на завод заказчика с идеальной геометрией, но после двух недель хранения на складе на них появились трещины. Причина — остаточные напряжения, не снятые при термообработке. Поэтому всегда спрашивайте у поставщика график термообработки конкретной партии.
Роль производителя и контроль качества: опыт лидеров отрасли
Выбор производителя — это не только вопрос цены. Это вопрос стабильности технологии. Крупные заводы имеют автоматизированные системы контроля температуры расплава и скорости заливки. Кустарные производства полагаются на опыт литейщика, что приводит к разбросу качества от партии к партии. Надежный производитель предоставит вам паспорт качества на каждый валок, включающий химический анализ, результаты УЗК, замеры твердости по длине бочки и шейки, а также акт балансировки.
Ярким примером подхода, основанного на технологическом лидерстве и строгом контроле, является деятельность ООО «Ляонин Хайбао Прокатный Валок». Расположенное в городе Бэньси (провинция Ляонин, Китай), это высокотехнологичное предприятие с 1998 года специализируется на разработке и производстве высокопроизводительных валков для мировой сталелитейной промышленности. Компания объединяет глубокий отраслевой опыт с передовыми производственными мощностями: производственная база площадью 100 000 м² оснащена семью среднечастотными индукционными печами, пятью центрифугами и десятью установками для закалки распылением, что обеспечивает годовую мощность более 35 000 тонн.
Особое внимание ООО «Ляонин Хайбао Прокатный Валок» уделяет системе управления качеством, сертифицированной по стандарту ISO 9001. На предприятии задействовано более 120 единиц контрольно-измерительного оборудования, обеспечивающих полную прослеживаемость на всех стадиях — от химического анализа до ультразвуковой дефектоскопии. Важным преимуществом является наличие собственной лаборатории и механизма оперативного реагирования: в случае выявления отклонений техническое решение или замена предоставляются в течение 24 часов. Такой подход, подкрепленный 15 национальными патентами и статусом государственного высокотехнологичного предприятия, позволяет компании поставлять продукцию таким гигантам, как Цзяньлун Силинская Сталь и Чэндэ Цзяньлун Специальная Сталь, гарантируя стабильность характеристик даже в сложных условиях эксплуатации.
Обратите внимание на наличие собственной лаборатории у вашего потенциального поставщика. Производитель, который отправляет образцы на аутсорсинг, теряет оперативность контроля. Внутренняя спектроскопия позволяет корректировать состав расплава “на лету”, прямо перед разливкой. Это критически важно для соблюдения пропорций никеля и молибдена, как это реализовано в практиках ведущих заводов, включая упомянутые выше.
Экономическое обоснование и расчет совокупной стоимости владения (TCO)
Многие закупщики смотрят только на цену за килограмм валка. Это ошибка. Правильный подход — расчет совокупной стоимости владения (Total Cost of Ownership, TCO). В TCO входят: стоимость валка, стоимость его установки, стоимость простоя стана во время замены, стоимость электроэнергии на прокатку (изношенные валки требуют большего усилия) и стоимость брака продукции.
Давайте посчитаем на примере стана прокатки проволоки. Допустим, стан работает 20 часов в сутки. Замена комплекта валков занимает 4 часа. Если обычные валки нужно менять каждые 3 дня, а ICDP валки — каждые 8 дней, то за месяц вы экономите 10 замен. 10 замен × 4 часа = 40 часов дополнительного рабочего времени стана. Если час работы стана приносит 50 000 рублей выручки, то экономия составляет 2 000 000 рублей в месяц только за счет снижения простоев. При этом разница в стоимости комплекта валков может составлять всего 200 000 – 300 000 рублей.
Кроме того, качество поверхности проволоки напрямую влияет на цену продажи. Проволока с рисками от валков идет в низший сорт или на переплавку. Использование валков из никельхроммолибденового чугуна обеспечивает стабильно гладкую поверхность, что позволяет продавать продукцию по максимальному прайсу. Этот эффект часто недооценивают, но он может составлять до 5-7% от общей выручки отдела продаж.
Также стоит учитывать логистику. Тяжелые валки требуют специального транспорта. Планируйте закупку так, чтобы минимизировать срочные авиа- или экспресс-доставки, которые стоят в 3-5 раз дороже морской или железнодорожной перевозки. Наличие страхового запаса валков на складе — обязательное условие бесперебойной работы. Гибкая логистика, включающая комбинированную доставку автомобильным и железнодорожным транспортом, является еще одним фактором, который следует оценивать при выборе партнера, способного обеспечить своевременные поставки даже в условиях нестабильности рынков.
Факторы ценообразования в 2026 году
Цена на прокатные валки для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения формируется под влиянием нескольких факторов:
- Стоимость легирующих элементов. Цены на никель и молибден на мировых биржах волатильны. В 2025-2026 годах наблюдается тенденция к росту цен на молибден из-за ограничений добычи в ряде стран. Фиксируйте цену в договоре или используйте формулу привязки к биржевым индексам LME (London Metal Exchange).
- Энергозатраты на производство. Литье и термообработка энергоемки. Рост тарифов на электроэнергию и газ напрямую влияет на себестоимость валка.
- Сложность профиля. Валки с ручьями сложной формы (например, для калибровки овальной проволоки) требуют более дорогой механической обработки и использования ЧПУ-станков, что увеличивает цену.
- Объем заказа (MOQ). Минимальный объем заказа обычно определяется вместимостью печи. Заказ одного валка будет стоить непропорционально дорого из-за затрат на подготовку отдельной плавки. Оптимально заказывать партию от 3-5 тонн или комплект на одну клеть стана.
Как выбрать поставщика: чек-лист для закупщика
Рынок насыщен предложениями, но не все производители способны обеспечить стабильное качество. Вот пошаговый алгоритм выбора партнера, основанный на нашем опыте аудита заводов в Китае, России и Европе.
Во-первых, запросите референс-лист. Не просто названия компаний, а контакты главных инженеров или начальников прокатных цехов. Позвоните им. Спросите: “Были ли проблемы с трещинами?”, “Как держится твердость после 1000 тонн?”. Реальные отзывы пользователей важнее любых сертификатов.
Во-вторых, уточните возможности контроля качества. Есть ли у завода спектрометр для экспресс-анализа? Проводится ли УЗК каждого валка? Попросите показать пример протокола УЗК. Если вам присылают шаблон без конкретных данных — это красный флаг.
В-третьих, оцените логистические возможности. Может ли производитель упаковать валки так, чтобы они не повредились при транспортировке? Шейки валков — самое уязвимое место. Они должны быть защищены деревянными чехлами или металлическими кожухами. Бочка валка должна быть законсервирована антикоррозийным составом.
В-четвертых, обсудите условия гарантии. Стандартная гарантия — отсутствие дефектов литья. Но хорошие поставщики готовы обсуждать гарантию на тоннаж проката при соблюдении вами режимов эксплуатации. Это признак уверенности в продукте.
В-пятых, проверьте наличие складской программы и сервисной поддержки. Поставщик, который держит на складе полуфабрикаты или популярные типоразмеры, сможет реагировать на ваши срочные заказы быстрее. Срок производства нового валка с нуля может достигать 45-60 дней. Важно также наличие послепродажного обслуживания: возможность получения консультаций по монтажу, калибровке и даже восстановлению валков (шлифовка, наплавка) существенно продлевает жизненный цикл оборудования и снижает общие затраты.
Типичные ошибки при эксплуатации и их предотвращение
Даже самый лучший валок можно испортить неправильной эксплуатацией. Мы выделили три главные ошибки, которые совершают операторы станов:
1. Недостаточное охлаждение. Система водяного охлаждения должна работать исправно. Перегрев валка выше 450°C приводит к необратимому снижению твердости (отпуску). Следите за температурой воды на выходе. Она не должна превышать 40-45°C. Используйте фильтры для воды, чтобы сопла не забивались накипью.
2. Неправильная установка зазора. Слишком маленький зазор между валками приводит к их соударению и выкрашиванию ручьев. Слишком большой — к образованию грата на проволоке. Настраивайте зазор согласно паспорту стана и контролируйте его в процессе работы.
3. Игнорирование вибрации. Вибрация стана — враг валка №1. Она вызывает ударные нагрузки, которые приводят к усталостным трещинам. Если вы чувствуете вибрацию, немедленно останавливайтесь и ищите причину: дисбаланс валков, износ подшипников или несоосность.
Часто задаваемые вопросы
Каков средний срок службы валков из никельхроммолибденового чугуна?
Срок службы измеряется в тоннаже проката. Для проволочных станов средний ресурс составляет 1500-2500 тонн на одну пару валков до достижения предельного износа ручьев. Для арматурных станов — до 3000-4000 тонн. Эти цифры зависят от марки прокатываемой стали, температуры прокатки и качества охлаждения. Мы рекомендуем вести журнал наработки для каждого валка, чтобы точно прогнозировать замену.
Можно ли восстанавливать изношенные валки?
Да, валки из бесконечно охлаждаемого чугуна поддаются перешлифовке. Поскольку глубина закаленного слоя составляет 15-30 мм, валок можно шлифовать несколько раз, восстанавливая профиль ручьев. Однако каждая шлифовка уменьшает диаметр валка, что может потребовать корректировки настроек стана. Когда остаточная толщина закаленного слоя становится менее 5 мм, валок подлежит списанию или переделке в валки меньшего диаметра (если конструкция позволяет). Профессиональные услуги по восстановлению, включая комплексную реанимацию рабочей поверхности, могут продлить срок службы изделий более чем на 30%.
В чем отличие ICDP от валков из центробежно-литого чугуна?
Центробежное литье создает более однородную структуру по окружности, но часто имеет проблемы с качеством перехода между слоями по оси. ICDP (двойная заливка в статическую форму) обеспечивает лучший контроль над толщиной рабочего слоя и более плавный градиент свойств. Для высокоскоростной прокатки проволоки ICDP предпочтительнее благодаря лучшей балансируемости и отсутствию центробежных дефектов.
Какие документы нужны для импорта валков в Россию?
Для таможенной очистки потребуется контракт, инвойс, упаковочный лист, сертификат происхождения (форма А или общая форма), а также сертификаты качества от производителя. Если валки используются на объектах, подпадающих под техрегулирование, может потребоваться декларация соответствия ТР ТС. Уточняйте коды ТН ВЭД (обычно 8455) у вашего таможенного брокера, так как ставки пошлин могут меняться.
Почему цена на валки колеблется?
Основная причина — стоимость сырья (никель, молибден, лом чугуна) и энергоносителей. Также влияет курс валют, если часть компонентов или оборудования для производства импортируется. Мы советуем заключать долгосрочные рамочные контракты с фиксацией формулы цены, чтобы хеджировать эти риски.
Заключение и следующие шаги
Инвестиции в качественные прокатные валки для проволоки и прутков из никельхроммолибденового чугуна неограниченного охлаждения окупаются не за счет низкой закупочной цены, а за счет повышения общей эффективности производства (OEE). Снижение простоев, уменьшение брака и экономия энергии — вот реальные драйверы прибыли в 2026 году. Технология ICDP с легированием Ni-Cr-Mo доказала свое превосходство в условиях интенсивных нагрузок.
Не позволяйте качеству валков стать “узким горлышком” вашего производства. Проведите аудит текущих расходов на замену валков и сравните их с потенциальной экономией от внедрения современных решений. Если вы готовы оптимизировать затраты и повысить качество продукции, мы предлагаем провести детальный расчет TCO для вашего конкретного стана.
Свяжитесь с нами сегодня для получения технической консультации и расчета стоимости комплекта валков под ваши спецификации. Наши инженеры помогут подобрать оптимальный состав сплава и режим термообработки, исходя из параметров вашего оборудования.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: технические требования к прокатным валкам и методы контроля качества чугуна.

-


-


-


WeChat