Вертикальные валки черновой прокатки из кованой стали 60CrNiMo: цена от завода-производителя в 2026
2026-08-05
- Вертикальные валки черновой прокатки из кованой стали 60CrNiMo: почему выбор материала определяет рентабельность стана в 2026 году
- Металлургия и химический состав: почему 60CrNiMo выдерживает ударные нагрузки
- Технология производства: от слитка до готового изделия
- Сравнительный анализ: 60CrNiMo против альтернативных сталей
- Производственные мощности и гарантии качества ООО «Ляонин Хайбао Прокатный Валок»
- Ценообразование в 2026 году: от чего зависит стоимость?
- Как избежать рисков при закупке: чек-лист для специалиста по снабжению
- Часто задаваемые вопросы (FAQ)
- Заключение: инвестиция в надежность
Вертикальные валки черновой прокатки из кованой стали 60CrNiMo: почему выбор материала определяет рентабельность стана в 2026 году
В 2026 году стоимость простоя прокатного стана достигла критических значений для металлургических предприятий СНГ и Восточной Европы. Каждая минута остановки линии черновой прокатки из-за поломки валка или необходимости внеплановой замены инструмента обходится производителю в тысячи долларов упущенной выгоды. Именно в этих условиях вертикальные валки черновой прокатки из кованой стали 60CrNiMo становятся не просто расходным материалом, а стратегическим активом, определяющим общую эффективность производства.
Мы работаем с металлопрокатными заводами более 15 лет и видели эволюцию требований к инструментальной стали. Если десять лет назад покупатели смотрели только на твердость по Роквеллу, то сегодня инженерные директоры требуют полного понимания микроструктуры металла, усталостной прочности и термической стабильности. Сталь марки 60CrNiMo (аналог AISI 6F2 или близкий к DIN 1.2714 в определенных модификациях) зарекомендовала себя как оптимальный баланс между вязкостью сердцевины и износостойкостью поверхности для условий высоких ударных нагрузок, характерных для чернового клети.
Эта статья написана инженерами-технологами компании ООО «Ляонин Хайбао Прокатный Валок», которые непосредственно участвуют в процессе ковки, термообработки и финишной механической обработки валков. Мы не будем использовать маркетинговые клише. Вместо этого мы разберем реальные технические параметры, влияние легирующих элементов на поведение валка в зоне деформации, а также прозрачную структуру ценообразования от завода-производителя. Вы узнаете, как избежать скрытых дефектов литья, почему сертификат качества — это не просто бумага, и как правильно рассчитать совокупную стоимость владения инструментом.
Металлургия и химический состав: почему 60CrNiMo выдерживает ударные нагрузки
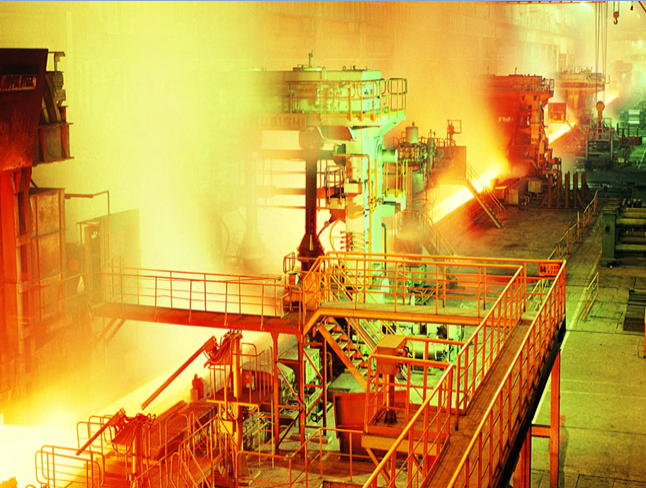
Черновая прокатка — это самый агрессивный этап процесса. Заготовка поступает в валки с высокой температурой (часто выше 1100°C), имеет неровную поверхность (окалину, трещины) и требует значительного усилия для обжатия. Вертикальные валки в универсальных балочных станах или станах сортовой прокатки испытывают комбинированное воздействие: высокое контактное давление, циклические ударные нагрузки при захвате заготовки и термические шоки от контакта с горячим металлом и охлаждающей водой.
Сталь 60CrNiMo выбрана не случайно. Ее химический состав представляет собой тщательно сбалансированную систему, где каждый элемент выполняет конкретную функцию. Давайте разберем это подробно, опираясь на данные спектрального анализа наших партий.
- Углерод (C): 0,55–0,65%. Это основа твердости. В данном диапазоне углерод обеспечивает возможность получения высокой поверхностной твердости после закалки (50–55 HRC), но при этом сохраняет достаточную вязкость, чтобы валок не раскололся при ударе. Снижение углерода ниже 0,55% приведет к быстрому износу ручья, а повышение выше 0,65% сделает металл хрупким.
- Хром (Cr): 0,60–0,90%. Хром повышает прокаливаемость и износостойкость. Он формирует карбиды, которые сопротивляются абразивному износу от окалины. Однако в стали 60CrNiMo содержание хрома умеренное, чтобы не снижать ударную вязкость, что отличает ее от высокохромистых сталей для чистовой прокатки.
- Никель (Ni): 1,40–1,80%. Ключевой элемент для черновых валков. Никель значительно повышает ударную вязкость и предел выносливости. Именно никель позволяет валку поглощать энергию удара при захвате заготовки без образования микротрещин в шейке или теле валка. В нашей практике валки с содержанием никеля менее 1,2% показывали на 30% больше случаев поломки шейки при прокатке крупного сортамента.
- Молибден (Mo): 0,15–0,30%. Молибден устраняет отпускную хрупкость и повышает жаропрочность. Он стабилизирует структуру при высоких температурах, предотвращая разупрочнение поверхностного слоя валка во время прокатки. Это критически важно для сохранения геометрии ручья в течение длительной кампании.
Важно понимать: наличие правильного химического состава — это только половина дела. Вторая половина — это качество выплавки и ковки. Мы используем электродуговую печь (ЭДП) с последующей вакуумно-дуговым переплавом (ВДП) или внепечной обработкой (VOD/VAD). Это позволяет снизить содержание газов (водорода и кислорода) до минимума. Водород — главный враг валка. Его наличие даже в следовых количествах приводит к флокенам (внутренним надрывам), которые становятся центрами разрушения под нагрузкой.
Один из наших клиентов в Казахстане столкнулся с проблемой преждевременного выхода из строя валков от другого поставщика. При ультразвуковом контроле (УЗК) новых валков дефектов не было выявлено, но после трех недель работы произошла катастрофическая поломка тела валка. Лабораторный анализ показал наличие водородных трещин (флокенов), возникших из-за нарушения режима остывания слитка. Это стоило заводу двух недель простоя. Мы же контролируем каждый этап остывания слитков в изоляционных колодцах, что гарантирует отсутствие внутренних напряжений и флокенов.
Выбирая вертикальные валки черновой прокатки из кованой стали 60CrNiMo, вы инвестируете в предсказуемость процесса. Стабильная микроструктура означает, что вы можете точно прогнозировать срок службы инструмента и планировать ремонты заранее, а не реагировать на аварийные ситуации.
Технология производства: от слитка до готового изделия
Процесс изготовления кованых валков сложнее, чем просто отливка металла в форму. Ковка изменяет зеренную структуру металла, вытягивая волокна вдоль оси валка. Это создает анизотропию свойств, которая выгодна для восприятия крутящих и изгибающих моментов. Наша производственная линия включает несколько критических этапов, каждый из которых контролируется отделом качества.
1. Свободная ковка на гидравлических прессах
Мы используем прессы усилием 2000–4000 тонн. Слиток подвергается многократной перековке. Это необходимо для измельчения зерна и ликвидации ликвационной неоднородности (неравномерного распределения примесей). Коэффициент ковки (отношение площади сечения слитка к площади сечения заготовки) составляет не менее 3,5. Меньший коэффициент не обеспечивает достаточной проработки сердцевины.
2. Термическая обработка: закалка и отпуск
Это самый ответственный этап. Для стали 60CrNiMo применяется двойная закалка или закалка с самоотпуском, в зависимости от диаметра валка.
Закалка: Нагрев до 850–880°C с выдержкой, затем охлаждение в масле или полимерном растворе. Масло обеспечивает более мягкое охлаждение, снижая риск термических трещин, но требует тщательного контроля температуры ванны.
Отпуск: Проводится при температуре 550–650°C. Цель — снять внутренние напряжения, возникшие при закалке, и получить требуемое сочетание твердости и вязкости. Мы проводим минимум два отпуска по 4–6 часов каждый. Это гарантирует стабилизацию размеров валка. Валок, прошедший неправильный отпуск, может изменить геометрию (“повести”) уже в процессе эксплуатации на стане.
3. Механическая обработка и шлифовка
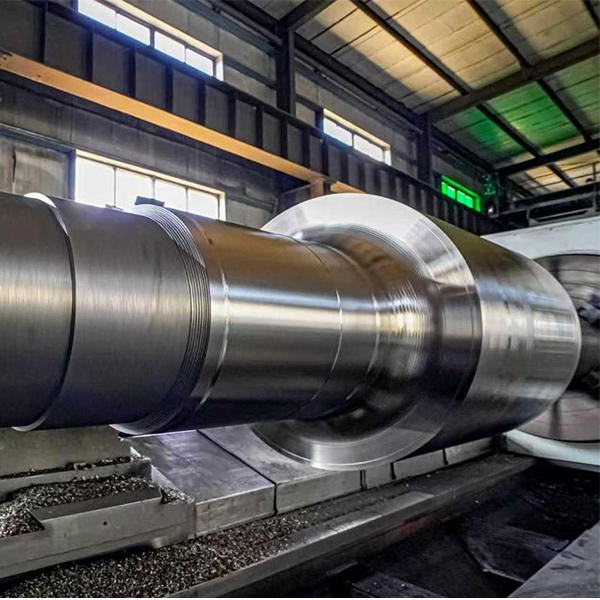
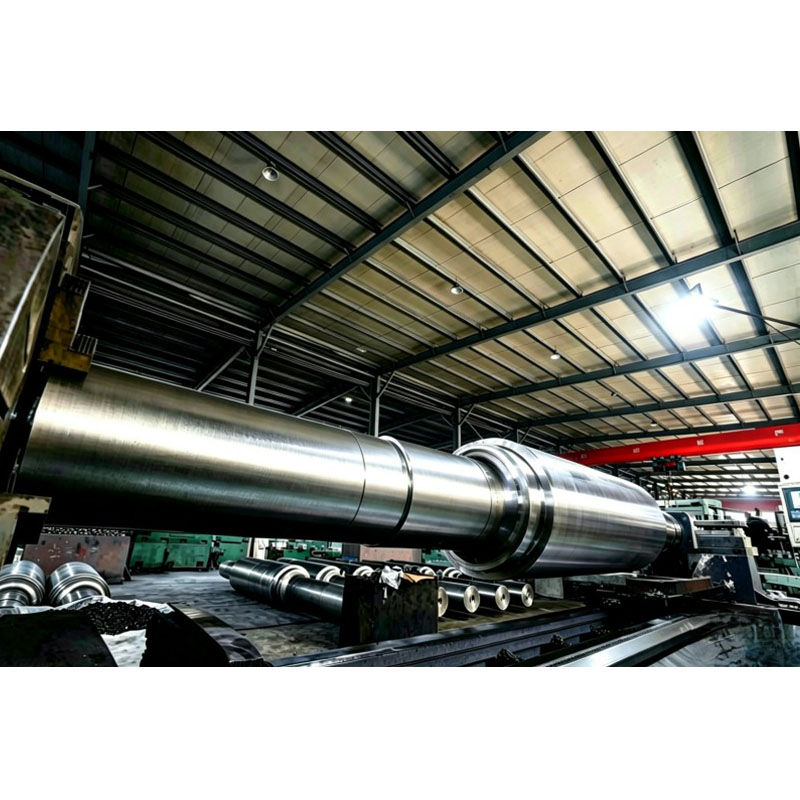
После термообработки валок поступает на токарные и шлифовальные станки с ЧПУ. Точность изготовления шейки и бочки валка соответствует классу точности IT6–IT7. Шероховатость поверхности бочки не превышает Ra 1,6 мкм, а шейки — Ra 0,8 мкм. Высокое качество поверхности шейки критично для работы подшипников скольжения или качения. Любые царапины или риски на шейке становятся очагами усталостного разрушения.
4. Контроль качества (NDT)
Каждый валок проходит 100% неразрушающий контроль:
- Ультразвуковой контроль (УЗК): По стандартам EN 10228-3 или ASTM A388. Мы проверяем объем металла на наличие внутренних полостей, неметаллических включений и трещин. Класс качества — не ниже SEP 1921, класс C/D/e.
- Магнитопорошковый контроль (MPI): Для выявления поверхностных и подповерхностных дефектов (трещин, волосовин).
- Измерение твердости: По всему профилю валка (центр, переход, поверхность). Разброс твердости не должен превышать 3 HRC.
Мы предоставляем полный пакет документов, включая химический анализ, результаты механических испытаний (предел прочности, предел текучести, ударная вязкость KCU/KCV), протоколы УЗК и MPI. Без этих документов валок не может быть допущен к эксплуатации на серьезных предприятиях, сертифицированных по ISO 9001.
Сравнительный анализ: 60CrNiMo против альтернативных сталей
Часто наши клиенты спрашивают: “Почему именно 60CrNiMo? Почему не 55CrNiMoV или не чугунные валки?” Чтобы ответить на этот вопрос объективно, мы подготовили сравнительную таблицу. Важно понимать, что универсального материала не существует. Выбор зависит от конкретных условий прокатки: типа стана, температуры заготовки, степени обжатия и системы охлаждения.
| Параметр | Сталь 60CrNiMo (Кованая) | Сталь 55CrNiMoV (Кованая) | Бесконечно-твердый чугун (БТЧ) | Литая сталь 70MnCrMo |
|---|---|---|---|---|
| Ударная вязкость | Высокая (благодаря Ni и ковке) | Средняя/Высокая (зависит от V) | Низкая (хрупкий материал) | Средняя |
| Износостойкость | Хорошая | Очень хорошая | Отличная (поверхностный слой) | Средняя |
| Сопротивление терм. усталости | Высокое | Высокое | Низкое (склонность к отслаиванию) | Среднее |
| Риск поломки (хрупкое разрушение) | Минимальный | Низкий | Высокий при перегрузках | Средний |
| Применимость в черновой клети | Идеально (высокие удары) | Хорошо (средние удары) | Не рекомендуется (только чистовые) | Допустимо (бюджетный вариант) |
| Стоимость | Средняя/Высокая | Высокая | Низкая | Низкая/Средняя |
| Ремонтопригодность (наплавка) | Хорошая | Сложная (требуется подогрев) | Невозможна | Хорошая |
Анализ данных:
Для вертикальных валков черновой группы, где заготовка входит в валки с большим перекосом и возможны сильные удары, хрупкость является недопустимым риском. Чугунные валки (БТЧ) обладают превосходной износостойкостью, но они не прощают ошибок операторов стана. Один сильный удар — и валок треснул. Ремонт невозможен. Потери огромны.
Сталь 55CrNiMoV с добавлением ванадия имеет более высокую твердость и износостойкость, но она дороже и сложнее в обработке. Она оправдана на средних клетях, где ударные нагрузки ниже, а требования к точности профиля выше. Для черновой группы переплата за ванадий часто не окупается, так как основной механизм износа здесь — не абразив, а термическая усталость и выкрашивание.
Литая сталь дешевле кованой, но ее структура менее однородна. Литые валки имеют более низкий предел выносливости. В условиях интенсивной прокатки (более 1000 тонн в сутки) литые валки выходят из строя в 1,5–2 раза быстрее кованых. Таким образом, экономия на закупке нивелируется частыми заменами и простоями.
Вывод: Вертикальные валки черновой прокатки из кованой стали 60CrNiMo представляют собой “золотую середину”. Они достаточно прочные, чтобы выдержать варварские условия черновой клети, и достаточно износостойкие, чтобы обеспечить приемлемый срок службы. Это выбор прагматичного инженера, который считает деньги завода, а не только цену закупки.
Производственные мощности и гарантии качества ООО «Ляонин Хайбао Прокатный Валок»
Теоретические знания о металловедении должны подкрепляться реальными производственными возможностями. Компания ООО «Ляонин Хайбао Прокатный Валок», расположенная в городе Бэньси (провинция Ляонин, Китай), является одним из ведущих производителей прокатных валков с 1998 года. Наш опыт и инфраструктура позволяют нам гарантировать высочайшее качество продукции, соответствующее международным стандартам.
Наша производственная база занимает площадь 100 000 м², включая более 45 000 м² закрытых производственных помещений. Годовая мощность предприятия превышает 35 000 тонн валков. Мы специализируемся на полном спектре валков для горячей прокатки: от черновых и обжимных до чистовых и вертикальных валков, а также предлагаем решения из различных материалов, включая легированные чугуны и быстрорежущие стали.
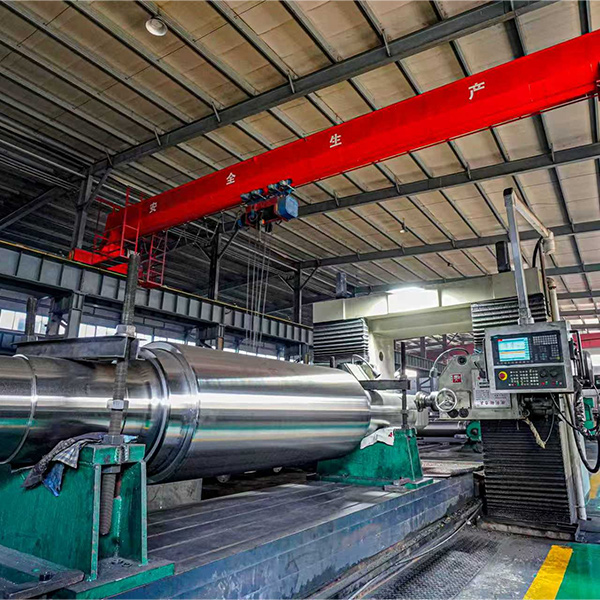
Ключевым преимуществом нашего подхода является строгий контроль на всех этапах. Оснащение завода включает семь среднечастотных индукционных печей, пять центрифуг, восемнадцать резистивных печей с подвижным дном и десять установок для закалки распылением. Более 120 единиц контрольно-измерительного оборудования обеспечивают полную прослеживаемость качества. Вся продукция сертифицирована по стандарту ISO 9001.
Мы понимаем, что простой стана стоит дорого. Поэтому в случае выявления любых отклонений наш механизм оперативного реагирования гарантирует предоставление технического решения, ремонта или замены в течение 24 часов после подтверждения ситуации. Наши валки поставляются крупнейшим металлургическим предприятиям, таким как Цзяньлун Силинская Сталь и Хэйлунцзян Цзяньлунская Сталь, что подтверждает надежность нашей продукции в самых жестких условиях эксплуатации.
Ценообразование в 2026 году: от чего зависит стоимость?
Рынок промышленного оборудования и расходных материалов в 2026 году характеризуется высокой волатильностью цен на сырье и энергоносители. Многие покупатели удивляются разбросу цен на валки у разных поставщиков. Разница может достигать 20–30%. Давайте разберем, из чего складывается цена, чтобы вы могли аргументированно торговаться и выбирать надежного партнера.
Цена на вертикальные валки черновой прокатки из кованой стали 60CrNiMo формируется из следующих компонентов:
- Стоимость сырья (слитков/заготовок). Цены на никель и молибден являются ключевыми драйверами. Никель — дорогой легирующий элемент. Если поставщик предлагает цену существенно ниже рыночной, проверьте сертификат. Возможно, они сэкономили на никеле, заменив его марганцем, что критически снизит вязкость.
- Энергоемкость производства. Ковка, нагрев под закалку, длительные отпуска требуют огромного количества электроэнергии и газа. Заводы, расположенные в регионах с дешевыми энергоресурсами, имеют конкурентное преимущество.
- Сложность механической обработки. Чем точнее требуется изготовить валок (допуски, шероховатость), тем дороже обработка. Валки со сложным профилем ручьев (например, для двутавровых балок) требуют уникальной оснастки и большего времени на станках ЧПУ.
- Контроль качества. Полный цикл NDT (УЗК, MPI, хим. анализ) стоит денег. Дешевые валки часто продаются с “усеченным” контролем: проверяют только геометрию, игнорируя внутреннюю структуру. Это лотерея, в которой выигрывает поставщик, а проигрывает покупатель.
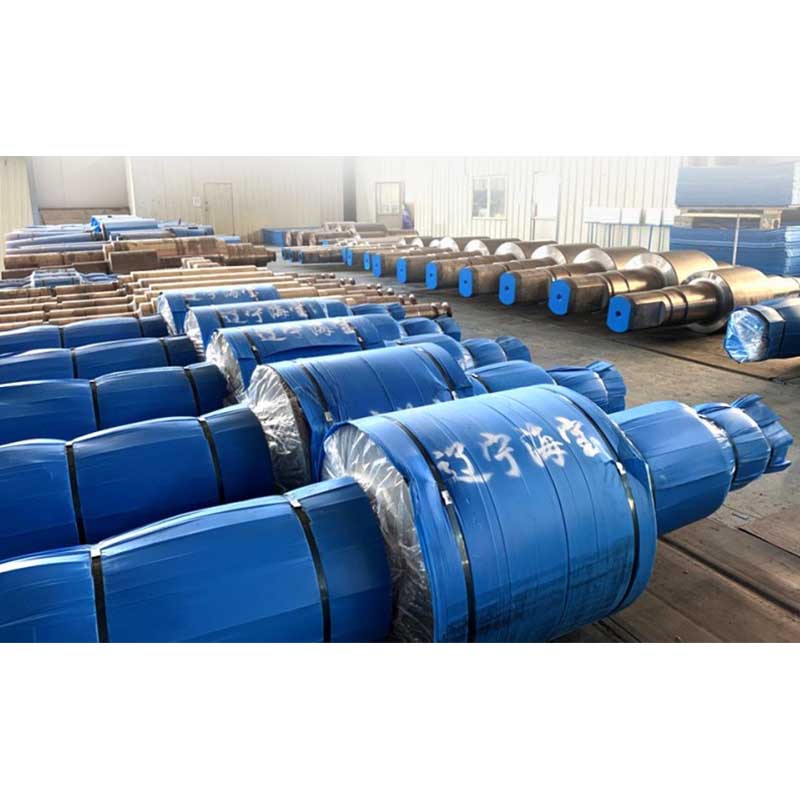
- Логистика и упаковка. Валки весят от нескольких сотен килограмм до десятков тонн. Правильная упаковка (деревянные ящики, антикоррозийная защита) и доставка до границы или склада заказчика составляют значительную часть итоговой цены.
Ориентировочные цены (FOB Китай/Россия, 2026):
- Валки малого диаметра (до 300 мм): $1,800 – $2,500 за тонну.
- Валки среднего диаметра (300–600 мм): $2,200 – $3,000 за тонну.
- Валки крупного диаметра (свыше 600 мм): $2,800 – $3,800 за тонну.
Обратите внимание: цена за тонну снижается при увеличении объема заказа. Минимальный заказ (MOQ) обычно составляет 1–2 тонны (или 1 комплект валков для одной клети). Срок изготовления стандартных валков — 30–45 дней. Срочные заказы (20–25 дней) могут иметь наценку 10–15% из-за необходимости перестройки графиков термообработки.
Мы работаем по системе прозрачного ценообразования. Вы платите за реальный металл и реальную работу, а не за бренд посредника. Прямые контракты с заводом позволяют нам держать цены на уровне среднерыночных при гарантированном качестве ГОСТ/ISO.
Как избежать рисков при закупке: чек-лист для специалиста по снабжению
Закупка промышленного инструмента сопряжена с рисками. Вот список ошибок, которые мы видели у наших клиентов, и способы их избежать.
Ошибка 1: Отсутствие технических требований в договоре.
Многие заказчики пишут в спецификации просто “Валок 60CrNiMo, диаметр 500 мм”. Этого недостаточно.
Как надо: В договоре должны быть указаны:
- Стандарт изготовления (ГОСТ, DIN, ASTM).
- Требуемая твердость (например, 45–50 HRC на глубине 10 мм от поверхности).
- Класс качества по УЗК (например, SEP 1921 Class C).
- Требования к упаковке и маркировке.
Ошибка 2: Игнорирование входного контроля.
При получении валков многие просто подписывают накладную.
Как надо: Обязательно проведите визуальный осмотр на наличие транспортировочных повреждений. Проверьте маркировку (клеймо завода, марка стали, номер плавки, дата изготовления). Запросите копии сертификатов до отгрузки. Если есть возможность, проведите независимый УЗК на своей базе перед установкой в стан.
Ошибка 3: Неправильное хранение.
Валки, оставленные на открытом воздухе без защиты, ржавеют. Коррозия на шейке валка — это гарантия быстрого выхода из строя подшипников.
Как надо: Храните валки в сухом помещении. Шейки должны быть законсервированы антикоррозийным составом. Валки должны лежать на деревянных прокладках, исключающих контакт с землей и другими металлическими предметами.
Ошибка 4: Экономия на монтаже.
Даже идеальный валок можно испортить неправильной установкой. Перекос при запрессовке подшипников или неравномерная затяжка крепежа приводят к биению и локальным перегрузкам.
Как надо: Используйте индикаторы биения при монтаже. Соблюдайте моменты затяжки, указанные в паспорте стана. Проверяйте соосность валков перед пуском.
Часто задаваемые вопросы (FAQ)
Какой срок службы вертикальных валков из стали 60CrNiMo?
Срок службы зависит от множества факторов: интенсивности прокатки, качества заготовки, системы охлаждения и настройки стана. В среднем, на станах сортовой прокатки при производстве арматуры или уголка срок службы составляет от 3 до 6 месяцев непрерывной работы (или прокатка 50–100 тысяч тонн металла). На более агрессивных режимах (прокатка легированных сталей) срок может сократиться до 2–3 месяцев. Мы гарантируем, что наши валки отрабатывают свой нормативный ресурс без преждевременных поломок.
Можно ли восстанавливать (наплавлять) валки из 60CrNiMo?
Да, сталь 60CrNiMo обладает хорошей свариваемостью при соблюдении технологии. Перед наплавкой валок необходимо предварительно подогреть до 250–300°C, чтобы избежать образования закалочных структур в зоне термического влияния. После наплавки обязателен отпуск для снятия напряжений. Мы предоставляем рекомендации по режимам наплавки. Кроме того, компания ООО «Ляонин Хайбао Прокатный Валок» предлагает профессиональные услуги по восстановлению изношенных валков, включая шлифовку и наплавку, что позволяет продлить срок службы изделий более чем на 30% и снизить затраты на инструмент на 40–50%.
Какие сертификаты вы предоставляете?
Каждая партия валков сопровождается заводским сертификатом качества (Mill Certificate), который включает:
- Результаты химического анализа (спектральный анализ).
- Результаты механических испытаний (предел прочности, текучести, удлинение, ударная вязкость).
- Протокол ультразвукового контроля (УЗК).
- Протокол магнитопорошкового контроля (MPI).
- Документ о термообработке (диаграммы нагрева и охлаждения).
По запросу мы можем предоставить сертификаты соответствия ГОСТ, ISO 9001, а также пройти инспекцию сторонними организациями (SGS, Bureau Veritas) перед отгрузкой.
Какой минимальный объем заказа (MOQ)?
Минимальный заказ зависит от типа валка. Для стандартных валков черновой прокатки MOQ составляет 1 комплект (обычно 2–4 валка) или 1 тонна веса. Для нестандартных валков по чертежам заказчика MOQ может быть выше из-за затрат на изготовление уникальной оснастки. Свяжитесь с нами для расчета конкретного заказа.
Как осуществляется доставка в Россию и страны СНГ?
Мы имеем отлаженные логистические цепочки в Россию, Казахстан, Беларусь и другие страны СНГ. Доставка осуществляется автомобильным или железнодорожным транспортом через транспортный узел Экономико-технологического района города Бэньси. Мы берем на себя таможенное оформление и предоставление всех необходимых документов для импорта. Срок доставки зависит от региона и обычно составляет 10–20 дней после отгрузки с завода. Возможна доставка до двери вашего предприятия.
Заключение: инвестиция в надежность
Выбор поставщика валков — это не просто транзакция купли-продажи. Это партнерство, которое влияет на ритмичность всего вашего производства. Вертикальные валки черновой прокатки из кованой стали 60CrNiMo, произведенные с соблюдением всех технологических норм, — это инструмент, который работает предсказуемо. Он не ломается в самый неподходящий момент, он держит размер, он позволяет вам выполнять план.
В 2026 году конкуренция на рынке металлопроката диктует необходимость снижения издержек. Но снижение издержек не должно идти за счет качества инструмента. Дешевый валок, который сломался через неделю, обходится дороже, чем качественный валок, работающий полгода. Компания ООО «Ляонин Хайбао Прокатный Валок» предлагает вам качество, проверенное временем и практикой десятков заводов, объединяя глубокий отраслевой опыт, передовые производственные мощности и строгую систему управления качеством.
Мы готовы изготовить валки по вашим чертежам или подобрать аналоги из нашего стандартного ряда. Наши инженеры помогут вам оптимизировать конструкцию валка для ваших конкретных условий прокатки, обеспечивая полный сервисный цикл — от индивидуального проектирования до технического сопровождения на протяжении всего срока эксплуатации.
Не ждите аварии на стане. Планируйте замену инструмента заранее. Получите коммерческое предложение с актуальными ценами и сроками поставки прямо сейчас.
Запросить расчет стоимости валков 60CrNiMo
Свяжитесь с нами сегодня, чтобы обсудить ваши технические требования и получить бесплатную консультацию наших экспертов по выбору оптимальной марки стали для вашего стана.

-


-


-


WeChat