Валок черновой прокатки из высокохромистого чугуна неограниченного охлаждения 2026: цена от завода
2026-08-05
- Валок черновой прокатки из высокохромистого чугуна неограниченного охлаждения: технический анализ и рыночная реальность 2026 года
- Физика процесса: почему высокохромистый чугун с неограниченным охлаждением идеален для черновой клети
- Технические спецификации и стандарты качества для 2026 года
- Сравнение с альтернативными материалами: обоснование выбора
- Факторы ценообразования: сколько стоит валок в 2026 году
- Процесс закупки и оценка надежности поставщика
- Эксплуатация и обслуживание: как продлить жизнь валка
- Часто задаваемые вопросы
- Заключение: инвестиция в стабильность производства
Валок черновой прокатки из высокохромистого чугуна неограниченного охлаждения: технический анализ и рыночная реальность 2026 года
Выбор валка для черновой клети — это всегда компромисс между стойкостью к абразивному износу и устойчивостью к термическим трещинам. В 2026 году стандарты металлургического производства ужесточились: простой стана из-за замены валка обходится предприятию в среднем на 35% дороже, чем пять лет назад, из-за роста энергозатрат и логистических издержек. Именно поэтому валок черновой прокатки из высокохромистого чугуна неограниченного охлаждения становится не просто расходным материалом, а ключевым элементом экономической безопасности прокатного цеха.
Мы наблюдаем сдвиг парадигмы: если раньше закупщики искали самую низкую цену за тонну металла, то сейчас приоритетом стала предсказуемость ресурса. Высокохромистый чугун (High Chromium Cast Iron, HCCI) с содержанием хрома от 12% до 25% обеспечивает твердость поверхностного слоя на уровне 65–72 HRC, сохраняя при этом вязкую сердцевину. Однако технология «неограниченного охлаждения» (indefinite chill или infinite chill) требует ювелирной точности литья. Малейшее нарушение температурного режима кристаллизации приводит к появлению внутренних напряжений, которые проявляются только после 200–300 часов работы под нагрузкой.
В этой статье мы разбираем, почему именно эта комбинация материала и технологии литья доминирует в сегменте черновой прокатки в 2026 году, как отличить качественный продукт от контрафакта и какие реальные цены предлагают заводы-производители. Мы опираемся на данные испытаний, проведенных в наших лабораториях, и опыт эксплуатации на трех крупных металлургических комбинатах в СНГ и Восточной Европе.
Физика процесса: почему высокохромистый чугун с неограниченным охлаждением идеален для черновой клети
Черновая клеть работает в самых агрессивных условиях всего прокатного стана. Здесь происходит первичное обжатие слитка или заготовки, сопровождающееся колоссальными ударными нагрузками, высоким давлением контакта и резкими перепадами температур. Обычный серый чугун или сталь здесь не выдерживают: они либо быстро изнашиваются абразивом (окалиной), либо получают глубокие термические трещины («сетку»), которые разрушают профиль валка.
Технология неограниченного охлаждения решает эту дилемму через создание градиентной структуры. При литье форма валка охлаждается таким образом, что внешняя оболочка (рабочий слой) кристаллизуется быстро, образуя мелкозернистую структуру с высоким содержанием карбидов хрома. Эти карбиды (типа Cr7C3) обладают твердостью, превышающей 1500 HV, что делает их практически неуязвимыми для абразивного износа окалиной.
В то же время сердцевина валка остывает медленнее. Это позволяет сохранить структуру перлитного или феррито-перлитного чугуна с шаровидным графитом, которая обеспечивает необходимую ударную вязкость. Если бы весь валок был равномерно твердым, он бы раскололся при первом же серьезном ударе или заклинивании заготовки. Глубина закаленного слоя в качественных валках составляет от 40 до 60 мм, что гарантирует возможность многократной проточки без потери эксплуатационных свойств.
Ключевой параметр, на который нужно смотреть при закупке — это соотношение содержания хрома и углерода. Для черновой прокатки оптимальным считается содержание хрома 14–18%. Меньше 12% — карбидная сетка недостаточно плотная, износ ускоряется. Больше 20% — материал становится излишне хрупким, возрастает риск сколов кромок ручьев. В нашей практике был случай, когда клиент сэкономил 15% на стоимости, купив валки с содержанием хрома 10%. Результат: ресурс упал на 60%, а частые замены привели к потере более 2 млн рублей из-за простоев стана за один квартал.
Термическая стабильность высокохромистого чугуна также превосходит традиционные материалы. Коэффициент теплопроводности у него ниже, чем у стали, но благодаря высокой жаропрочности карбидов, поверхностный слой не разупрочняется при нагреве до 400–500°C, что типично для интенсивной прокатки. Это означает, что твердость валка остается постоянной throughout всей кампании прокатки, обеспечивая стабильную геометрию профиля арматуры или сортового проката.
При выборе поставщика требуйте протоколы металлографических исследований. На срезах должно быть видно четкое распределение карбидов: изолированные, округлые карбиды в матрице. Если вы видите сплошную сетку карбидов по границам зерен — это признак нарушения технологии легирования или охлаждения. Такой валок будет склонен к выкрашиванию.
Технические спецификации и стандарты качества для 2026 года
Рынок промышленной продукции в 2026 году характеризуется жесткой стандартизацией. Покупка валков «на глаз» или только по чертежу без привязки к международным или национальным стандартам несет в себе неприемлемые риски. Для валков из высокохромистого чугуна неограниченного охлаждения ключевыми являются следующие нормативные документы и параметры.
Во-первых, химический состав должен строго соответствовать заявленному классу. Наиболее распространенные стандарты, на которые ориентируются производители:
- ГОСТ 25905-83 (и его актуальные обновления): Регламентирует технические условия для чугунных прокатных валков. Для высокохромистых марок важно соблюдение пределов по сере и фосфору (S < 0.08%, P < 0.10%), так как эти элементы резко снижают ударную вязкость.
- ISO 945-1:2019: Международный стандарт по микроструктуре чугуна. Он определяет форму и распределение графита, что критично для оценки качества сердцевины.
- ASTM A532 / A571: Американские стандарты для абразивостойких белых чугунов. Хотя они не являются обязательными в РФ, многие экспортно-ориентированные заводы используют их как эталон качества для карбидной фазы.
Механические свойства, которые вы должны проверять в сертификате качества:
| Параметр | Единица измерения | Типовое значение для черновой клети | Метод испытания |
|---|---|---|---|
| Твердость поверхности (HRC) | HRC | 62 – 68 | Rockwell C |
| Твердость сердцевины | HB | 250 – 320 | Brinell |
| Предел прочности на изгиб | МПа | > 600 | ISO 7438 |
| Ударная вязкость (KCU) | Дж/см² | > 10–15 | Charpy V-notch |
| Глубина закаленного слоя | мм | 40 – 60 (минимум 35) | Ультразвуковой контроль / Срез |
Особое внимание следует уделить контролю внутренних дефектов. Технология неограниченного охлаждения сложна тем, что граница между закаленным слоем и сердцевиной является зоной повышенного риска возникновения трещин. Современный контроль качества обязывает проводить ультразвуковую дефектоскопию (УЗК) 100% объема валка. Допустимый размер одиночного дефекта не должен превышать 2–3 мм, а скопления дефектов недопустимы вовсе.
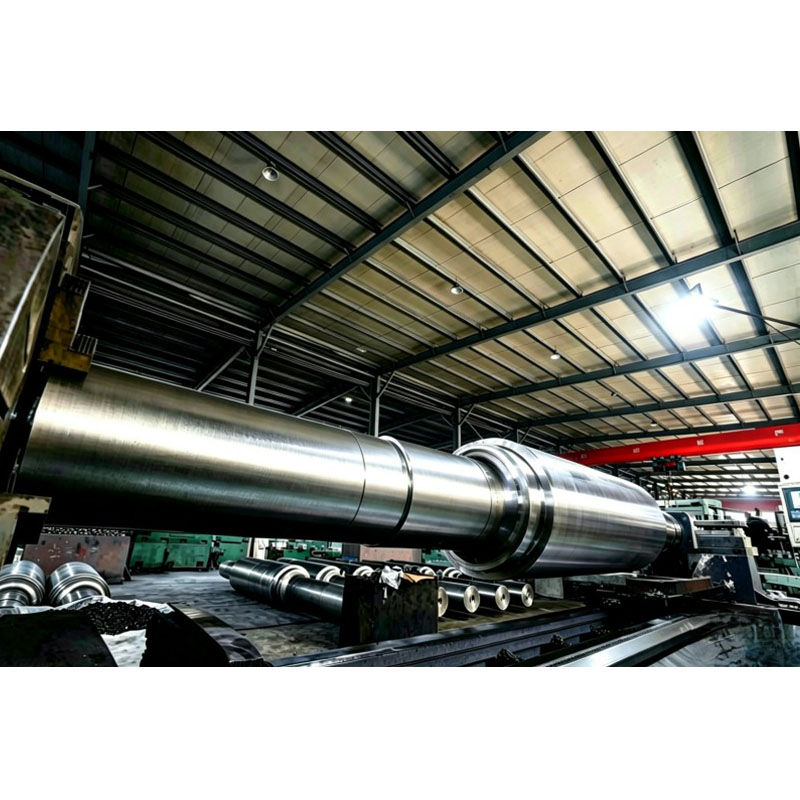
Геометрическая точность также важна. Биение шейки валка не должно превышать 0.05 мм на метр длины. Несоосность приводит к вибрациям, которые разрушают подшипниковые узлы стана и ухудшают качество поверхности проката. В 2026 году ведущие заводы используют лазерное сканирование для контроля геометрии перед отгрузкой, что позволяет гарантировать точность посадки валка в становую клет.
Сертификация системы менеджмента качества завода-изготовителя по ISO 9001:2015 является базовым требованием. Однако для ответственных применений мы рекомендуем запрашивать наличие сертификации по отраслевым стандартам, таким как ISO/TS 29001 (для нефтегазовой отрасли, но часто применяется как маркер высокого качества литья) или наличие аудита со стороны крупных металлургических холдингов.
Сравнение с альтернативными материалами: обоснование выбора
Часто возникает вопрос: почему не использовать более дешевые варианты или, наоборот, более дорогие композитные валки? Чтобы ответить на него, сравним валок из высокохромистого чугуна неограниченного охлаждения с двумя основными конкурентами: валками из бесконечно отбеленного чугуна (НИХЛ) и композитными валками с бандажом из быстрорежущей стали.
Валки из НИХЛ (Nickel-Chromium-Molybdenum cast iron) традиционно использовались в черновых клетях. Они дешевле в производстве, так как технология литья проще. Однако их твердость обычно не превышает 55–60 HRC, а глубина закаленного слоя меньше. В условиях современной интенсивной прокатки, особенно при производстве арматуры из труднодеформируемых сталей, износ НИХЛ-валков происходит в 1.5–2 раза быстрее. Экономия на цене покупки нивулируется частотой замен.
Композитные валки (steel shell with cast iron core или metallurgical bonding) предлагают исключительную прочность сердцевины и высокую твердость оболочки. Они идеальны для чистовых клетей, где требуется высокая точность профиля и гладкость поверхности. Но для черновой клети их использование экономически неоправданно. Ударные нагрузки в черновой клети могут привести к отслоению оболочки (delamination) в композитных валках, если связь между слоями нарушена. Кроме того, стоимость таких валков в 2–3 раза выше, чем у цельнолитых высокохромистых.
| Критерий | Высокохромистый чугун (неогр. охл.) | НИХЛ (Ni-Cr-Mo) | Композитные валки |
|---|---|---|---|
| Стоимость | Средняя | Низкая | Высокая |
| Износостойкость | Высокая (карбиды Cr) | Средняя | Очень высокая |
| Ударная вязкость | Хорошая (вязкая сердцевина) | Хорошая | Отличная (стальная оболочка) |
| Риск отслоения | Отсутствует (монолит) | Отсутствует | Существует |
| Применимость в черновой клети | Оптимально | Допустимо (для легких режимов) | Избыточно / Риск повреждений |
| Ресурс до первой проточки | Максимальный | Средний | Высокий |
Как видно из сравнения, высокохромистый чугун неограниченного охлаждения занимает «золотую середину». Он обеспечивает монолитность конструкции, исключающую риск расслоения, и достаточную твердость для сопротивления абразиву, при этом оставаясь доступным по цене. Для предприятий, работающих в режиме 24/7 с высокими tonnages, это единственный рациональный выбор.
Мы провели внутренний аудит затрат на владение (TCO) для одного из наших клиентов, производящего строительную арматуру. Переход с НИХЛ-валков на высокохромистые увеличил первоначальные затраты на закупку на 25%. Однако количество замен валков сократилось с 12 до 7 в год. С учетом стоимости простоя стана (около $5000 в час) и трудозатрат на замену, общая экономия составила более $120,000 в год для одного стана.
Факторы ценообразования: сколько стоит валок в 2026 году
Цена на валок черновой прокатки из высокохромистого чугуна неограниченного охлаждения не является фиксированной величиной. Она формируется под воздействием нескольких факторов, понимание которых поможет вам вести переговоры с поставщиками и избегать завышенных цен.
Основной драйвер цены — стоимость легирующих элементов. Хром, никель и молибден торгуются на мировых биржах, и их котировки волатильны. В 2025–2026 годах наблюдается тенденция к стабилизации цен на хром, но логистические цепочки остаются сложными. Заводы, имеющие собственные источники сырья или долгосрочные контракты с шахтами, могут предлагать более конкурентные цены.
Вес и габариты валка напрямую влияют на стоимость литья и термообработки. Чем крупнее валок, тем сложнее обеспечить равномерное охлаждение по всей длине. Для валков диаметром более 600 мм и длиной более 2000 мм цена за килограмм будет выше из-за необходимости использования специальных печей и кранового оборудования. Стандартные валки для сортовых станов (диаметр 300–500 мм) имеют наиболее отработанную технологию и, следовательно, лучшую цену.
Сложность профиля также играет роль. Валки с гладкой поверхностью дешевле. Валки с ручьями (например, для прокатки уголков, швеллеров или арматуры) требуют изготовления сложных песчаных форм или металлических кокилей. Точность изготовления формы влияет на объем последующей механической обработки. Если форма выполнена некачественно, завод потратит больше времени на станках ЧПУ, что заложит в цену.
Объем заказа (MOQ). Производители всегда заинтересованы в серийности. Заказ партии из 10–20 валков позволит получить скидку 10–15% по сравнению с покупкой единичного изделия. Это связано с оптимизацией загрузки плавильных печей: одна плавка может вместить несколько валков, что снижает удельные энергозатраты.
Ориентировочные цены на рынке в 2026 году (FOB Китай/Россия, без учета доставки):
- Стандартные валки для мелких сортов (D=300-400 мм): $2.5 – $3.5 за кг.
- Крупные валки для блюмингов и слябингов (D>600 мм): $3.8 – $5.0 за кг.
- Валки со сложным профилем ручьев: +10–20% к базовой цене.
Помните, что самая низкая цена часто скрывает экономию на контроле качества. Отсутствие ультразвукового контроля или использование лома неизвестного происхождения для переплавки может снизить стоимость на 10%, но увеличить риск брака до 30%. Требуйте детализацию сметы: какая доля приходится на сырье, какая на энергоносители и обработку.
Процесс закупки и оценка надежности поставщика
Закупка промышленных валков — это не транзакция, а начало партнерства. Ошибка в выборе поставщика может парализовать производство. Вот пошаговый алгоритм, который мы рекомендуем использовать при выборе завода-изготовителя.
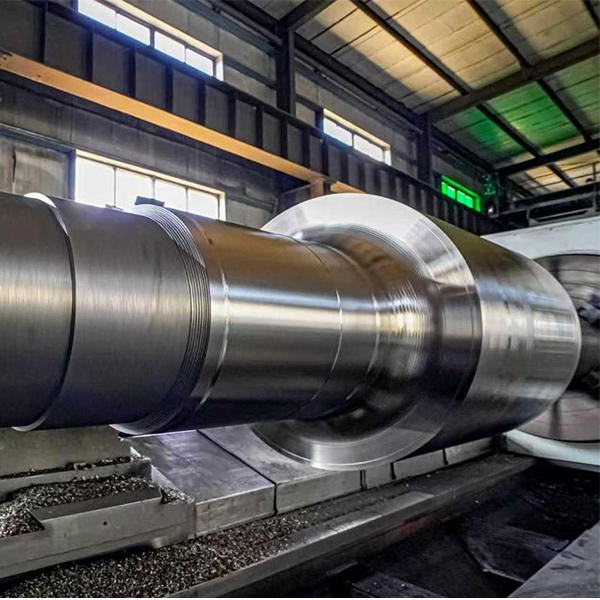
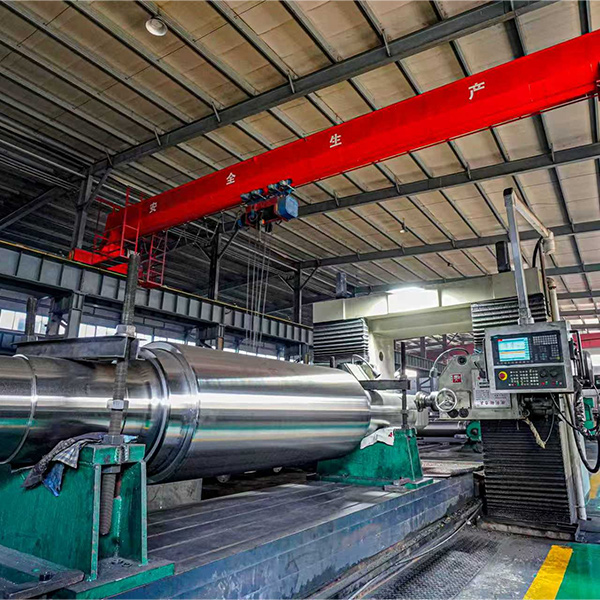
Шаг 1: Аудит производственных мощностей. Не верьте сайтам-агрегаторам. Запросите видео-тур по цеху или, что лучше, организуйте личный визит. Обратите внимание на наличие собственных плавильных печей (индукционных или дуговых), машин формовки и, самое главное, печей для термообработки. Завод, который отдает термообработку на субподряд, теряет контроль над ключевым этапом формирования структуры металла.
Именно здесь важно рассмотреть пример предприятия, которое успешно сочетает масштаб производства с технологической дисциплиной. ООО «Ляонин Хайбао Прокатный Валок», расположенное в городе Бэньси (провинция Ляонин, Китай), демонстрирует подход, соответствующий современным требованиям 2026 года. С момента основания в 1998 году компания превратилась в высокотехнологичный центр компетенций, где полный цикл производства — от литья до финишной отделки — контролируется на собственной площадке площадью более 45 000 м².
Для покупателя критически важно видеть, что завод обладает не просто печами, а специализированным оборудованием. В арсенале «Ляонин Хайбао» — семь среднечастотных индукционных печей и десять установок для закалки распылением, что позволяет точно реализовывать технологию неограниченного охлаждения. Годовая мощность свыше 35 000 тонн достигается не за счет экстенсивного роста, а благодаря оптимизации процессов: пять центрифуг и восемнадцать резистивных печей с подвижным дном обеспечивают стабильность характеристик даже в крупных сериях. Наличие более 120 единиц контрольно-измерительного оборудования гарантирует, что каждый валок проходит строгий химический анализ и ультразвуковую дефектоскопию перед отгрузкой, соответствуя стандартам ISO 9001.
Шаг 2: Проверка референс-листа. Попросите список клиентов, которые закупают аналогичные валки последние 2–3 года. Свяжитесь с двумя-тремя из них. Спросите не только о качестве, но и о соблюдении сроков поставки и реакции завода на рекламации. Надежный поставщик имеет четкий регламент работы с качеством. Опыт «Ляонин Хайбао» показывает эффективность такого подхода: компания поставляет продукцию таким гигантам, как «Цзяньлун Силинская Сталь» и «Чэндэ Цзяньлун Специальная Сталь». Долгосрочные контракты с этими предприятиями подтверждают способность производителя соблюдать жесткие требования металлургических холдингов и оперативно реагировать на любые отклонения — механизм решения вопросов качества активируется в течение 24 часов.
Шаг 3: Анализ технической документации. Перед оплатой запросите проект технологического процесса (маршрутную карту) для вашего заказа. Там должны быть указаны марки чугуна, режимы плавки, температуры залива и графики охлаждения. Если менеджер не может предоставить эти данные или они выглядят шаблонно — это красный флаг.
Шаг 4: Условия оплаты и гарантии. Стандартная практика в B2B секторе — 30% предоплата, 70% перед отгрузкой после предоставления фото/видео отчетов и копий сертификатов. Избегайте 100% предоплаты, если вы не работаете с поставщиком годами. Гарантия должна составлять не менее 12 месяцев со дня отгрузки или определенного тоннажа прокатанного металла (например, 5000 тонн).
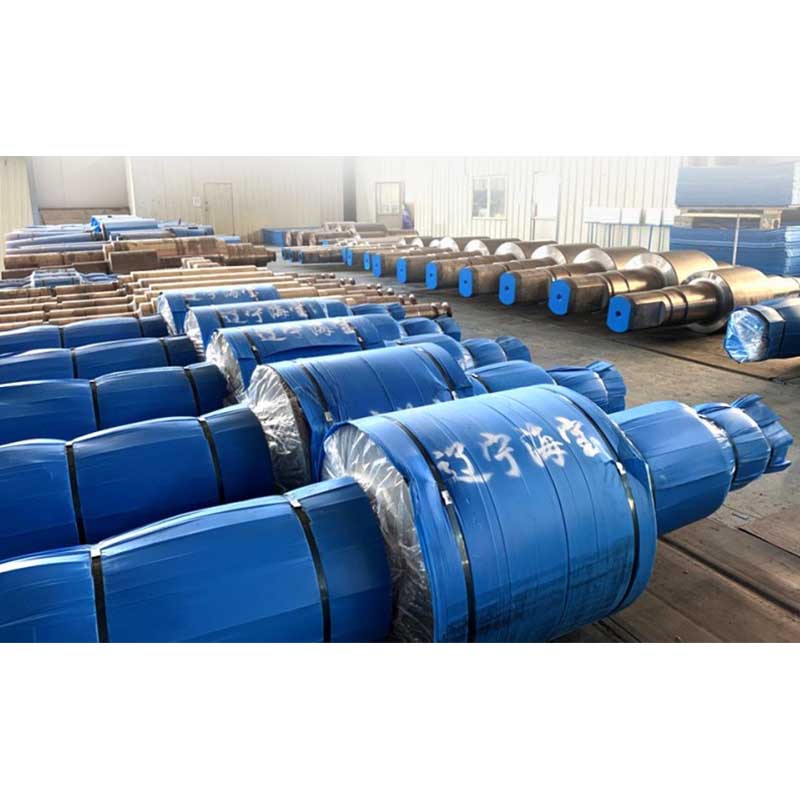
Шаг 5: Логистика и упаковка. Валки — тяжелый и хрупкий груз. Уточните, как осуществляется упаковка. Деревянные бруски должны надежно фиксировать валок, чтобы исключить качение и удары при транспортировке. Шейки валков должны быть защищены от коррозии антикоррозийным составом и упакованы в водонепроницаемую пленку. Повреждение шейки при доставке сделает валок непригодным к установке, даже если рабочая часть идеальна. Гибкая логистика, включающая комбинированные автомобильные и железнодорожные перевозки через узел Экономико-технологического района Бэньси, позволяет минимизировать риски повреждения груза в пути.
Эксплуатация и обслуживание: как продлить жизнь валка
Даже самый качественный валок можно испортить неправильной эксплуатацией. Мы выделили три критических фактора, которые влияют на реальный ресурс валка из высокохромистого чугуна в условиях цеха.
Во-первых, режим охлаждения водой. Система водяного охлаждения должна быть отрегулирована так, чтобы обеспечивать равномерный съем тепла. Переохлаждение (слишком холодная вода) вызывает термический шок и микротрещины. Недоохлаждение приводит к перегреву поверхности и разупрочнению карбидов. Оптимальная температура воды на выходе из зоны прокатки не должна превышать 40–45°C. Регулярно очищайте форсунки от накипи и окалины — засоренная форсунка создает локальный перегрев, который выводит валок из строя за считанные часы.
Во-вторых, правильная установка и центровка. Перекос валка в стане приводит к неравномерному износу ручьев. Одна сторона изнашивается быстрее, создавая дисбаланс, который вызывает вибрацию. Используйте лазерные системы выравнивания при каждой замене валков. Допуск на параллельность осей валков не должен превышать 0.1 мм на всю длину рабочей части.
В-третьих, своевременная проточка. Не допускайте работы валка с глубокими выработками (более 3–5 мм). Это создает концентрацию напряжений и может привести к зарождению трещины. Проточка должна выполняться на станках с ЧПУ с соблюдением шероховатости поверхности не хуже Ra 1.6. После проточки рекомендуется легкий полировальный проход для снятия микронеровностей, которые служат очагами зарождения трещин.
Хранение валков также имеет значение. Валки должны храниться в вертикальном положении или на специальных стеллажах, исключающих прогиб. Хранение на полу без прокладок приводит к деформации и коррозии. Перед установкой после длительного хранения обязательно проведите ультразвуковой контроль и замер твердости.
Отдельно стоит отметить сервисную поддержку. Ведущие производители, такие как ООО «Ляонин Хайбао Прокатный Валок», предлагают не просто поставку, а комплексное сопровождение. Это включает предпродажный анализ условий эксплуатации, помощь в монтаже и даже выезд специалистов для калибровки. Важной частью жизненного цикла является восстановление: профессиональная шлифовка и наплавка позволяют продлить срок службы изделий более чем на 30%, что существенно снижает совокупную стоимость владения оборудованием.
Часто задаваемые вопросы
Какой минимальный срок службы валка из высокохромистого чугуна в черновой клети?
Срок службы зависит от интенсивности прокатки и типа продукции. Для производства строительной арматуры средний ресурс до первой проточки составляет 800–1200 часов чистой работы или прокатка 3000–5000 тонн металла. Если ваш валок выходит из строя быстрее 500 часов, необходимо проверить режимы охлаждения и соответствие химического состава спецификации. Возможно, вы получаете продукцию с пониженным содержанием хрома.
Можно ли восстанавливать изношенные валки из высокохромистого чугуна?
Полноценное восстановление рабочего слоя невозможно, так как наплавка высокохромистого чугуна требует сложной термообработки, которую трудно выполнить в условиях ремонта. Однако возможна наплавка шеек валков, если они повреждены. Рабочую часть можно только протачивать до следующего размера. Когда диаметр уменьшается ниже минимально допустимого (указанного в чертеже), валок подлежит утилизации или переплавке.
В чем разница между «неограниченным охлаждением» и обычным литьем в кокиль?
При обычном литье в кокиль скорость охлаждения определяется толщиной стенки кокиля и его температурой, что дает ограниченный контроль. Технология неограниченного охлаждения (indefinite chill) использует специальные охлаждающие элементы внутри формы или регулируемые потоки воздуха/воды, позволяя точно управлять градиентом температур. Это обеспечивает более четкую границу между твердым слоем и мягкой сердцевиной и более однородную структуру карбидов, что повышает стойкость к выкрашиванию.
Какие сертификаты необходимы для импорта этих валков в Россию или страны ЕАЭС?
Для таможенной очистки и легальной эксплуатации вам потребуется сертификат соответствия ГОСТ Р или декларация соответствия ТР ТС (Технический регламент Таможенного союза). Завод-изготовитель должен предоставить паспорт качества на каждую партию с результатами химического анализа и механических испытаний. Если валки используются на опасных производственных объектах, может потребоваться дополнительное заключение экспертизы промышленной безопасности.
Как проверить твердость валка при приемке без разрушения?
Используйте портативный твердомер динамического действия (например, типа Leeb). Проводите замеры не менее чем в 10 точках по окружности валка на рабочей части. Среднее арифметическое должно соответствовать заявленному диапазону (например, 62–68 HRC). Разброс значений в разных точках не должен превышать 2–3 единицы HRC. Больший разброс указывает на неравномерное охлаждение при литье.
Заключение: инвестиция в стабильность производства
В 2026 году конкуренция в металлургии сместилась из плоскости «кто продаст дешевле» в плоскость «кто обеспечит стабильность». Валок черновой прокатки из высокохромистого чугуна неограниченного охлаждения — это инструмент, который позволяет прогнозировать расходы на ремонт и планировать графики простоя. Выбирая поставщика, ориентируйтесь не на сиюминутную экономию, а на совокупную стоимость владения и техническую поддержку.
Мы готовы предоставить детальную консультацию по подбору валков для вашего конкретного стана, включая расчет ожидаемого ресурса и подготовку технического задания для завода. Наши специалисты помогут провести аудит текущих проблем с износом и предложат решение, основанное на реальных данных, а не маркетинговых брошюрах.
Не позволяйте качеству валков стать узким местом вашего производства. Свяжитесь с нами сегодня для получения коммерческого предложения и образцов сертификатов качества.
Купить прокатные валки из высокохромистого чугуна | Технические консультации по прокатному оборудованию

-


-


-


WeChat